Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

Eine Stanzmaschine für Lüftungsplatten ist eine CNC-Revolverpresse das mit einem rotierenden Stanzkopf anstelle eines Schneidstrahls Lamellen, Schlitze und Gitterlöcher in Bleche stanzt. Bei Platten mit Dutzenden oder Hunderten sich wiederholender Öffnungen werden die Teile durch diesen Stanzvorgang schneller hergestellt als durch Laserschneiden, da jedes Loch durch einen einzelnen mechanischen Hub entsteht und nicht durch das Nachzeichnen einer Kontur.
Der Kernmechanismus besteht aus einem mit Stanzwerkzeugen bestückten Revolver – mit runden, Lamellen-, Schlitz- und kundenspezifischen Profilen –, der ein bestimmtes Werkzeug unter einen Stößel in Position dreht. Der Stößel stößt zu, das Blech wird zur nächsten Lochposition verschoben, und der Zyklus wiederholt sich. Die Revolverstanzanlage von STON deckt diese Anwendung direkt ab: Schalttafelplatten, Türen für Verteilerkästen und Lüftungsplatten werden als zentrale Anwendungsfälle für die CNC-Revolverstanzpressen-Familie aufgeführt, ebenso wie Umform- und Prägearbeiten, die ein reines Schneidwerkzeug nicht im selben Durchgang ausführen kann.
Dies ist speziell für Lüftungskomponenten von Bedeutung, da eine Lamellenplatte nicht wirklich aus einer einzigen Form besteht – es handelt sich vielmehr um dieselbe Form, die sich 40, 80 oder 200 Mal auf einer Platte wiederholt, manchmal in versetzten Reihen zur Optimierung des Luftstroms. Die Frage bei der Produktion lautet nicht: “Kann diese Maschine eine Lamelle schneiden?”, sondern: “Wie viele Lamellen pro Minute und wie viele Werkzeugwechsel erfordert das Muster?”
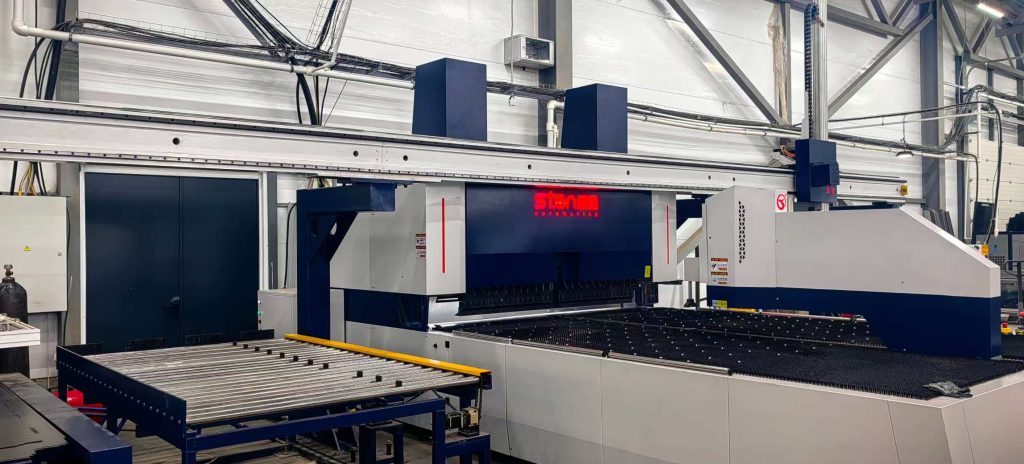
Ein Laserkopf muss den gesamten Umfang jedes Lochs abfahren – Startpunkt, Schnittbahn, Stanzzeit, Rückzug. Eine Stanzpresse mit dem passenden Stanzwerkzeug stanzt die gesamte Lochform in einem einzigen Hub aus. Bei einer Platte, bei der Löcher eher die Regel als die Ausnahme sind, summiert sich dieser Unterschied schnell.
Im Vergleich zu einer typischen eigenständigen Laserschneidanlage, die dasselbe lochreiche Muster bearbeitet, entfällt bei einer Revolverpresse die Verfahrzeit pro Loch fast vollständig – das Werkzeug muss nicht um den Rand einer Form herumfahren, sondern landet direkt darauf.
Die Mathematik hinter der Trefferquote
Die Stanzdaten von STON liefern hierfür eine konkrete Grundlage. Auf der SFL-Serie Bei der Servo-Stanz-Laser-Kombimaschine beträgt die Nenn-Schrittfrequenz auf der Stanzseite 405 Hübe pro Minute. Diese Angabe stammt aus dem Datenblatt zum Servo-Stanzmechanismus von STON (CNC-Servo-Stanz-Laser-Kombimaschine der SFL-Serie) und nicht aus den Modellen mit eigenständigem Revolver, spiegelt jedoch denselben servogesteuerten Hubzyklus wider, der in der gesamten STON-Stanzmaschinenreihe zum Einsatz kommt.
| Parameter | Mechanischer CNC-Revolver (JT-Serie) | Servo-CNC-Revolver (SF-Serie) |
| Max. Drehgeschwindigkeit des Turms | 30 U/min | 40 U/min |
| Bearbeitungsgenauigkeit | ±0,1 mm | ±0,1 mm |
| Max. Tragfähigkeit pro Platte | 150 kg | 150 kg |
| Kombinierte Leistungsaufnahme | ≤2 kW | Etwa 3–5 kW |
| Druck der Luftquelle | 0,55 MPa | 0,55 MPa |
| Stromversorgung | 380 V ±5% | 380 V ±5% |
Die Revolversysteme von STON basieren serienmäßig auf einem Formensystem mit Doppelkettenantrieb, das die Wiederholgenauigkeit der Stanzposition über lange Produktionsläufe hinweg gewährleistet, ohne dass es zu Spannungsabweichungen kommt, die bei einem kettengetriebenen Revolver im Laufe der Zeit zu einer Verschiebung der Lochposition führen. Zwei unabhängige Drehstationen (üblicherweise als Positionen 1B und 1C konfiguriert) ermöglichen es der Maschine, zwei verschiedene rotierende Formwerkzeugformen gleichzeitig zu halten – dies ist nützlich, wenn eine Lüftungsplatte sowohl runde Lamellenöffnungen als auch geschlitzte Gitterabschnitte erfordert, ohne dass während des Produktionslaufs ein manueller Werkzeugwechsel erforderlich ist.
Bei Platten, die gestanzte Löcher mit lasergeschnittenen, unregelmäßigen Ausschnitten kombinieren – eine häufige Anforderung an Lüftungsplatten, wenn das Gehäuse zudem einen individuell gestalteten Logo-Ausschnitt oder eine ungewöhnlich geformte Zugangsöffnung benötigt –, führt die SFL-Kombinationsserie von STON beide Prozesse auf einer Maschine und in einem Aufspannvorgang durch. Dadurch entfällt der zusätzliche Ausrichtungsschritt, den ein Arbeitsablauf mit zwei Maschinen (separate Stanzmaschine, separater Laser) erfordert.
Revolverlochen ist nicht für jeden Einsatzbereich bei Lüftungsblenden die bessere Wahl, und es als universelle Verbesserung gegenüber dem Laserschneiden anzusehen, ist eine häufige Fehlinterpretation der oben genannten Argumentation zur Lochdichte.
Bei Kleinserien oder Prototypen kommt der Geschwindigkeitsvorteil des Stanzverfahrens pro Loch nicht zum Tragen, da die Programmierung eines neuen Stanzwerkzeuglayouts – oder die Beschaffung eines maßgeschneiderten Stanzwerkzeugs für eine nicht standardmäßige Lochform – mehr Rüstzeit in Anspruch nimmt als das einfache Nachzeichnen eines neuen CAD-Profils mit dem Laser. Wenn sich das Design einer Lüftungsplatte von Charge zu Charge ändert oder die Stückzahl unter einigen Dutzend liegt, ist die werkzeuglose Flexibilität des Laserschneidens in der Regel vorteilhafter für die Gesamtdurchlaufzeit, auch wenn die Zykluszeit pro Loch dabei länger ist.
Unregelmäßige, frei geformte Belüftungsmuster – organische Lüftungsformen, markenspezifische Perforationsdesigns oder einzigartige architektonische Lamellenpaneele – sprechen ebenfalls für das Laserschneiden, da eine Stanzpresse auf die Stanzformen beschränkt ist, die physisch auf dem Revolver verfügbar sind.

Der mechanische Revolver der JT-Serie weist eine geringere maximale Drehzahl (30 U/min) und eine geringere Leistungsaufnahme (≤ 2 kW) auf, was sich besonders für Betriebe eignet, die Lüftungsplatten in großen Stückzahlen und mit geringer Variantenvielfalt fertigen – also immer wieder dieselben ein oder zwei Lochmuster. Der Servo-Revolver der SF-Serie bietet eine höhere Drehzahl (40 U/min) und eine höhere Leistungsaufnahme (3–5 kW) im Gegenzug für schnellere Werkzeugwechselzyklen, was sich auszahlt, wenn eine Platte mehrere Lochgeometrien in einem Teil kombiniert. Die kombinierte Stanz-Laser-Maschine der SFL-Serie ergänzt dieselbe Stanzplattform um einen Faserlaserkopf und ist für Platten konzipiert, die sowohl gestanzte Löcher als auch unregelmäßige Geometrien in einer einzigen Rüstung erfordern.
Keine dieser drei Konfigurationen stellt eine deutliche Verbesserung gegenüber den anderen dar – die richtige Wahl hängt davon ab, wie gleichmäßig das Lochmuster ist und wie oft sich das Design ändert, und nicht davon, welche Maschine die höheren technischen Werte aufweist.
Preise für STON‘Die Preise für die kombinierten Turmstanz- und Stanz-Laser-Anlagen variieren je nach Konfiguration, Werkzeugpaket und Automatisierungszubehör – Käufer sollten daher ein Angebot auf der Grundlage des konkreten Lochmusters und der Materialspezifikationen anfordern, anstatt sich auf eine allgemeine Preisspanne zu verlassen.
Für Exportmärkte mit CE-Kennzeichnung fallen Revolverstanzmaschinen unter die EU-Maschinenrichtlinie 2006/42/EG, die die Anforderungen an die Sicherheitsdokumentation und die Schutzvorrichtungen regelt, die ein Lieferant zusammen mit der Maschine bereitstellen muss.
Nur innerhalb der Werkzeugformen, die physisch auf den Revolver geladen sind. Für ein bestimmtes Profil können zwar Sonderwerkzeuge angefertigt werden, doch ein Freiformschnitt oder ein einmaliger, unregelmäßiger Ausschnitt lässt sich in der Regel schneller mit einem Laser oder einer Stanz-Laser-Kombimaschine wie der SFL-Serie von STON herstellen, die beide Verfahren auf einer Plattform vereint.
Das hängt von der Gleichmäßigkeit der Löcher ab. Ein Muster mit einem einzigen Stempel und hoher Wiederholungsrate liegt näher an der maximalen Hubzahl des Stanzmechanismus; die SFL-Stanzseite von STON ist für 405 Hübe pro Minute ausgelegt. Bei einer Platte mit gemischter Geometrie entfällt mehr Zykluszeit auf die Revolverindexierung (30–40 Umdrehungen pro Minute, je nach Modell), wodurch sich der Abstand zum Laserschneiden verringert.
Ja. Die mechanische JT-Baureihe von STON hat eine Gesamtleistungsaufnahme von ≤ 2 kW; die Servo-Baureihe SF hat eine Leistungsaufnahme von etwa 3–5 kW, bietet dafür jedoch eine höhere Revolverdrehzahl (40 U/min gegenüber 30 U/min) und schnellere Werkzeugwechselzyklen.
Die Standard-Revolverkonfigurationen von STON sind für eine maximale Blechbelastung von 150 kg ausgelegt. Die genauen Grenzwerte für die Materialdicke hängen von der Lochgröße, der Wahl der Stanzform und dem Blechmaterial ab – bitte überprüfen Sie diese vor der Bestellung anhand Ihrer Plattenspezifikationen.
Beim Verkauf in die EU fallen Revolverstanzmaschinen unter die Maschinenrichtlinie 2006/42/EG. Vergewissern Sie sich vor dem Versand beim Lieferanten, dass die CE-Dokumente vorliegen und die Schutzvorrichtungen den Vorschriften entsprechen.


Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


