우리는 건설을 책임집니다-----우리는 제조를 책임집니다-----우리는 교육을 책임집니다.

환기 패널 펀칭기는 CNC 터렛 프레스 이 장비는 절단 빔 대신 회전식 다이 헤드를 사용하여 판금에 루버, 슬롯, 그릴 구멍을 스탬핑합니다. 수십 개에서 수백 개에 달하는 구멍이 반복적으로 뚫려 있는 패널의 경우, 각 구멍이 윤곽선을 따라 절단하는 방식이 아니라 단일 기계적 스트로크로 처리되기 때문에 이 스탬핑 공정이 레이저 절단보다 더 빠르게 부품을 생산할 수 있습니다.
핵심 메커니즘은 원형, 루버, 슬롯 및 맞춤형 프로파일 등의 다이가 장착된 터렛으로, 이 터렛이 회전하여 특정 공구를 램 아래의 위치로 이동시킵니다. 램이 타격하면 시트가 다음 구멍 위치로 이동하고, 이 사이클이 반복됩니다. STON의 터렛 펀치 라인은 이러한 용도를 직접 지원합니다. 스위치기어 패널, 배전반 도어, 환기판은 CNC 터렛 펀치 프레스 제품군의 핵심 사용 사례로 꼽히며, 순수한 절단 공구로는 한 번의 공작 과정으로 수행할 수 없는 성형 및 엠보싱 작업도 포함됩니다.
이 점이 환기 부품의 경우 특히 중요한 이유는, 루버 패널이 단순히 하나의 형태로 이루어진 것이 아니라, 한 장의 판재에 걸쳐 동일한 형태가 40개, 80개, 혹은 200개씩 반복되어 배치되며, 때로는 기류 조절을 위해 엇갈린 줄로 배열되기 때문입니다. 생산 과정에서 중요한 질문은 “이 기계로 루버를 절단할 수 있는가”가 아니라, “분당 몇 개의 루버를 생산할 수 있으며, 해당 패턴을 가공하는 데 몇 번의 공구 교체가 필요한가”입니다.”
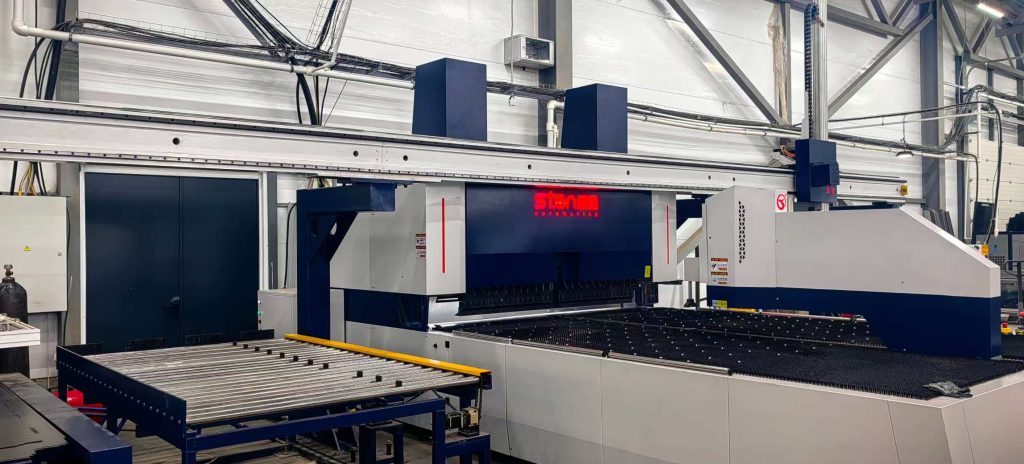
레이저 헤드는 모든 구멍의 전체 둘레를 따라 이동해야 합니다. 즉, 시작점, 절단 경로, 천공 시간, 후퇴 과정을 모두 거쳐야 합니다. 반면, 적절한 다이를 장착한 펀치 프레스는 단 한 번의 타격으로 구멍의 전체 형태를 찍어냅니다. 구멍이 예외가 아니라 형상의 대부분을 차지하는 패널의 경우, 이러한 차이는 금세 누적됩니다.
동일한 고밀도 구멍 패턴을 가공하는 일반적인 독립형 레이저 절단 설비와 비교할 때, 터렛 프레스는 구멍당 이송 시간을 거의 완전히 제거합니다. 공구가 형상의 가장자리를 따라 이동할 필요가 없으며, 바로 그 위치에 착지하기 때문입니다.
적중률 계산법
STON의 펀칭 데이터는 이에 대한 확실한 근거를 제시합니다. 이에 따르면, SFL 시리즈 서보 펀치-레이저 복합 기계의 펀칭 측 정격 단계 피치는 분당 405 스트로크입니다. 이 수치는 독립형 터렛 모델이 아닌 STON의 서보 펀칭 메커니즘 사양서(SFL 시리즈 CNC 서보 펀치-레이저 복합기)에서 발췌한 것이지만, STON의 펀칭 제품군 전반에 걸쳐 사용되는 동일한 서보 구동 타격 주기를 반영하고 있습니다.
| 매개변수 | 기계식 CNC 터렛 (JT 시리즈) | 서보 CNC 터렛 (SF 시리즈) |
| 포탑 최대 회전 속도 | 30rpm | 40 rpm |
| 가공 정밀도 | ±0.1 mm | ±0.1 mm |
| 최대 시트 적재 용량 | 150kg | 150kg |
| 총 전력 소비량 | ≤2 kW | 약 3~5 kW |
| 공기 공급원 압력 | 0.55 MPa | 0.55 MPa |
| 전원 공급 장치 | 380 V ±5% | 380 V ±5% |
STON의 터렛 시스템은 기본적으로 이중 체인 구동 금형 시스템을 기반으로 제작되어, 체인 구동식 터렛에서 시간이 지남에 따라 구멍 위치가 어긋나게 만드는 장력 편차를 방지함으로써 장시간 생산 과정에서도 금형 위치의 반복 정밀도를 유지합니다. 두 개의 독립적인 회전식 작업 스테이션(일반적으로 1B 및 1C 위치로 구성됨)을 통해 기계는 서로 다른 두 가지 형태의 회전 금형을 동시에 장착할 수 있습니다. 이는 환기 패널에 원형 루버 통풍구와 슬롯형 그릴 섹션이 모두 필요한 경우, 생산 도중 수동으로 금형을 교체할 필요 없이 유용합니다.
펀칭 구멍과 레이저 절단된 불규칙한 컷아웃을 결합한 패널의 경우 — 인클로저에 맞춤형 로고 컷아웃이나 특이한 모양의 접근 포트가 필요한 경우 흔히 요청되는 환기 패널 사양입니다 — STON의 SFL 통합 시리즈는 단일 기계에서 한 번의 클램핑만으로 두 공정을 모두 처리합니다. 이를 통해 두 대의 기계(펀칭 전용, 레이저 전용)를 사용하는 워크플로우에서 필요한 2차 정렬 단계를 생략할 수 있습니다.
터렛 펀칭 모든 환기 패널 작업에 있어 더 나은 선택지는 아니며, 이를 레이저 절단에 비해 보편적으로 더 나은 개선책으로 간주하는 것은 앞서 언급한 구멍 밀도 논점에 대한 흔한 오해입니다.
소량 생산이나 시제품 생산의 경우, 스탬핑 공법이 가진 구멍당 속도 이점을 누릴 수 없습니다. 새로운 다이 레이아웃을 프로그래밍하거나 비표준 구멍 형상에 맞는 맞춤형 다이를 조달하는 데 드는 준비 시간이, 레이저로 새로운 CAD 프로파일을 단순히 추적하는 데 소요되는 시간보다 더 많기 때문입니다. 환기 패널 설계가 배치마다 변경되거나 생산량이 수십 개 미만인 경우, 구멍당 사이클 시간은 더 느리더라도 레이저 절단의 공구 없이도 가능한 유연성 덕분에 전체 소요 시간 측면에서는 대개 레이저 절단이 더 유리합니다.
불규칙하고 자유로운 형태의 통풍 패턴 — 유기적인 통풍구 모양, 브랜드 고유의 천공 디자인, 또는 일회성 건축용 루버 패널 등 — 역시 레이저 절단이 유리합니다. 펀치 프레스는 터렛에 물리적으로 장착된 금형 모양으로만 제한되기 때문입니다.

기계식 JT 시리즈 터렛은 터렛 회전 상한이 낮고(30 rpm), 전력 소비량도 적으며(≤2 kW), 이는 동일한 1~2가지 구멍 배열이 반복되는 대량·단일 모델의 환기 패널을 생산하는 공장에 적합합니다. 서보식 SF 시리즈 터렛은 회전 속도(40 rpm)와 더 높은 전력 소비량(3–5 kW)을 갖지만, 그 대가로 더 빠른 공구 교체 주기를 제공하므로, 하나의 부품에 여러 가지 구멍 형상이 혼합된 패널을 가공할 때 그 장점이 두드러집니다. SFL 펀치-레이저 복합 기계는 동일한 펀칭 플랫폼에 파이버 레이저 헤드를 추가하여, 단일 세팅으로 펀칭 구멍과 불규칙한 형상의 절단이 모두 필요한 패널 가공에 적합합니다.
이 세 가지 구성 중 어느 것도 다른 구성에 비해 명백한 업그레이드라고 할 수는 없습니다. 올바른 선택은 어떤 기계의 사양 수치가 더 높은지가 아니라, 구멍 배열이 얼마나 균일한지와 설계 변경 빈도에 따라 달라집니다.
가격은 STON‘의 터렛 펀치 및 펀치-레이저 복합 라인은 구성, 공구 패키지, 자동화 옵션에 따라 달라지므로, 구매자는 일반적인 가격대보다는 구체적인 구멍 배열과 재료 사양을 바탕으로 견적을 요청해야 합니다.
CE 마크가 부착된 수출 시장의 경우, 터렛 펀치 프레스는 EU 기계 지침 2006/42/EC의 적용을 받으며, 이 지침은 공급업체가 기계와 함께 제공해야 하는 안전 문서 및 보호 장치 요건을 규정하고 있습니다.
터렛에 물리적으로 장착된 다이 형상 내에서만 가능합니다. 특정 형상에 맞춰 맞춤형 다이를 제작할 수는 있지만, 자유 형상이나 일회성 불규칙 절단 작업의 경우 일반적으로 레이저를 사용하거나, STON의 SFL 시리즈와 같이 하나의 플랫폼에서 두 공정을 모두 처리할 수 있는 펀치-레이저 복합 기계를 사용하는 것이 더 빠릅니다.
이는 구멍의 균일성에 따라 달라집니다. 단일 다이로 반복 횟수가 많은 패턴의 경우 펀칭 메커니즘의 최대 스트로크 속도에 가까워지는데, STON의 SFL 펀칭 측의 정격 속도는 분당 405 스트로크입니다. 다양한 형상의 패널은 터렛 인덱싱에 더 많은 사이클 시간을 소요하며(모델에 따라 분당 30~40회), 이로 인해 레이저 절단과의 성능 격차가 좁혀집니다.
네. STON의 기계식 JT 시리즈는 총 소비 전력이 2 kW 이하인 반면, 서보식 SF 시리즈는 터렛 회전 속도(40 rpm 대 30 rpm)가 더 빠르고 공구 교환 주기도 더 짧다는 장점을 제공하는 대신 소비 전력이 대략 3~5 kW 정도입니다.
STON의 표준 터렛 구성은 최대 150kg의 시트 하중을 지원합니다. 구체적인 재료 두께 제한은 구멍 크기, 다이 선택 및 시트 재질에 따라 달라지므로, 주문 전에 패널 사양을 확인하시기 바랍니다.
EU 내 판매용 터렛 펀치 프레스는 기계 지침 2006/42/EC의 적용을 받습니다. 선적 전에 공급업체와 함께 CE 문서 및 보호 장치 준수 여부를 확인하십시오.
기존 라인을 업그레이드하든 새 프로젝트를 시작하든 STON은 고객의 생산에 맞는 CNC 솔루션을 맞춤 제작합니다.



