Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

Vergleichen Revolverstanzmaschine Hersteller anhand von fünf überprüfbaren Kriterien: Anzahl der Stationen, Antriebsart, Formungsfähigkeit, Werkzeugstandard und Lieferzeit für Ersatzteile. Fragen Sie jeden Lieferanten nach denselben Daten zu jedem Kriterium und bewerten Sie sie dann anhand Ihres eigenen Teilesortiments statt anhand des Markenrufs.
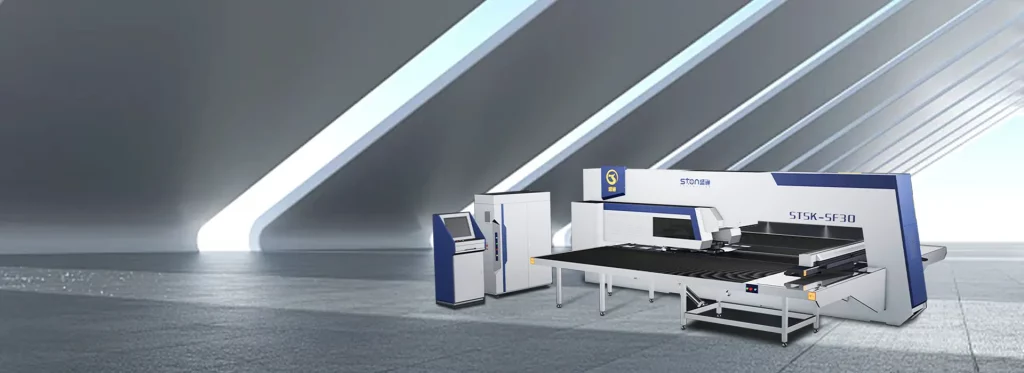
Die Suchergebnisse für diesen Begriff bestehen größtenteils aus Markenseiten von Herstellern und Anbieterverzeichnissen. Da jeder seine Maschinen mit eigenen Begriffen beschreibt, können Begriffe wie “Revolvergeschwindigkeit” auf der einen Seite und “Trefferquote” auf einer anderen Seite nicht in derselben Spalte aufgeführt werden. Dieser Artikel liefert die Spaltenüberschriften.
Als Beispiel dient STON CNC, ein Originalhersteller mit einer eigenen Fabrik von 20.000 m² in Qingdao, damit Sie sehen können, wie eine vollständige Antwort auf jede Frage aussieht. Da STON möglicherweise auch ein Lieferant ist, den Sie gerade prüfen, sollten Sie das Beispiel entsprechend gewichten.
| Kriterium | Fragen Sie nach | Warum dies die Entscheidung beeinflusst |
| Anzahl und Anordnung der Bahnhöfe | Stationsübersicht nach Werkzeuggröße sowie Anzahl der Drehstationen | Legt fest, ob Ihre Schlitz-, Lamellen- und Schrägschnittarbeiten ohne Werkzeugwechsel ausgeführt werden |
| Antriebsart | Drehgeschwindigkeit, Leistungsaufnahme, Überlastschutz | Legt den Durchsatz pro Schicht und die Stromkosten fest |
| Umformfähigkeit | Liste der Umformwerkzeuge, maximale Umformhöhe pro Werkzeug | Reine Stanzmaschinen können keine Lamellen oder Prägungen verarbeiten |
| Werkzeug-Ökosystem | Standard für die Werkzeugschnittstelle, Kompatibilität mit Produkten von Drittanbietern | Regelt den Preis und die Lieferzeit jedes Ersatzstempels und jeder Ersatzmatrize |
| Lieferzeit für Ersatzteile | Reaktionszeit, Einsatzzeit vor Ort, Lieferzeit für Verschleißteile | Die Ausfallkosten übersteigen in der Regel die Preisdifferenz zwischen zwei Maschinen |
Anzahl der Stationen. Eine Gesamtzahl sagt wenig aus. Entscheidend ist, wie viele Stationen jeder Werkzeuggröße der Revolver fasst und wie viele davon drehbar sind. Bei der Stanz-Laser-Maschine SFL von STON ist die Anordnung nach Größe wie folgt: 16 A-, 11 B-, 3 C- und 2 D-Stationen, darunter die drehbaren Stationen 1B und 1C. Die Revolver JT und SF verfügen über zwei rotierende Stationen mit unabhängiger Steuerung.
Antriebsart. Das Revolver-Sortiment von STON umfasst mechanische, servogesteuerte sowie kombinierte Stanz-Laser-Modelle. Die JT-Serie verwendet ein schwungradgetriebenes mechanisches System, während die SF-Serie mit einem Servoantrieb arbeitet. Hydraulisch angetriebene Revolver fallen nicht in den hier behandelten Bereich. Sollte ein Anbieter daher ein solches Modell anbieten, fordern Sie die gleichen Daten an und vergleichen Sie diese Zeile für Zeile.
Entstehung. Die Revolverstanzpressen von STON übernehmen das Stanzen, Umformen und Prägen. In der automatisierten Fertigungslinienkonfiguration führt der Revolver zudem das Besäumen, das Ausklappen von Lamellen und das Pressen von Sicken durch. Erkundigen Sie sich bei jedem Lieferanten nach der Liste der Umformwerkzeuge und der maximalen Umformhöhe für jedes Werkzeug, da das Umformen die Presse anders belastet als ein einfacher Stanzvorgang.
Werkzeuge. Die SFL-Maschine verwendet Werkzeuge der Serie 85 mit langer Führung nach internationalem Standard. Eine Standardschnittstelle ermöglicht es Ihnen, Verbrauchsmaterialien vor Ort zu beschaffen, während eine proprietäre Schnittstelle jeden Austausch an einen einzigen Anbieter bindet. Erkundigen Sie sich, welche Variante zutrifft, bevor Sie Maschinenpreise vergleichen.
Ersatzteile und Service. STON verspricht eine Reaktionszeit von einer Stunde, eine Fehlerbehebung vor Ort innerhalb von 48 Stunden, ein eigenes Ersatzteillager sowie eine lebenslange Nachverfolgung unter einer eindeutigen Benutzer-ID – inklusive kostenloser Software-Updates. Die mechanische JT-Serie verwendet elektrische Komponenten von Panasonic und Siemens, was den Austausch vor Ort erleichtert. Bitten Sie jeden Anbieter schriftlich um Angabe seiner Reaktionszeit, der Vor-Ort-Einsatzzeit sowie der Lieferzeiten für Verschleißteile, damit die drei Werte direkt miteinander verglichen werden können.
| Parameter | JT (Maschinenbau) | SF (Servo) | SFL (Stanz-Laser) |
| Maximale Revolvergeschwindigkeit | 30 U/min | 40 U/min | Bitte bei STON nachfragen |
| Bearbeitungsgenauigkeit | ±0,1 mm | ±0,1 mm | In diesem Formular nicht angegeben |
| Maximale Tragfähigkeit | 150 kg | 150 kg | Bitte bei STON nachfragen |
| Stromverbrauch | ≤2 kW | Ca. 3–5 kW | Bitte bei STON nachfragen |
| Luftdruck | 0,55 MPa | 0,55 MPa | Bitte bei STON nachfragen |
| Stromversorgung | 380 V ±5% | 380 V ±5% | Bitte bei STON nachfragen |
| Steuerung | Windows-Plattform, RTEX-Bus-Servo; FANUC, Siemens oder Rexroth auf Anfrage | Dieselben Optionen | Integrierte Stanz-Laser-CNC; FANUC optional |
| Stanzkraft | Bitte bei STON nachfragen | Bitte bei STON nachfragen | 300 kN (30 t) / 400 kN (40 t) |
| Rahmen | Bitte bei STON nachfragen | Finite-Elemente-optimierte, schmale Kehle | Geschlossener Rahmen vom Typ O |
| Blattverschiebung | Bitte bei STON nachfragen | Bitte bei STON nachfragen | X 2500 mm pro Position, bis zu 5000 mm mit Sekundärpositionierung; Y 1250 / 1500 mm |
| Wiederholgenauigkeit der Positionierung | Keine Angabe | Keine Angabe | ±0,01–0,02 mm (Zahnstange und Ritzel) |
| Werkzeuge | Bitte bei STON nachfragen | Bitte bei STON nachfragen | Serie 85 mit langer Führung – internationaler Standard |
Der Kompromiss innerhalb der STON-Produktpalette besteht zwischen Drehzahl und Leistungsaufnahme. Das Schwungradsystem der JT hält die elektrische Last bei maximal 2 kW, dreht den Revolver jedoch mit höchstens 30 U/min. Das SF-Modell dreht sich mit bis zu 40 U/min und hat eine Leistungsaufnahme von etwa 3–5 kW. Ein Betrieb, der in einer Schicht gemischte Kleinserien fertigt, wird die zusätzliche Drehzahl des SF-Modells möglicherweise nie nutzen, während ein Betrieb, der in zwei oder drei Schichten Serienplatten fertigt, dies wahrscheinlich tun wird.

Die Geschwindigkeit des Geschützturms ist nicht gleichbedeutend mit der Trefferquote. Die Angaben von 30 und 40 U/min beschreiben, wie schnell sich der Revolver dreht, um ein Werkzeug auszuwählen. Sie geben jedoch keinen Aufschluss darüber, wie viele Löcher die Stanzmaschine pro Minute stanzt – diese zweite Zahl hängt vom Werkzeugabstand und vom Blechvorschub ab. Fragen Sie nach beiden Angaben.
Zwei Genauigkeitsangaben, zwei Bedeutungen. Die Angabe von ±0,1 mm bei JT und SF bezieht sich auf die Bearbeitungsgenauigkeit. Die Angabe von ±0,01–0,02 mm bei SFL bezieht sich auf die Positionierwiederholgenauigkeit des Zahnstangenantriebs. Ein direkter Vergleich dieser Werte suggeriert einen zehnfachen Unterschied in der Teilequalität, den die Daten jedoch nicht belegen. Wenn ein Lieferant Genauigkeitsangaben macht, fragen Sie nach, um welche Messgröße es sich handelt und welcher Toleranznorm diese folgt: ISO 2768 definiert allgemeine Toleranzklassen und ISO 286 regelt Grenzwerte und Passungen.
Blattgröße pro Position. Die SFL stanzt in einer Position 2500 mm entlang der X-Achse und erreicht durch Neupositionierung 5000 mm. Bei langen Schaltanlagenplatten kommt es beim Neupositionierungsschritt häufig zu einer Anhäufung von Abweichungen zwischen den Bohrlöchern. Erkundigen Sie sich daher, wie damit umgegangen wird.
Die Gesamtzahl der Stationen. Ein Turm mit mehr Stationen ist nicht automatisch besser, wenn die meisten davon die kleinste Größe haben. Passe die Karte an deine Ausrüstungsliste an.
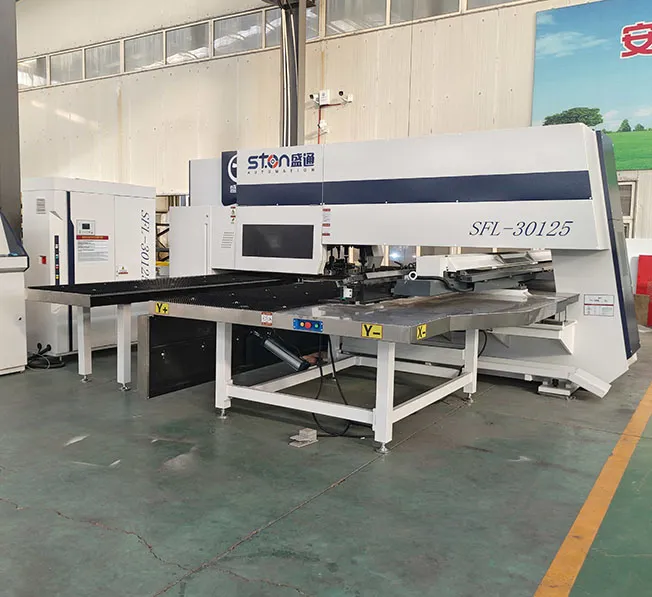
Im Vergleich zur üblichen Vorgehensweise, eine Revolverstanzmaschine und einen separaten Laserschneider anzuschaffen, verändert eine kombinierte Stanz-Laser-Maschine die Raumaufteilung. STON gibt an, dass die SFL das Stanzen, Umformen, Laserschneiden und Ausschneiden in einer einzigen Aufspannung erledigt und etwa 40% weniger Platz benötigt als eine separate Kombination aus Stanz- und Lasermaschine. Zudem entfallen die Handhabung, das erneute Einspannen und die Neuausrichtung zwischen den beiden Maschinen.
Der Preis dafür ist die Konzentration. Da ein Rahmen zwei Prozesse abdeckt, kann ein Fehler beide zum Stillstand bringen; daher ziehen es Betriebe mit hohem Tagesdurchsatz sowohl beim Stanzen als auch beim Laserschneiden möglicherweise weiterhin vor, zwei Maschinen einzusetzen. Bei perforierten oder lamellenförmigen Platten mit einem geringen Anteil an Konturschnitten verdient die Kombinationsmaschine jedoch einen Platz auf der Auswahlliste.
Maschinenhändler und -vertreiber sollten berücksichtigen, was hinter der Maschine steckt: OEM-/ODM-Anpassungen an modularen Strukturen, die Tiefe des Ersatzteilbestands, die Richtlinien für Software-Updates und die Service-Dokumentation. Diese Faktoren entscheiden darüber, ob Sie eine installierte Maschine in Ihrem eigenen Markt betreuen können, ohne bei jeder Störung den Hersteller kontaktieren zu müssen.
Hersteller von Schaltschränken arbeiten mit Schranktüren, Schalttafeln und Lüftungsplatten. Überprüfen Sie in der Werkzeugübersicht, ob Lamellen- und Rippenwerkzeuge vorhanden sind, wie lang der Blechdurchlauf für Ihre längste Platte ist und ob der Revolver mit automatischer Be- und Entladung kompatibel ist. STON‘Die automatisierte Anlage übernimmt das Trennen, Positionieren, Entladen und Stapeln der Bleche ohne Bedienpersonal.
Es gibt keine allgemeingültige Zahl. Listen Sie alle Werkzeuggrößen und Rotationswerkzeuge auf, die für Ihre Teile erforderlich sind, und fragen Sie dann jeden Lieferanten nach seinem Stationsplan nach Größe. Die SFL von STON listet 16 A-, 11 B-, 3 C- und 2 D-Stationen auf.
Den Daten von STON zufolge läuft der Servo-SF mit bis zu 40 U/min und hat eine Leistungsaufnahme von etwa 3–5 kW, während der mechanische JT mit bis zu 30 U/min bei 2 kW oder weniger läuft. Beide weisen eine Bearbeitungsgenauigkeit von ±0,1 mm auf. Bei Arbeiten mit hohen Schichten ist der SF im Vorteil, während bei leichteren Mischchargen der JT die besseren Voraussetzungen bietet.
Ja, in gewissem Umfang. Die Revolverköpfe von STON übernehmen das Stanzen, Umformen und Prägen, und die Anlagenkonfiguration umfasst zusätzlich das Besäumen, das Anbringen von Lamellen und das Pressen von Rippen. Bitte fragen Sie vor der Bestellung nach der Liste der Umformwerkzeuge und der maximalen Umformhöhe.
Die Maschinenrichtlinie 2006/42/EG regelt die CE-Kennzeichnung, während die Normen EN ISO 12100 und EN ISO 13849-1 die Risikobewertung und sicherheitsrelevante Steuerungen behandeln. Fordern Sie die Konformitätserklärung und die technischen Unterlagen an.
STON gibt keine öffentliche Preisspanne für die Modelle JT, SF oder SFL an, daher ist ein Angebot erforderlich. Geben Sie in Ihrer Anfrage bitte die Werkzeugkosten, die Beladungskosten und die Frachtkosten an.



Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


