Somos responsáveis pela construção----- somos responsáveis pelo fabrico----- somos responsáveis pela formação

Comparar prensa de punção de torre fabricantes com base em cinco critérios verificáveis: número de estações, tipo de acionamento, capacidade de conformação, norma de ferramentas e prazo de entrega de peças sobressalentes. Solicite a cada fornecedor os mesmos dados relativos a cada um desses critérios e, em seguida, classifique-os de acordo com o seu próprio conjunto de peças, em vez de se basear na reputação da marca.
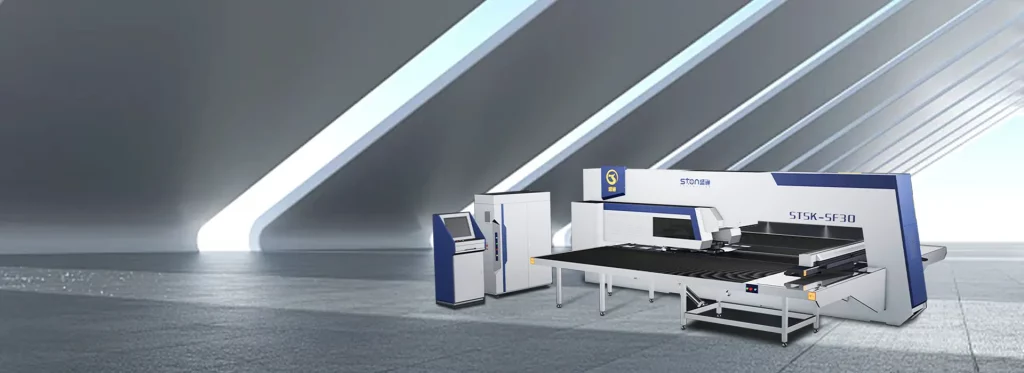
Os resultados da pesquisa para este termo são, na sua maioria, páginas de marcas de fabricantes e diretórios de fornecedores. Cada um descreve as suas próprias máquinas utilizando o seu próprio vocabulário, pelo que “velocidade da torre” numa página e “taxa de acerto” noutra não podem constar na mesma coluna. Este artigo fornece os títulos das colunas.
A STON CNC, um fabricante original com uma fábrica própria de 20 000 ㎡ em Qingdao, é utilizada como exemplo prático, para que possa ver como é uma resposta completa a cada pergunta. A STON é também um fornecedor que poderá estar a avaliar, pelo que deve ponderar o exemplo em conformidade.
| Critério | Pedir | Por que é que isso altera a decisão |
| Número e disposição das estações | Mapa das estações por dimensão da ferramenta, bem como o número de estações rotativas | Determina se os trabalhos de ranhura, grelha e ângulo são executados sem troca de ferramenta |
| Tipo de transmissão | Velocidade da torre, consumo de energia, proteção contra sobrecarga | Define o rendimento por turno e o custo da eletricidade |
| Capacidade de moldagem | Lista de ferramentas de conformação, altura máxima de conformação por ferramenta | As máquinas que apenas perfuram não podem processar grelhas nem elementos em relevo |
| Ecossistema de ferramentas | Padrão de interface da ferramenta, compatibilidade com software de terceiros | Controla o preço e o prazo de entrega de cada punção e matriz de substituição |
| Prazo de entrega das peças | Tempo de resposta, tempo de intervenção no local, tempo de envio das peças de desgaste | O custo do tempo de inatividade costuma ser superior à diferença de preço entre duas máquinas |
Número de estações. Um número total pouco diz. O que importa é quantas estações de cada tamanho de ferramenta a torre comporta e quantas são rotativas. A máquina de puncionamento e laser SFL da STON apresenta a sua configuração por tamanho: 16 estações A, 11 B, 3 C e 2 D, incluindo as estações rotativas 1B e 1C. As torres JT e SF possuem duas estações rotativas com controlo independente.
Tipo de transmissão. A gama de torres da STON inclui modelos mecânicos, servo-assistidos e combinados de punção e laser. A Série JT utiliza um sistema mecânico acionado por volante, enquanto a série SF utiliza um servoacionamento. As torres de acionamento hidráulico não se enquadram no âmbito deste documento; por isso, se um fornecedor apresentar uma proposta relativa a uma dessas torres, solicite os mesmos dados e compare-os linha a linha.
A formar-se. As prensas de punção com torre da STON realizam operações de punção, conformação e gravação em relevo. Na configuração de linha de produção automatizada, a torre também realiza operações de recorte, perfuração em grelha e prensagem de nervuras. Solicite a qualquer fornecedor a lista de ferramentas de conformação e a altura máxima de conformação para cada ferramenta, uma vez que a conformação exerce uma carga diferente na prensa em comparação com uma punção simples.
Ferramentas. A Máquina SFL utiliza ferramentas da série 85 com guia longo, em conformidade com as normas internacionais. Uma interface padrão permite-lhe adquirir consumíveis localmente, enquanto uma interface proprietária vincula todas as peças de substituição a um único fornecedor. Informe-se sobre qual se aplica antes de comparar os preços das máquinas.
Peças e assistência técnica. A STON garante um tempo de resposta de 1 hora, resolução no local em 48 horas, um armazém dedicado a peças sobressalentes e acompanhamento ao longo da vida útil do equipamento através de um ID de utilizador único, com atualizações de software gratuitas. A série mecânica JT utiliza componentes elétricos da Panasonic e da Siemens, o que facilita a substituição a nível local. Solicite a cada fornecedor, por escrito, os seus próprios tempos de resposta, de intervenção no local e de envio de peças de desgaste, para que os três valores possam ser comparados diretamente.
| Parâmetro | JT (Mecânica) | SF (Servo) | SFL (Perfuração-Laser) |
| Velocidade máxima da torre | 30 rpm | 40 rpm | Confirmar com a STON |
| Precisão de usinagem | ±0,1 mm | ±0,1 mm | Não indicado neste formulário |
| Capacidade de carga máxima | 150 kg | 150 kg | Confirmar com a STON |
| Consumo de energia | ≤2 kW | Aprox. 3–5 kW | Confirmar com a STON |
| Pressão atmosférica | 0,55 MPa | 0,55 MPa | Confirmar com a STON |
| Fonte de alimentação | 380 V ±5% | 380 V ±5% | Confirmar com a STON |
| Controlo | Plataforma Windows, servo com barramento RTEX; FANUC, Siemens ou Rexroth, a pedido | As mesmas opções | CNC integrado de perfuração e laser; FANUC opcional |
| Força de perfuração | Confirmar com a STON | Confirmar com a STON | 300 kN (30 t) / 400 kN (40 t) |
| Moldura | Confirmar com a STON | Garganta estreita, otimizada por elementos finitos | Estrutura fechada do tipo O |
| Deslocamento da chapa | Confirmar com a STON | Confirmar com a STON | X 2500 mm por posição, até 5000 mm com posicionamento secundário; Y 1250 / 1500 mm |
| Repetibilidade do posicionamento | Não indicado | Não indicado | ±0,01–0,02 mm (cremalheira e pinhão) |
| Ferramental | Confirmar com a STON | Confirmar com a STON | Série 85 com guia longo, norma internacional |
O compromisso dentro da própria gama da STON é entre velocidade e consumo. O sistema de volante do modelo JT mantém a carga elétrica igual ou inferior a 2 kW, mas faz girar a torre a, no máximo, 30 rpm. O modelo SF gira a uma velocidade de até 40 rpm e consome cerca de 3 a 5 kW. Uma oficina que opere num único turno com pequenos lotes mistos poderá nunca necessitar da velocidade adicional do SF, enquanto uma oficina que opere em dois ou três turnos com painéis repetidos provavelmente irá necessitar dela.

A velocidade da torre não é sinónimo de taxa de acerto. Os valores de 30 e 40 rpm indicam a velocidade a que a torre gira para selecionar uma ferramenta. Não indicam quantos furos por minuto a prensa perfura, e esse segundo valor depende do espaçamento entre as ferramentas e da alimentação da chapa. Peça informações sobre ambos.
Dois valores de precisão, dois significados. Os ±0,1 mm nos modelos JT e SF correspondem à precisão de maquinagem. Os ±0,01–0,02 mm no modelo SFL correspondem à repetibilidade de posicionamento do sistema de transmissão de cremalheira e pinhão. Colocá-los lado a lado sugere uma diferença de dez vezes na qualidade das peças, o que os dados não confirmam. Quando um fornecedor indicar uma precisão, pergunte de que medida se trata e que norma de tolerância segue: a norma ISO 2768 define classes gerais de tolerância e a norma ISO 286 abrange limites e ajustes.
Dimensões da folha por posição. A SFL perfura 2500 mm ao longo do eixo X numa única posição e atinge os 5000 mm através do reposicionamento. No caso de painéis de comutação longos, é precisamente na etapa de reposicionamento que o erro entre furos tende a acumular-se; por isso, pergunte como é que isso é gerido.
O total de estações. Uma torre com mais estações não é automaticamente melhor se a maioria for do tamanho mais pequeno. Adapta o mapa à tua lista de ferramentas.
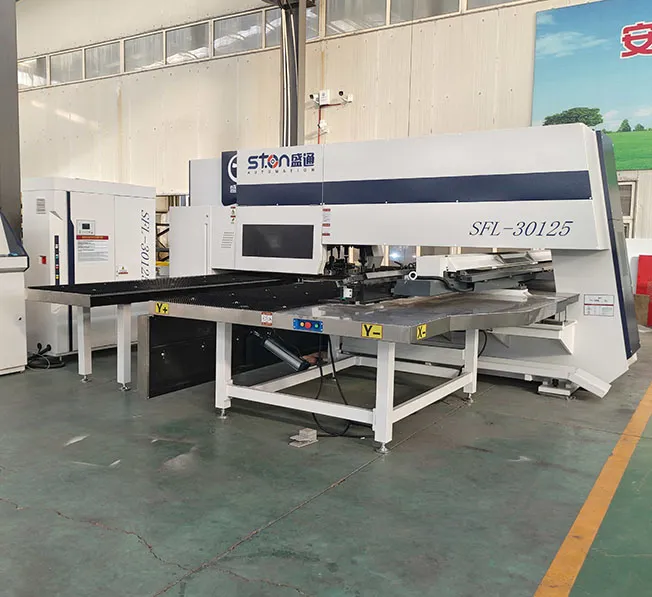
Em comparação com a opção habitual de adquirir uma prensa puncionadora de torre e uma cortadora a laser separada, uma máquina combinada de puncionamento e corte a laser altera a disposição do espaço. A STON afirma que a SFL realiza a estampagem, a conformação, o corte a laser e o recorte numa única fixação e ocupa aproximadamente 40% menos espaço do que um conjunto separado de puncionadora e cortadora a laser. Além disso, elimina a movimentação, a fixação secundária e o realinhamento entre as duas máquinas.
O custo reside na concentração. Uma estrutura que integra dois processos significa que uma avaria pode paralisar ambos, pelo que as fábricas com um volume diário elevado tanto na perfuração como no corte a laser podem ainda assim preferir duas máquinas. No caso de painéis perfurados ou com persianas, com uma percentagem modesta de corte de contorno, a máquina combinada merece um lugar na lista de finalistas.
Os revendedores e distribuidores de equipamento devem ter em conta o que está por trás da máquina: personalização OEM/ODM em estruturas modulares, profundidade do inventário de peças sobressalentes, política de atualizações de software e documentação de assistência técnica. São esses fatores que determinam se é possível prestar assistência a uma máquina instalada no seu próprio mercado sem ter de contactar a fábrica sempre que ocorrer uma avaria.
As fábricas de quadros elétricos trabalham com portas de armário, quadros de distribuição e placas de ventilação. Verifique o mapa de ferramentas para ver se existem ferramentas para grelhas e nervuras, o curso da chapa para o seu painel mais comprido e se a torre de ferramentas é compatível com o carregamento e descarregamento automáticos. PEDRA‘A linha automatizada desta empresa encarrega-se da separação, posicionamento, descarga e empilhamento das chapas sem a intervenção de um operador.
Não existe um número universal. Enumere todos os tamanhos de ferramentas e ferramentas rotativas necessárias para as suas peças e, em seguida, solicite a cada fornecedor o mapa das suas estações por tamanho. O SFL da STON indica 16 estações A, 11 B, 3 C e 2 D.
De acordo com os dados da STON, o servo SF atinge até 40 rpm e consome cerca de 3–5 kW, enquanto o JT mecânico atinge até 30 rpm com 2 kW ou menos. Ambos apresentam uma precisão de maquinagem de ±0,1 mm. Trabalhos com elevada repetição por turno favorecem o SF, enquanto lotes mistos mais leves podem favorecer o JT.
Sim, dentro de certos limites. As torres da STON realizam operações de perfuração, conformação e gravação em relevo, e a configuração da linha inclui ainda o corte, a criação de aberturas e a prensagem de nervuras. Solicite a lista de ferramentas de conformação e a altura máxima de conformação antes de efetuar a encomenda.
A Diretiva relativa às máquinas 2006/42/CE regula a marcação CE, enquanto as normas EN ISO 12100 e EN ISO 13849-1 abrangem a avaliação de riscos e os controlos relacionados com a segurança. Solicite a declaração e o dossiê técnico.
A STON não divulga uma gama de preços pública para os modelos JT, SF ou SFL, pelo que é necessário solicitar um orçamento. Especifique as ferramentas, a carga e o frete no pedido.



Quer esteja a atualizar uma linha existente ou a iniciar um novo projeto, a STON personalizará uma solução CNC para a sua produção.


