Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

Ein Server-Rack Biegemaschine fertigt 19-Zoll-Rackrahmen und Montageschienen aus kaltgewalztem oder rostfreiem Blech und nutzt dabei CNC-Biege- und Revolverstanzverfahren, um die rechtwinklige Ausrichtung der Rackrahmen-Diagonalen und den Abstand der Befestigungslöcher innerhalb eines engen, wiederholbaren Bereichs zu halten – ein Wert, der darüber entscheidet, ob 42U an Schienenhalterungen ohne Unterlegscheiben ausgerichtet werden können.
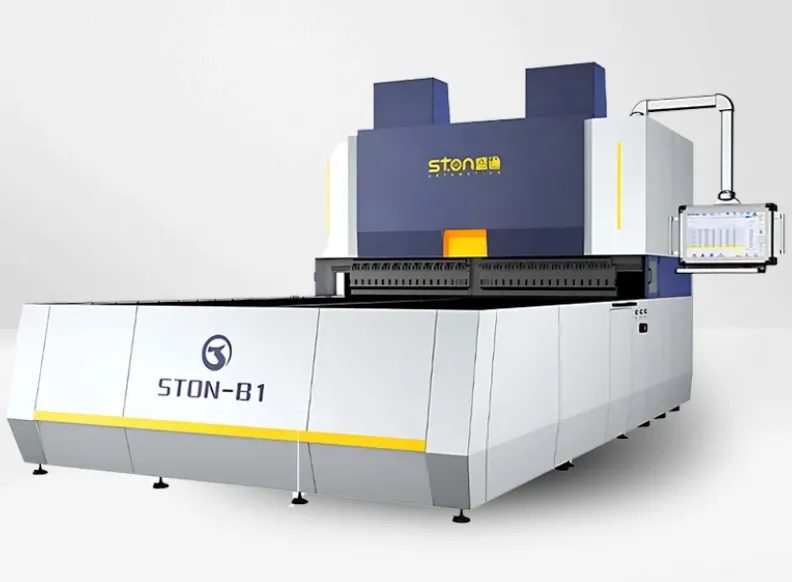
Ein 19-Zoll-Rack ist nicht so flexibel wie ein Aktenschrank. Das EIA-310-Lochmuster an den Montageschienen muss sich über die gesamte Höhe des Rahmens wiederholen – 18U, 42U, ganz gleich, was der Kunde bestellt hat – und jede Platte, die daran verschraubt wird, muss ohne Kraftaufwand in diese Löcher passen. Drei Dinge sprechen dagegen:
Wenn man bei einem dieser Punkte auch nur geringfügig danebenliegt, fällt das an einem einzelnen Bauteil nicht auf – es macht sich jedoch als kumulierte Abweichung bemerkbar, sobald man ein Dutzend Teile zu einem Schrank zusammenbaut. Das ist die Toleranzsumme, und genau das ist der eigentliche Fehler, mit dem Rack-Hersteller zu kämpfen haben – nicht etwa, dass “sich das Metall nicht biegen lässt”.”
Nachstehend sind die von STON veröffentlichten Parameter für die Anlagen aufgeführt, die diesen Arbeitsablauf abdecken – Rohteilvorbereitung, Blechbiegung und Lochstanzung. Diese stammen aus der eigenen Produktions- und Maschinendokumentation von STON und sind keine allgemeinen Branchendurchschnitte.
| Prozessphase | Parameter | Spezifikation | Quelle |
|---|---|---|---|
| Abwickeln und Richten (Rohteilvorbereitung) | Diagonale Genauigkeit | ≤ 1 mm / 2000 mm | STON-Produktionslinie für Abwickeln, Richten und Laserschneiden |
| Abwickeln und Richten (Rohteilvorbereitung) | Nivelliergenauigkeit | ±1 mm/m² | STON-Produktionslinie für Abwickeln, Richten und Laserschneiden |
| Plattenbiegen (Vakuum-/Saugverfahren) | Winkelgenauigkeit | ca. ±0,5°/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Plattenbiegen (Vakuum-/Saugverfahren) | Maßgenauigkeit | ca. ±0,1 mm/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Plattenbiegen (Vakuum-/Saugverfahren) | Geradheit | ca. 0,2 mm/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Revolver-Stanzen (Servo) | Bearbeitungsgenauigkeit | ±0,1 mm | STON Servo-CNC-Revolverstanzmaschine |
| Revolver-Stanzen (Servo) | Maximale Tragfähigkeit | 150 kg | STON Servo-CNC-Revolverstanzmaschine |
Rack-Paneele bestehen in der Regel aus 1,0–2,0 mm dickem kaltgewalztem Stahl oder 1,0–1,5 mm dickem Edelstahl – sie sind leicht genug, dass sie mit den meisten Rahmengrößen von Paneelbiegemaschinen verarbeitet werden können, doch die Konstruktion des Arbeitsbetts spielt dennoch eine wichtige Rolle. STONs Biegevorrichtung mit Druckarm ist in Ausführungen mit geschweißtem und gegossenem Bett erhältlich, wobei diese beiden Varianten hinsichtlich der Dicke nicht austauschbar sind:
| Prozessphase | Parameter | Spezifikation | Quelle |
|---|---|---|---|
| Abwickeln und Richten (Rohteilvorbereitung) | Diagonale Genauigkeit | ≤ 1 mm / 2000 mm | STON-Produktionslinie für Abwickeln, Richten und Laserschneiden |
| Abwickeln und Richten (Rohteilvorbereitung) | Nivelliergenauigkeit | ±1 mm/m² | STON-Produktionslinie für Abwickeln, Richten und Laserschneiden |
| Plattenbiegen (Vakuum-/Saugverfahren) | Winkelgenauigkeit | ca. ±0,5°/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Plattenbiegen (Vakuum-/Saugverfahren) | Maßgenauigkeit | ca. ±0,1 mm/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Plattenbiegen (Vakuum-/Saugverfahren) | Geradheit | ca. 0,2 mm/m | STON-Blechbiegemaschine mit Saugnäpfen, Allgemeine Parameter |
| Revolver-Stanzen (Servo) | Bearbeitungsgenauigkeit | ±0,1 mm | STON Servo-CNC-Revolverstanzmaschine |
| Revolver-Stanzen (Servo) | Maximale Tragfähigkeit | 150 kg | STON Servo-CNC-Revolverstanzmaschine |
Bei einem 600–800 mm tiefen und 42U hohen Rack-Rahmen deckt die Rahmengröße 1400 oder 1600 die Seitenwände und Rückwände in einer einzigen Montage ab; die Wahl eines 2000- oder 2500-Rahmens spielt nur dann eine Rolle, wenn Sie einteilige Seitenschienen in voller Höhe biegen, anstatt Abschnitte miteinander zu verbinden. Der Biegebereich (170/300/400 mm) sollte mit Ihrem tiefsten Flansch abgeglichen werden – ein 42U-Rahmen mit einer Bodenwanne in voller Tiefe kann die flache Einstellung überschreiten.

Blechbiegemaschinen formen die Biegelinien; sie stanzen jedoch keine EIA-310-Befestigungslöcher in die Schiene. Das ist die Aufgabe der Revolverstanzmaschine, und deshalb wird für die Herstellung von Rack-Rahmen die Kombination aus einer Blechbiegemaschine und einer Servomaschine empfohlen CNC-Revolverstanzmaschine anstatt nur die Biegemaschine allein. Die Servo-Revolver-Stanzmaschine von STON bietet eine Bearbeitungsgenauigkeit von ±0,1 mm bei einer Werkstückbelastung von bis zu 150 kg und verfügt über eine unabhängige Steuerung von zwei Drehstationen für schräge oder geschlitzte Lochmuster – relevant für Aussparungen für Käfigmuttern und Kabeldurchführungen, die keine einfachen runden Löcher sind.
Im Vergleich zu einer gemeinsam genutzten Stanzpressenanlage, bei der mehrere Teilefamilien ohne spezielle Zahnstangenwerkzeuge von einem Revolver aus gefertigt werden, macht eine speziell auf den Lochabstand der Zahnstange ausgelegte Anlage eine Neupositionierung des Revolvers zwischen den Durchläufen überflüssig – gerade hier kommt es bei der Produktion mit hoher Produktvielfalt häufig zu Abstandsabweichungen.

Die oben beschriebene Kombination gewährleistet die Einhaltung der Toleranzen beim Biegen und Stanzen. Sie gleicht jedoch keine Mängel des Rohteils aus – wenn die zugeführte Spule oder das Blech nicht innerhalb der Spezifikation der Richtanlage von ±1 mm/m² eben ist, kann die Rechtwinkligkeit auch durch noch so hohe Biegegenauigkeit im nachgelagerten Prozess nicht wiederhergestellt werden. Auch das Schweißen ist nicht berücksichtigt: Gestellrahmen, die Ecknähte für zusätzliche Steifigkeit erfordern, erfordern einen separaten Arbeitsschritt und bergen ein eigenes Risiko der Wärmeverformung, das durch die oben genannten Werte für Biegen und Stanzen nicht abgedeckt ist. Und die Optionen für den automatischen Werkzeugwechsel und die C-Achsen-Hubfunktion, die die Produktion gemischter Gestellgrößen beschleunigen, sind konfigurierbare Zusatzausstattungen und nicht serienmäßig in der Basis-Biegemaschine enthalten – geben Sie diese daher im Voraus an, da eine nachträgliche Nachrüstung eine längere Lieferzeit bedeutet als die Bestellung zusammen mit der Maschine.
Der Preis hängt von der Rahmengröße, der Bauart des Bettes (geschweißt oder gegossen), der Anzahl der Achsen und dem Werkzeugpaket ab. Käufer sollten ein Angebot auf der Grundlage ihrer tatsächlichen Regalabmessungen und Materialspezifikationen anfordern, anstatt von einem allgemeinen Richtwert auszugehen.
In der Regel ja, bei einer Rahmengröße von 1400 oder 1600, da Rack-Paneele in der begrenzten Biegeabmessung selten 1250 mm überschreiten. Überprüfen Sie dies anhand Ihres tiefsten Schranks, da die Tiefe zuzüglich des Flanschabstands die Rahmengrenze fast erreichen kann.
Nein – dieser Wert bezieht sich auf die Abwickel- und Richtanlage von STON, die das flache Rohteil vor dem Biegen vorbereitet. Die Genauigkeit der Biegemaschine selbst wird separat als Winkelgenauigkeit (~±0,5°/m) und Maßgenauigkeit (~±0,1 mm/m) angegeben.
In der aktuellen Dokumentation ist für die Blechbiegemaschinenreihe von STON kein integriertes Stanzmodul aufgeführt. Für Lochmuster nach EIA-310 wird eine spezielle Revolverstanzmaschine als Lösung empfohlen.



Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


