Somos responsáveis pela construção----- somos responsáveis pelo fabrico----- somos responsáveis pela formação

A prensa de punção de torre indexa um disco rotativo de punções e matrizes sobre uma chapa, acionando uma estação por vez para cortar furos, entalhes, persianas ou formas em relevo. Para peças com muitos furos — grades de ventilação, painéis perfurados, portas de quadros de comando — ela supera o corte a laser em custo por peça, embora o laser vença em liberdade de geometria de corte.
Duas torres ficam voltadas uma para a outra — punções em cima, matrizes correspondentes abaixo. Uma chapa fica fixada entre elas sobre uma mesa de trabalho, e um acionamento servo ou mecânico indexa as duas torres em sincronia para que o par correto de punção e matriz se alinhe sob o percussor. O percussor bate, a chapa avança, a torre gira novamente. Repita algumas centenas de vezes por minuto e você terá um painel acabado com furos, persianas ou nervuras em relevo.
Esse é todo o mecanismo. O que diferencia uma puncionadeira de torre de outra é a velocidade com que essa indexação ocorre, a precisão com que ela se repete e quantas estações estão carregadas e prontas sem uma troca manual de ferramenta.
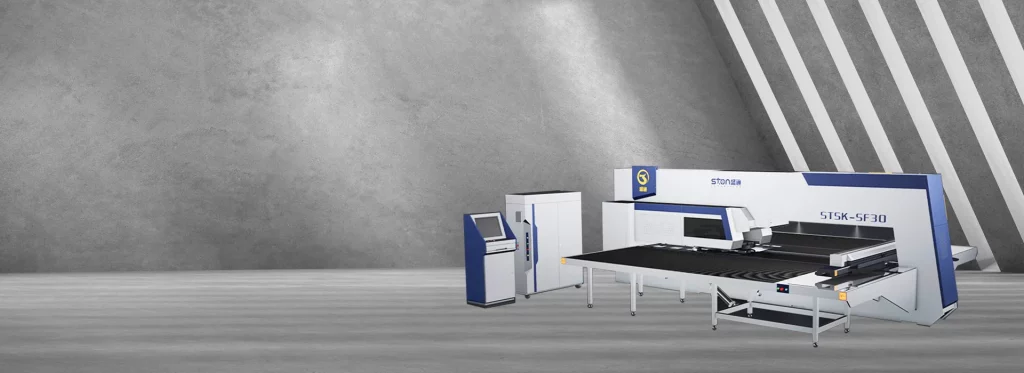
PEDRA fabrica ambos os tipos de acionamento, e as fichas técnicas mostram exatamente onde a diferença se manifesta — não na precisão, mas na velocidade e no custo operacional.
| Parâmetro | Punção CNC de Torre com Acionamento Mecânico | Punção CNC de Torre com Acionamento Servo |
|---|---|---|
| Velocidade máxima da torre | 30 rpm | 40 rpm |
| Precisão de usinagem | ±0,1 mm | ±0,1 mm |
| Capacidade máxima de carga | 150 kg | 150 kg |
| Consumo de energia combinado | ≤2 kW | Aprox. 3–5 kW |
| Pressão da fonte de ar | 0,55 MPa | 0,55 MPa |
| Alimentação eléctrica | 380 V ±5% | 380 V ±5% |
| Dimensões externas | 5200 × 5000 mm / 5500 × 2100 mm (X × Y × altura) | 5200 × 5000 / 5500 / 6500 × 2230 mm |
| Mecanismo de acionamento | Sistema de volante proprietário; sistema de molde com acionamento de corrente dupla | Unidades servo com barramento RTEX; acionamento de corrente dupla com permutador de calor e refrigerador de óleo |
A precisão posicional é idêntica no papel (±0,1mm em ambos), o que indica que o modelo servo não está comprando precisão — está comprando produtividade. Uma taxa de indexação da torre de 40 rpm em comparação com 30 rpm gera diferenças significativas em peças com grande número de furos, e o permutador de calor e o refrigerador de óleo do acionamento servo existem especificamente para manter essa taxa de ciclo mais elevada sem deriva térmica ao longo de um turno completo. A contrapartida é o consumo de energia: aproximadamente o dobro do consumo combinado do modelo mecânico.
Ambos os tipos de acionamento compartilham um design de estação rotativa com conexão rígida por engrenagem sem-fim e eixo interno de cobre, e ambos utilizam um sistema de acionamento por corrente dupla no indexador do molde — as fichas técnicas da STON observam que isso prolonga o intervalo de manutenção do tensionamento da corrente para mais de um ano em qualquer uma das máquinas, o que é mais importante no modelo mecânico, pois ele não tem um circuito de realimentação do servo para compensar o alongamento da corrente.
Esta é a comparação de que a maioria dos compradores realmente precisa, e não há uma resposta universal.
A prensa de punção de torre ganha em:
O corte a laser é superior em:

PEDRA‘O ferramental de torre da __AITC_0__ (documentado na linha combinada SFL) usa classes de estação padrão — 16A, 11B, 3C, 2D, além das estações rotativas 1B e 1C — uma convenção de nomenclatura compartilhada pelo padrão de ferramental de guia longa série 85 do setor, e não um sistema proprietário. Se a folha de especificações de um fornecedor listar tipos de matriz que você não reconhece nessa nomenclatura, pergunte diretamente se o ferramental é intercambiável com punções padrão da série 85 — ferramental de torre não padronizado prende você a um único fornecedor para toda futura compra de matriz.
A contagem de estações da torre costuma ser tratada como a especificação principal, e é a errada para se priorizar. Uma torre carregada com 40 estações que você raramente usa não agrega nada em relação a uma torre de 20 estações compatível com sua biblioteca real de peças — e ainda acrescenta tempo de indexação, já que um acionamento mecânico ou servo ainda precisa girar além das estações não usadas para chegar à próxima estação ativa em alguns programas de peças.
O número que realmente prevê seu tempo de ciclo é a velocidade de indexação da torre (30 rpm mecânico contra 40 rpm servo, mencionados acima) combinada com a quantidade de furos e a complexidade do padrão da sua peça — não a capacidade bruta de estações. Antes de comparar contagens de estações entre fornecedores, consulte sua biblioteca real de peças e conte quantas combinações distintas de punção/matriz você usa entre os seus 20 principais SKUs. Esse número, e não o máximo teórico da torre, é o que deve orientar a especificação do ferramental.
A maioria dos sites de fabricantes apresenta a puncionadeira de torre como um único bloco de especificações — tonelagem, número de estações e uma foto de catálogo — sem distinguir o que as versões com acionamento mecânico e servo realmente trocam entre si, nem explicar como o número de estações se relaciona com o tempo de ciclo real. A tabela mecânico versus servo acima serve para preencher essa lacuna: a mesma precisão declarada, com perfis distintos de velocidade e potência; o comprador precisa dos dois números para dimensionar a máquina correta, em vez de optar automaticamente pela “versão servo” presumindo que servo significa sempre melhor.
P: Qual é a verdadeira diferença entre uma puncionadora de torre mecânica e uma servo-acionada?
R: A precisão de posicionamento é a mesma nas fichas técnicas da STON (±0,1 mm em ambos os casos). O acionamento servo permite uma indexação da torre mais rápida (40 rpm em vez de 30 rpm) e acrescenta um permutador de calor e um radiador de óleo para sustentar esse ritmo, com um consumo de energia cerca de duas vezes superior.
P: Uma puncionadora de torre pode substituir totalmente o corte por laser?
R: Não — não consegue cortar geometrias de forma livre e não repetitiva sem uma matriz correspondente, nem igualar o acabamento de bordo de um laser em contornos finos e complexos. Ganha especificamente em padrões de furos repetitivos e em operações de conformação (estampagem, criação de venezianas) que um laser não consegue executar.
P: De quantas estações de torre preciso realmente?
R: Menos do que a maioria das fichas técnicas sugere. Conte as formas distintas de punção/matriz em toda a sua biblioteca real de peças de produção, em vez de dimensionar para um número máximo teórico de estações.
P: Vale a pena uma máquina combinada de puncionamento e laser em vez de uma puncionadora de torre autónoma?
R: Se a sua família de peças combina secções com elevada densidade de furos e cortes de forma livre na mesma peça, sim — elimina uma etapa secundária de fixação e alinhamento. Se as suas peças são apenas furos repetitivos, uma puncionadora de torre autónoma é a opção mais simples e económica.
P: Que norma de ferramentas devo verificar quanto à compatibilidade? R: Pergunte se a torre utiliza estações de matriz de guia longa da série 85 padrão. Uma designação de matriz proprietária sem essa referência pode deixá-lo dependente de um único fornecedor de ferramentas.



Quer esteja a atualizar uma linha existente ou a iniciar um novo projeto, a STON personalizará uma solução CNC para a sua produção.


