Мы отвечаем за строительство----- мы отвечаем за производство----- мы отвечаем за обучение

A револьверный вырубной пресс индексирует вращающийся диск пуансонов и матриц над листом, пробивая по одной позиции за раз, чтобы вырезать отверстия, пазы, жалюзи или рельефные формы. Для деталей с высокой плотностью отверстий — вентиляционных решёток, перфорированных панелей, дверей распределительных шкафов — это превосходит лазерную резку по стоимости детали, хотя лазер выигрывает по свободе геометрии реза.
Две поворотные головки обращены друг к другу — пуансоны сверху, соответствующие матрицы снизу. Лист зажат между ними на рабочем столе, и серво- или механический привод синхронно индексирует обе головки так, чтобы нужная пара пуансон-матрица выровнялась под ударником. Ударник бьёт, лист подаётся, головка снова поворачивается. Повторите это несколько сотен раз в минуту — и вы получите готовую панель с отверстиями, жалюзи или рельефными рёбрами.
Вот и весь механизм. Что отличает один координатно-пробивной пресс от другого — это скорость индексации, точность повторяемости и количество позиций, загруженных и готовых к работе без ручной смены инструмента.
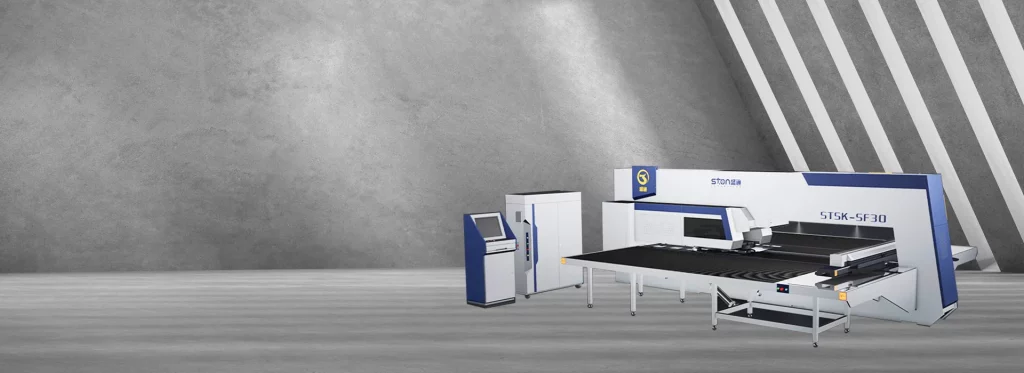
STON производит оба типа привода, и технические спецификации показывают точно, в чём проявляется разница — не в точности, а в скорости и эксплуатационных расходах.
| Параметр | Механический координатно-пробивной станок с ЧПУ | Сервоприводной координатно-пробивной станок с ЧПУ |
|---|---|---|
| Максимальная скорость поворота турели | 30 об/мин | 40 об/мин |
| Точность обработки | ±0,1 мм | ±0,1 мм |
| Макс. грузоподъемность | 150 кг | 150 кг |
| Суммарное энергопотребление | ≤2 кВт | Прибл. 3–5 кВт |
| Давление источника воздуха | 0,55 МПа | 0,55 МПа |
| Электропитание | 380 В ±5% | 380 В ±5% |
| Внешние габариты | 5200 × 5000 мм / 5500 × 2100 мм (X × Y × высота) | 5200 × 5000 / 5500 / 6500 × 2230 мм |
| Приводной механизм | Фирменная система с маховиком; пресс-форма с двухцепным приводом | Сервоприводы шины RTEX; двухцепной привод с теплообменником и масляным охладителем |
Точность позиционирования на бумаге одинакова (±0,1 мм у обеих моделей), поэтому становится ясно: сервомодель не повышает точность, а увеличивает производительность. Скорость индексирования револьверной головки 40 об/мин против 30 об/мин быстро дает преимущество при обработке деталей с большим количеством отверстий, а масляный охладитель и теплообменник сервопривода предназначены именно для поддержания более высокой цикловой скорости без температурного дрейфа в течение полной смены. Компромисс заключается в энергопотреблении: суммарное потребление примерно вдвое выше, чем у механической модели.
В обоих типах привода используется конструкция поворотной станции с жестким соединением через червячную передачу и внутренним медным валом, а для индексирования пресс-формы в обоих случаях применяется двухцепная приводная система. В спецификациях STON отмечается, что это увеличивает интервал обслуживания натяжения цепи до более чем одного года у обеих машин, что особенно важно для механической модели, поскольку в ней нет контура обратной связи сервопривода, компенсирующего растяжение цепи.
Именно это сравнение действительно нужно большинству покупателей, и универсального ответа здесь не существует.
Координатно-пробивной пресс выигрывает в:
Лазерная резка выигрывает в:

STON‘Башенная оснастка (описанная для комбинированной линии SFL) использует стандартные классы станций — 16A, 11B, 3C, 2D, а также поворотные рабочие станции 1B и 1C. Это принятое в отрасли обозначение, соответствующее стандарту оснастки 85-й серии с длинными направляющими, а не проприетарная система. Если в спецификации поставщика указаны типы штампов, которые вы не можете сопоставить с этой системой обозначений, напрямую уточните, совместима ли оснастка со стандартными пуансонами 85-й серии. Нестандартная башенная оснастка привязывает вас к одному поставщику при каждой последующей покупке штампов.
Количество станций в револьверной головке часто считают главным параметром, но это неверный ориентир. Револьверная головка с 40 станциями, которыми вы редко пользуетесь, не даёт ничего по сравнению с головкой на 20 станций, подобранной под вашу фактическую номенклатуру деталей, зато увеличивает время индексации: в некоторых программах обработки механический или сервопривод всё равно должен поворачивать головку мимо неиспользуемых станций, чтобы добраться до следующей активной.
Число, которое действительно позволяет прогнозировать длительность цикла, — это скорость индексации револьверной головки (30 об/мин для механического привода против 40 об/мин для сервопривода, как указано выше) в сочетании с количеством отверстий и сложностью их расположения на вашей детали, а не номинальная вместимость головки. Прежде чем сравнивать количество позиций у разных поставщиков, возьмите свою фактическую библиотеку деталей и подсчитайте, сколько различных комбинаций пуансона и матрицы вы используете для 20 основных SKU. Именно это число, а не теоретический максимум револьверной головки, должно определять спецификацию оснастки.
Большинство сайтов производителей представляют координатно-пробивной пресс как один блок характеристик — усилие, количество станций и стоковое фото — не разделяя, чем механические и сервоприводные версии фактически отличаются друг от друга, и не объясняя, как количество станций связано с реальным временем цикла. Приведённая выше таблица сравнения механического и сервоприводного исполнения призвана устранить этот пробел: одинаковая заявленная точность, различные профили скорости и мощности, и покупателю нужны оба показателя, чтобы выбрать правильный станок, а не выбирать по умолчанию “сервоприводный” в предположении, что сервопривод всегда означает лучшее качество.
В: В чём реальная разница между механическим и сервоприводным координатно-пробивным прессом?
О: Позиционная точность одинакова в спецификациях STON (±0,1 мм в обоих случаях). Сервопривод обеспечивает более быструю индексацию револьверной головки (40 об/мин против 30 об/мин) и включает теплообменник и масляный охладитель для поддержания этой скорости, при этом потребление энергии примерно вдвое выше.
В: Может ли координатно-пробивной пресс полностью заменить лазерную резку?
О: Нет — он не может вырезать геометрию свободной формы без повторяющихся элементов без соответствующей матрицы и не способен обеспечить такую же чистоту кромки, как лазер, на тонких деталях со сложными контурами. Его преимущество проявляется именно при создании повторяющихся схем отверстий и выполнении операций формовки (выдавливания рёбер жёсткости, формирования жалюзи), которые лазер выполнять не может.
В: Сколько станций в револьверной головке мне действительно нужно?
О: Меньше, чем обычно следует из первых строк большинства спецификаций. Определите количество различных форм пуансонов и матриц в вашей фактической библиотеке производственных деталей, а не ориентируйтесь на теоретически максимальное число станций.
В: Стоит ли выбирать комбинированный лазерно-пробивной станок вместо отдельного пробивного пресса с револьверной головкой?
О: Если в вашем семействе деталей сочетаются участки с большим количеством отверстий и вырезы свободной формы на одной детали, то да — это устраняет необходимость во вторичной установке и выравнивании. Если ваши детали состоят исключительно из повторяющихся отверстий, отдельный пробивной пресс с револьверной головкой будет более простым и недорогим вариантом.
В: Какой стандарт оснастки следует проверить на совместимость? О: Узнайте, использует ли револьвер стандартные матричные станции серии 85 с длинными направляющими. Фирменная система обозначения матриц без этой точки отсчёта может привязать вас к одному поставщику оснастки.



Если вы модернизируете существующую линию или начинаете новый проект, STON разработает решение с ЧПУ для вашего производства.


