Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

A CNC-Robotersystem zum Be- und Entladen transportiert Rohlinge und fertige Bleche zwischen einem Stapel und einer Umformmaschine, ohne dass ein Bediener sie anheben muss. Bei der Blechbearbeitung dominieren drei Typen: Gelenkarmroboter, Portalheber und Fachwerkmanipulatoren. Die Auswahl sollte sich nach Blechgröße, Platzbedarf und dem Risiko von Oberflächenbeschädigungen richten, nicht nach der Robotermarke.
Ein Afor-Blechhandhabungssystem besteht aus einer Handhabungsvorrichtung sowie deren Endeffektor, der Stapel- oder Entstapelstation, der Sicherheitsumzäunung und der Software-Schnittstelle zur Verarbeitungsmaschine. Die Handhabungsvorrichtung ist nur eine von vier Einzelposten. Käufer, die Angebote allein anhand der Roboter-Nutzlast vergleichen, stellen in der Regel fest, dass der Preisunterschied in den anderen drei Posten liegt.
Drei mechanische Bauweisen sind gängig:
Gelenkarmroboter. Ein Mehrgelenkarm, der auf einem Bodensockel oder einer kurzen Linearschiene montiert ist und seitlich oder von vorne in die Maschine hineinreicht. Die Bewegung ist frei gestaltbar, sodass ein Arm von derselben Basis aus eine Biegemaschine, eine Stapelpalette und einen Nachbearbeitungstisch bedienen kann.
Portallader. Eine Brückenkonstruktion, die über die Maschine hinwegführt und eine vertikale Z-Achse trägt, an der der Greifkopf befestigt ist. Die Bewegung erfolgt nach dem kartesischen Koordinatensystem: X, Y, Z, manchmal auch eine Drehung. Das System arbeitet über der Maschine und nicht neben ihr.
Manipulator in Fachwerkbauweise. Ein auf Schienen gelagerter Wagen, der entlang eines Überkopfträgers fährt, der in der Regel eine Spannweite von mehreren Metern hat und eine oder mehrere Maschinen in einer Produktionslinie bedient. Konstruktiv handelt es sich um ein langgestrecktes Portal, und in der Praxis verwenden die Anbieter die beiden Begriffe synonym. Der entscheidende Unterschied liegt in der Spannweite: Ein Portal wird in der Regel um den Platzbedarf einer einzelnen Maschine herum gebaut, während ein Truss-System entlang einer Produktionslinie verläuft.
STON bietet Roboterarm- und Fachwerkkonfigurationen als Standardproduktlinien an, und die Blechbiegemaschinen sowie die Bördelplattformen verfügen über eine native Andockschnittstelle, die mit Roboterarmen und Portalbeladern der meisten auf dem Markt vertretenen Hersteller kompatibel ist. Es lohnt sich, diese Schnittstelle bei jeder Maschine zu prüfen, die Sie bereits besitzen, da eine nachträgliche Nachrüstung um ein Vielfaches teurer ist als die ursprüngliche Ausstattung mit dieser Schnittstelle.

| Auswahldimension | Gelenkiger Roboterarm | Portallader | Fachwerk-Manipulator |
|---|---|---|---|
| Zusätzliche Nutzfläche | Grundfläche des Sockels sowie der umlaufende Sicherheitsbereich neben der Maschine | Minimaler Platzbedarf; nutzt den Raum über der Maschine aus | Die Schienenlänge erstreckt sich über die gesamte Zelle; die Stützen sind an festgelegten Stützpunkten verankert |
| Erforderliche Deckenhöhe | Niedrig | Mäßig bis hoch | Hoch, dazu ein freier Lauf über Kopf |
| Unterstützte Panelgrößen | Begrenzt durch den Ausleger und den Hebelarm bei voller Ausfahrlänge | Festgelegt durch die Spannweite des Trägers und die Kopfausführung | Die längsten Paneele der drei, festgelegt anhand der Schienenlänge |
| Bewegungsart | Freiform, multipositionell | Linear, wiederholbar | Linear entlang einer Maschinenreihe |
| Für mehrere Maschinen geeignet | Zwei, manchmal drei innerhalb eines Reichweite-Kreises | Normalerweise einer | Mehrere hintereinander |
| Flexibilität bei der Umstellung | Am höchsten; der neue Werkstückweg ist eine Programmänderung | Mittel; möglicherweise ist ein Austausch des Kopfes oder der Halterung erforderlich | Mittel |
| Exposition gegenüber Oberflächenbeschädigungen | Kontaktpunkte des Greifers und Schwenkfreiraum | Sauggreifer, überwiegend vertikale Bewegung | Vakuumgreifer bei langen Transportstrecken |
| Typische Passform | Arbeiten mit gemischten Modellen, kleine Losgrößen, komplizierte Teileformen | Eine Maschine mit hohem Durchsatz, kompakte Aufstellung | Schneide- und Biegeanlage, lange Platten |
| Größte Schwäche | Der Reichweitenkreis ist festgelegt, sobald der Sockel verankert ist | Das spätere Neuaufbauen des Zellenlayouts ist aufwendig | Lange nicht |
Die meisten veröffentlichten Vergleiche von CNC-Handhabungsautomatisierung stammen aus dem Bereich der Werkzeugmaschinenbeschickung, wo das Werkstück ein spanabnahmegrößenkonformes Rohteil ist und die Nutzlast den Ausschlag gibt. Bei Blechen ist es genau umgekehrt. Ein 1,0 mm dickes, kaltgewalztes Blech mit den Maßen 1200 × 650 mm wiegt etwa 6 kg, hat jedoch eine Fläche von 0,78 m² und nahezu keine Biegesteifigkeit. Die Probleme sind die Ebenheit beim Transport, das Aufnehmen von Doppelblechen und Oberflächenmarkierungen – nicht die Hubkraft. Lesen Sie die auf die Nutzlast ausgerichteten Vergleiche vor diesem Hintergrund.
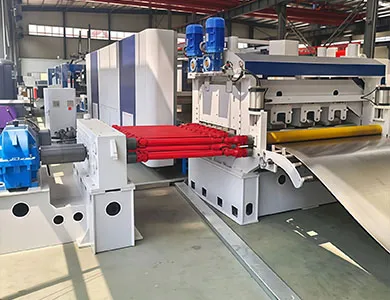
Was das Layout ruiniert, ist nicht die Grundfläche des Roboters selbst, sondern der um ihn herum abgegrenzte Bereich.
STON Schwenkbiegemaschinen Die Maße der Modelle der Pressarm-Serie geben einen Anhaltspunkt für den Arbeitsbereich der Basismaschine: Das geschweißte Modell A (1000) misst 425 × 160 × 255 cm, das Modell B (1400) mit Gussbett 450 × 206 × 290 cm. Dies sind die Maschinenabmessungen ohne angebaute Handhabungsvorrichtungen.
Ein vergleichbarer Sprung zeigt sich im Bereich des Laserschneidens, wo dasselbe 3015-Format sowohl in Ausführungen mit Einzeltisch als auch mit Wechseltisch angeboten wird. Die Maschine mit Einzeltisch nimmt eine Fläche von etwa 4500 × 2600 mm ein. Die Version mit Wechseltisch nimmt eine Fläche von etwa 9000 × 3100 mm ein. Gleiche Schnittfläche, 2,4-mal so viel Stellfläche, da die Materialhandhabung in die Maschine integriert wurde, anstatt separat daneben angebracht zu sein.
Wenden Sie dieselbe Rechenoperation auf Ihre eigene Zelle an:
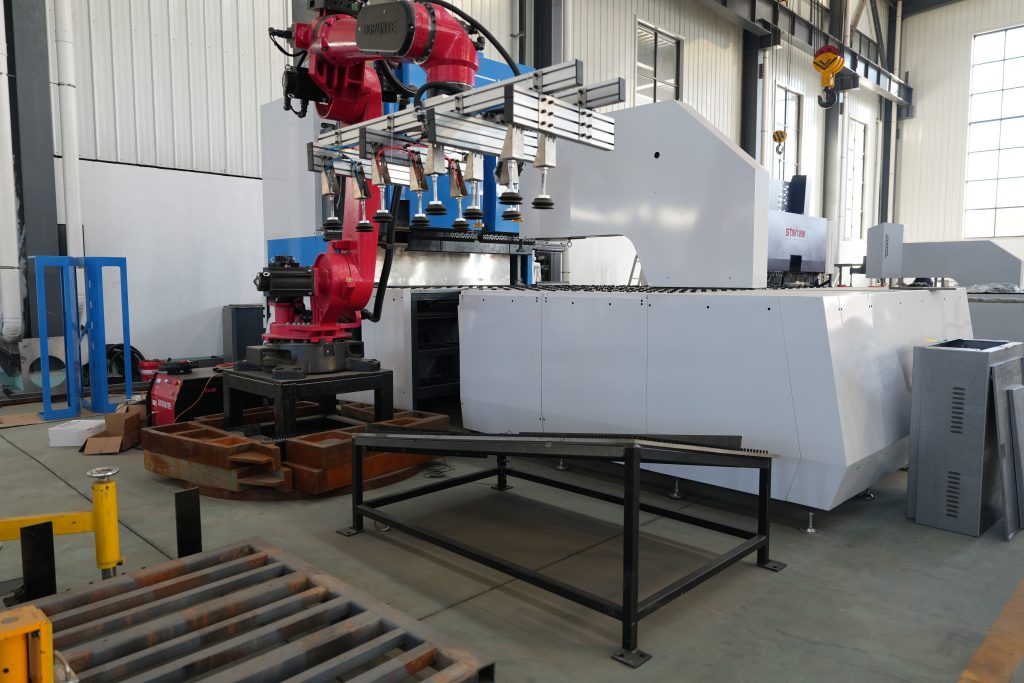
Dies ist der Abschnitt, den die meisten Produktseiten auslassen, und er beeinflusst Kaufentscheidungen stärker als jede Angabe zum Durchsatz.
Durch die Integration einer automatischen Be- und Entladevorrichtung bei einer Umformmaschine verringert sich die maximale Größe der Teile, die die Maschine herstellen kann. Der Greifer oder Saugkopf benötigt Freiraum innerhalb des Umformbereichs, und der Transportweg benötigt Platz, den der manuelle Bediener nicht benötigte. Die flexiblen Kantenbiegemaschinen (Bördelmaschinen) von STON geben beide Werte an, wodurch sich der Effekt messen lässt:
| Modell | Maximale Formabmessung, manuell (mm) | Maximale Innenabmessung mit automatischer Be- und Entladung (mm) | Reduktion in der zweiten Dimension |
|---|---|---|---|
| 1200 | 1200 × 1200 | 1200 × 650 | −46% |
| 1600 | 1600 × 1250 | 1600 × 950 | −24% |
| 2000 | 2000 × 1500 | 2000 × 800 | −47% |
Bei allen drei Modellen bleibt die Längsachse unverändert, während die Breitenachse den gesamten Verlust ausmacht. Die Mindestinnenabmessung an allen vier Seiten bleibt bei 200 × 200 mm und die Mindestbiegehöhe bei 4 mm in beiden Konfigurationen, sodass der Bereich für Kleinteile unverändert bleibt.
Daraus ergeben sich zwei Konsequenzen. Erstens: Wenn Ihre größte produzierte Platte nahe an der manuellen Grenze liegt, wird diese Teilenummer bei der Automatisierung möglicherweise einfach ausgeschlossen, und Sie müssen sie ohnehin manuell auf derselben Maschine bearbeiten. Zweitens erfolgt die Reduzierung nicht proportional über den gesamten Bereich, sodass ein Modell, das wie die naheliegende nächstgrößere Größe erscheint, möglicherweise eine geringere automatisierte Breite bietet als das darunterliegende Modell. Nehmen Sie Ihre fünf Plattengrößen mit dem höchsten Volumen, legen Sie sie an die Spalte „Automatisiert“ statt an die Spalte „Überschrift“ an und prüfen Sie die Passform, bevor Sie sich für eine Maschinengröße entscheiden.
Ein weit verbreiteter Irrtum ist, dass es sich bei dieser Begrenzung um eine Softwareeinstellung handelt, die nach der Installation gelockert werden kann. Es handelt sich jedoch um eine mechanische Begrenzung. Der Abstand hängt vom Aufnahmekopf und dem Transportweg ab, und eine Änderung erfordert einen Austausch der Hardware.
Zerkratzte Blenden sind die häufigste Beanstandung nach einer Automatisierungsnachrüstung in Werken für Schränke, Küchengeräte und Haushaltsgeräte, in denen das Material vorverzinkt oder als Edelstahl mit Schutzfolie angeliefert wird. Drei Ursachen sind dafür hauptsächlich verantwortlich.
Kontakt bei Abholung. STON Bördelmaschinen verwendet ein patentiertes Saugnapf-Zuführverfahren mit 360°-Freidrehung, bei dem die Haltekraft über die gesamte Auflagefläche verteilt wird, anstatt sie auf die Greiferbacken zu konzentrieren. Die Saugbefestigung schont die fertige Oberfläche im Allgemeinen weniger als mechanisches Klemmen, erfordert jedoch einen ebenen, sauberen und trockenen Rohling; Ölrückstände oder eine gewellte Vorderkante führen zu Stürzen, und ein heruntergefallener Paneel ist ein Ausschusspaneel.
Gleitkontakt auf dem Maschinentisch. Der Plattform für Revolverstanzmaschinen verwendet eine Bürste und eine in alle Richtungen wirkende Tischplatte aus Stahlkugeln und Verbundmaterial, die wahlweise mit reinen Borsten oder reinen Stahlkugeln ausgestattet werden kann, sowie eine Arbeitsplatte mit Edelstahlkante. Diese Wahl ist nicht nur rein optischer Natur. Stahlkugeln rollen gut unter schwereren Blechen, können jedoch auf weichen oder beschichteten Materialien Punktabdrücke hinterlassen; die reine Bürste ist schonender und langsamer. Legen Sie die Tischplatte entsprechend den Anforderungen für den ungünstigsten Fall fest, nicht für den Durchschnittsfall.
Stapeln an der Entladeseite. Platten, die ohne Abstand zueinander gestapelt werden, reiben beim Palettentransport unter ihrem Eigengewicht aneinander. Das Einlegen von Zwischenlagen oder ein programmierter Abstand an der Stapelstation ist bei den meisten Systemen als Option verfügbar und lässt sich bei der Bestellung kostengünstig hinzufügen.
Wenn die Oberflächenspezifikation entscheidend ist, bitten Sie vor der Freigabe um einen Testlauf mit Ihrem eigenen Material und Ihrer eigenen Schutzfolie. Das Verhalten der Folie unter Unterdruck variiert je nach Anbieter und Umgebungstemperatur, und kein Datenblatt kann Ihnen sagen, wie sich Ihre Folie im konkreten Fall verhält.
| Artikel | STON – Veröffentlichte Anforderungen | Warum es wichtig ist |
|---|---|---|
| Maschinen-Handhabungsschnittstelle | Integrierter Andockanschluss an Abkant- und Bördelmaschinen; kompatibel mit den meisten Roboterarm- und Portalmarken | Legt fest, ob es sich bei der Integration um eine Konfiguration oder um eine kundenspezifische Entwicklung handelt |
| Air Supply | 0,6 MPa bei Blechbiegemaschinen; 0,55 MPa bei Revolverstanzpressen; 0,5–0,6 MPa und 0,6 m³/min an Fertigungslinien | Bei unzureichender Luftzufuhr kommt es zeitweise zu Ausfällen der Ansaugung, und solche sporadischen Störungen sind am schwierigsten zu diagnostizieren. |
| Stromversorgung | Dreiphasig 380 V ±5% auf Maschinenebene; 3φ 400 V ±5%, 50 Hz ±2%, angegeben für Netzkonfigurationen | Beeinflusst die Dimensionierung des Transformators an der Zelle |
| Belastung des Maschinentisches | Maximale Tragfähigkeit von 150 kg auf dem Tisch der Revolverstanzmaschine | Gewicht der auf der Maschine gestapelten Verschlusskappen |
| Bewachung | Schutzabdeckungen an hervorstehenden Teilen; vollständig geschlossene hintere Verkleidung bei Bördelmaschinen | Grundlage für die Risikobewertung, kein Ersatz dafür |
Bei Anlagen, die in die EU eingeführt werden, wird die Handhabungszelle als Maschinenbaugruppe bewertet. Die Risikobeurteilung erfolgt gemäß EN ISO 12100, sicherheitsrelevante Steuerungsfunktionen werden nach EN ISO 13849-1 bewertet, und pressenartige Umformanlagen in der Zelle fallen je nach Maschine unter EN 12622 oder EN ISO 16092. Die Konformität erfolgt gemäß der Maschinenrichtlinie 2006/42/EG, wobei der Übergang zur Verordnung (EU) 2023/1230 erfolgt. Klären Sie bereits bei der Bestellung, wer die Verantwortung für die Konformitätsbewertung der kombinierten Zelle trägt: der Maschinenhersteller, der Integrator oder Sie. Bei Nachrüstungen an einer bestehenden Maschine ist dies häufig der Endnutzer, und diese Überraschung kommt oft erst spät.
A: Ein Entladeroboter ist ein programmierbarer Arm mit freier Bewegungsfreiheit. Unter einer Entlademaschine versteht man in der Regel eine mechanische Vorrichtung mit festgelegter oder linearer Bewegung, wie beispielsweise einen Portalstapler, einen Fachwerkmanipulator oder einen Stapler. Der Roboter wird für ein neues Bauteil programmiert; die Maschine wird dafür oft neu konfiguriert.
A: Wenn die Maschine über einen integrierten Anschluss für Handhabungssysteme verfügt, ja, und der Aufwand besteht hauptsächlich in der Konfiguration. STON-Paneelbiegemaschinen und -Bördelmaschinen sind serienmäßig mit dieser Schnittstelle ausgestattet. Fehlt diese, ist mit maßgeschneiderten mechanischen und steuerungstechnischen Lösungen zu rechnen, die genauso viel kosten können wie die Handhabungseinheit selbst.
A: STON veröffentlicht keine Listenpreise für Handhabungssysteme, da der Preis von der Art der Handhabung, dem Endeffektor, der Anzahl der Stapelstationen, der Absicherung und der Maschine abhängt, in die das System integriert wird. Fordern Sie ein Angebot unter Angabe der Plattenabmessungen, des Materials, der Dicke, der Stapelhöhe und der angestrebten Taktzeit an und bitten Sie neben dem Preis auch um die Layoutzeichnung, damit Sie die Aufstellfläche überprüfen können.
A: Nicht unbedingt. Bei den Bördelmaschinen ist der automatische Umformbereich schmaler als der manuelle, und zwar je nach Modell um 24% bis 47% in der Breitenachse. Vergleichen Sie Ihre größte Platte gezielt mit den Angaben für den automatischen Bereich.
A: In den meisten Fällen ein Gelenkarm, da die Neuprogrammierung einer Bahn kostengünstiger ist als der Austausch eines Greifers. Sobald die Platten eine Länge von etwa 2 m überschreiten, spricht die Kalkulation selbst bei einem gemischten Produktsortiment eher für ein Portal- oder Fachwerkregal.
A: STON bietet Schulungen in Form von Video-Tutorials, Handbüchern und Vor-Ort-Schulungen an, ergänzt durch technischen Support rund um die Uhr und eine garantierte Reaktionszeit von 48 Stunden bei Vor-Ort-Einsätzen. Gehen Sie davon aus, dass die Programmierung der Abläufe den größten Zeitaufwand für Ihr Team darstellt, nicht der tägliche Betrieb.



Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


