Somos responsáveis pela construção----- somos responsáveis pelo fabrico----- somos responsáveis pela formação

Escolha um dobrador de painéis quando uma peça apresenta várias abas curtas e a chapa se mantém dentro do intervalo de espessura da máquina: em PEDRA‘A série de prensas da marca, que permite trabalhar com aço laminado a frio até 2,0 mm e aço inoxidável até 1,2 mm numa base de ferro fundido. Opte por uma prensa dobradeira quando a espessura, a tonelagem ou uma geometria imprevisível forem determinantes para o trabalho.
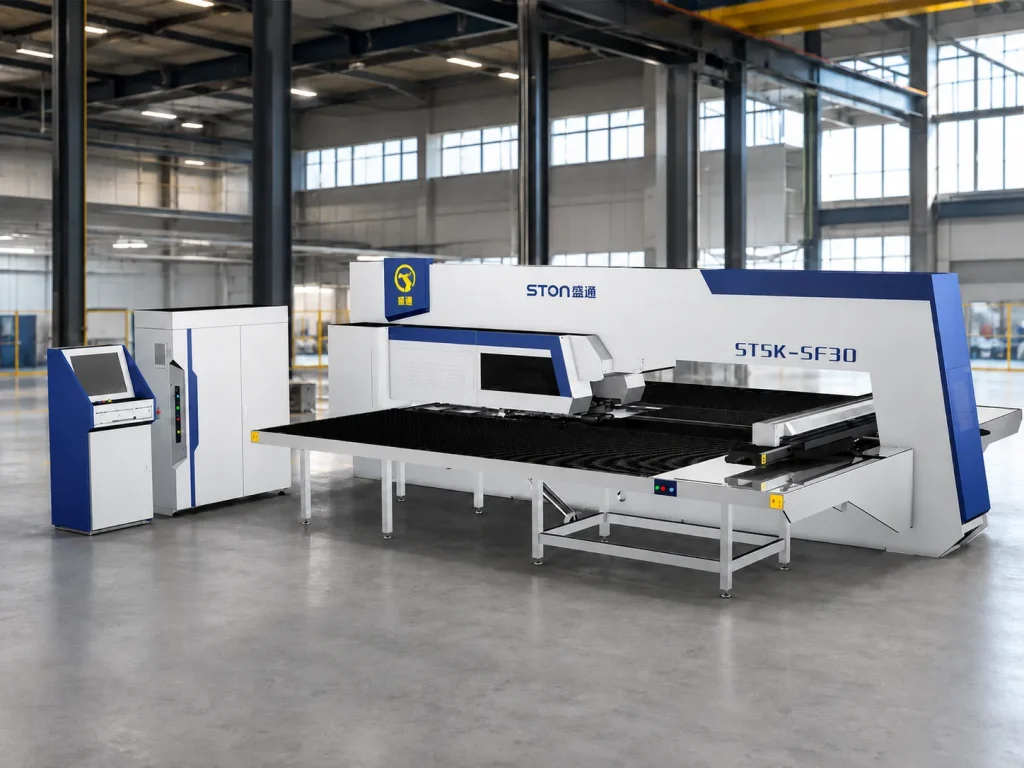
Numa prensa dobradeira, a peça move-se e a ferramenta permanece fixa. Um operador levanta a peça em bruto, posiciona-a contra o batente traseiro, carrega no pedal, roda a peça e repete o processo. Quatro rebordos numa porta de armário significam quatro ciclos de manuseamento e, num painel de 2,5 m, isso significa que duas pessoas têm de os realizar em sincronia.
Numa máquina de dobrar chapas, a peça é fixada uma única vez por um prendedor de chapas e as lâminas de dobragem movem-se à sua volta. As dobras para cima e para baixo ocorrem sem que seja necessário virar a chapa. Esse único facto mecânico determina quase todas as diferenças a jusante: mão-de-obra por peça, consistência entre a primeira peça e a quinhentosésima, risco de riscos no aço inoxidável pré-revestido e a área necessária para manuseamento, em vez de para conformação.
Tudo o resto decorre disso. O mesmo se aplica a todas as limitações.
| Dimensão da Decisão | Máquina de dobrar painéis CNC (Série STON Press-Arm) | Prensa-dobra CNC (STON PBS / PBE) |
|---|---|---|
| Princípio da Formação | O suporte fixa a peça em bruto uma vez; as lâminas de dobragem moldam cada borda | O punção desce para uma matriz em V, realizando uma dobragem por curso |
| Manuseamento por peça | Um carregamento e um descarregamento | Um ciclo de manuseamento por linha de dobragem |
| Espessura máxima na curvatura total | Base soldada: CR 1,5 mm / SS 1,0 mm; Base fundida: CR 2,0 mm / SS 1,2 mm | Determinado pela tonelagem: 63–320 t, dentro do intervalo publicado |
| Comprimento máximo de trabalho | 1000–2800 mm, dependendo do modelo | 1500–4100 mm, dependendo do modelo |
| Intervalo de altura da curvatura | Mínimo: 5 mm. Opções máximas: 170 / 300 / 400 mm | Limitado pelas ferramentas e pela altura livre, e não pela geometria da máquina |
| Dimensão interna mínima em quatro lados | 140 × 190 mm | Não existe uma restrição equivalente |
| Intervalo de ângulos | 0–180° | Determinado pelo equipamento de trabalho |
| Precisão angular publicada | Aprox. ±0,5°/m | Balança de grelha de circuito fechado com compensação mecânica do abaulamento |
| Precisão dimensional publicada | Aprox. ±0,1 mm/m. Retilineidade: aprox. 0,2 mm/m | Depende do equipamento, da programação do batente traseiro e do operador |
| Troca entre peças | Recuperação do programa; 15 eixos servo reposicionam-se automaticamente | Troca de ferramentas e reprogramação do batente traseiro |
| Dependência das competências do operador | Nível baixo após o treino | Elevado e continua a depender do operador |
| Peso da máquina | Estrutura mais leve com uma área de base maior | 4 500 kg para o modelo 63/1500 até 19 000 kg para o modelo 320/4100 |
A maior parte do conteúdo dos fabricantes de máquinas sobre este tema defende uma única perspetiva e fica por aí. Em comparação com os pacotes de dobragem de uso geral, normalmente citados em contraposição a um dobrador de painéis, a dobradeira de chapas tem, de facto, vantagens nos trabalhos relacionados com caixas — e há quatro situações em que não seria correto recomendá-la.
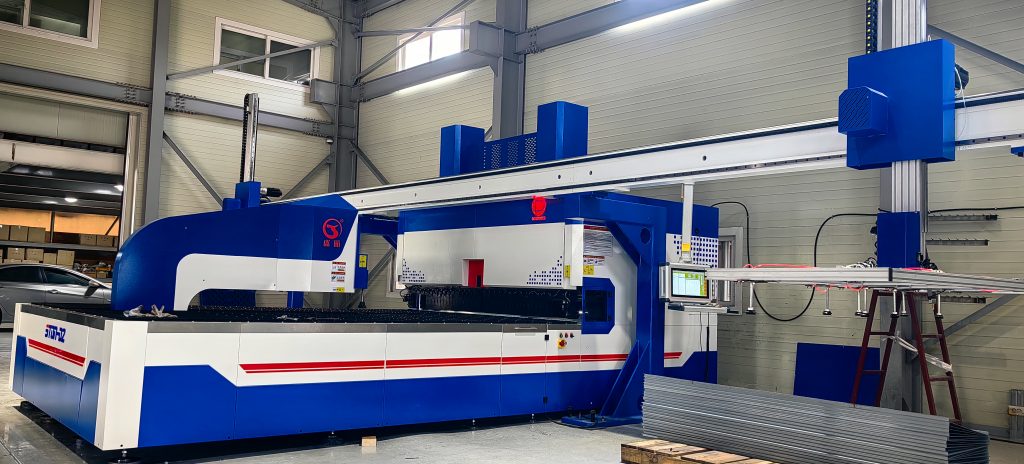
As fábricas que estão a atualizar os seus processos de dobragem manual costumam apresentar esta mudança como uma substituição. Na prática, quase ninguém se desfaz das suas prensas dobradoras quando adquire uma máquina de dobrar painéis. A prensa dobradora continua a ser utilizada para os protótipos, as peças de reparação, os suportes grossos, os trapézios irregulares que ninguém desenhou corretamente e as repetições quando um cliente altera uma flange três dias antes da expedição. O que muda é a proporção: a máquina de dobrar painéis absorve os 70–80% repetitivos do volume de caixas, e a prensa-dobra deixa de ser o estrangulamento para tudo o resto.
Orçamente para ambos. Ordene-os de acordo com o que, neste momento, está a limitar a produção.
A série de prensas de braço vai desde o modelo A (dimensões de formação de 1000 × 1000 mm) até ao A+ (1200), B (1400 × 1250), B+ (1600 × 1250), C (2000 × 1500), D (2500 × 1500) até D+ (2800 × 1500). Todos os modelos na configuração padrão incluem 15 eixos servo.
A construção da cama é a característica que influencia mais a resposta do que o tamanho do modelo:
Parâmetros de funcionamento comuns a toda a série: ângulo de dobragem 0–180°, altura mínima de dobragem 5 mm, precisão angular de aproximadamente ±0,5°/m, retidão de aproximadamente 0,2 mm/m, precisão dimensional de aproximadamente ±0,1 mm/m. A alimentação é trifásica a 380 V, com um fornecimento de ar a 0,6 MPa.
Para o trabalho com chapas grossas dentro da gama de espessuras, o eixo W pode ser equipado com um motor dedicado, ou os eixos W/X/Z podem ser atualizados para um sistema de acionamento de três motores com um corpo reforçado. Podem ser especificadas lâminas auxiliares — superiores, inferiores ou ambas — e cortadas à medida para dobras curtas localizadas numa peça. Quando uma peça precisa de ser levantada durante a conformação, a configuração de elevação do eixo C e o sistema de fixação personalizado são definidos antes da construção, e não depois.
As arestas mortas, os arcos e os deslocamentos situam-se ligeiramente fora desta gama. Estes devem ser processados na máquina de dobragem de arestas flexíveis, que permite uma altura máxima de dobragem de 100 mm e uma altura mínima de 4 mm, nos tamanhos 1200, 1600 e 2000.
Esta é a parte que surpreende os compradores europeus e do Médio Oriente numa fase avançada do projeto.
Uma prensa-dobradeira é uma máquina de ferramenta aberta com uma viga móvel e as mãos do operador próximas da linha de corte. Nos termos da Diretiva 2006/42/CE da UE relativa às máquinas, a proteção com deteção de presença e a arquitetura de controlo segura não são extras opcionais. A norma EN 12622 abrange especificamente a segurança das prensas dobradoras hidráulicas, a norma EN ISO 16092 abrange a família mais ampla de prensas e a norma EN ISO 13849-1 define o nível de desempenho exigido ao sistema de controlo de segurança. PEDRA‘As prensas de dobra da marca vêm equipadas com um dispositivo de proteção a laser que interrompe o feixe quando a zona monitorizada é interrompida.
Uma máquina de dobrar chapas apresenta um perfil de risco diferente: a zona de conformação está fechada e a função do operador consiste em carregar e descarregar, em vez de posicionar a peça durante o curso. A proteção é constituída por grades e interbloqueios, em vez de sensores de presença na linha da ferramenta. Isto não elimina a obrigação relativa à CE, mas altera as conclusões da avaliação de riscos ao abrigo da norma EN ISO 12100 e, normalmente, altera também o panorama em termos de seguros e formação dos operadores.
Pergunte a qualquer fornecedor a quais destas normas se refere a sua declaração de conformidade. Vale a pena aprofundar uma resposta vaga do tipo “certificado CE”.
P: Uma máquina de dobrar chapas pode substituir totalmente as nossas prensas-dobradoras?
R: Em nenhuma das instalações que configurámos. Substitui o volume de trabalho repetitivo. Os protótipos, os suportes grossos, as dobras únicas de grandes dimensões e as alterações de última hora permanecem na prensa-dobra. Planeie a dobradeira de painéis como a máquina que descarrega as suas prensas-dobra, e não como aquela que as substitui.
P: Qual é, na realidade, a espessura máxima que uma dobradeira de painéis consegue processar?
R: Em PEDRA‘A série de braços de prensagem da marca, em chapa laminada a frio de 1,5 mm e em aço inoxidável de 1,0 mm com base soldada, ou em 2,0 mm e 1,2 mm com base em ferro fundido, na curvatura máxima. O alumínio apresenta valores ligeiramente superiores. Se as suas peças se situarem exatamente nestes valores, solicite um teste de conformação com o seu próprio material, em vez de se basear na tabela, uma vez que tanto o estado de tempera como o revestimento afetam o resultado.
P: Fabricamos armários elétricos. Por qual máquina devemos começar?
R: Normalmente, a dobradeira de painéis, desde que as portas e os painéis laterais se mantenham dentro dos limites de espessura e acima do mínimo de 140 × 190 mm. O trabalho em armários é o caso típico: muitas abas curtas, quatro lados, elevada repetição e um acabamento superficial que sofre com o manuseamento manual repetido.
P: De quanto espaço é que cada um precisa?
R: Uma prensa-dobra ocupa menos espaço no chão de fábrica, mas necessita de espaço para manuseamento e preparação à sua volta, além de espaço para um segundo operador no caso de peças longas. Uma máquina de dobrar painéis ocupa mais espaço na célula fixa e menos espaço variável. Compare a área total da célula, e não as dimensões da máquina indicadas no desenho.
P: Quanto custa cada uma das máquinas?
R: A STON não divulga preços de tabela para dobradoras de painéis ou prensas-dobradoras, uma vez que ambas são configuradas de acordo com a aplicação específica — tipo de base, altura da lâmina, melhorias nos eixos, ferramentas e interface de automação. Solicite um orçamento com base nos desenhos das suas peças. Qualquer fornecedor que lhe apresente um valor definitivo antes de ver a geometria da sua peça está a fazer uma cotação para uma máquina de catálogo, e não para a sua máquina.
P: Será que podemos adicionar o carregamento automático mais tarde?
R: Sim, em ambas as famílias. As máquinas de dobragem de painéis e as prensas de dobragem da STON dispõem de uma interface nativa de carga e descarga compatível com a maioria dos braços robóticos e sistemas de pórtico. A adaptação retroativa é muito mais fácil quando a interface já existe desde o início; por isso, especifique-a no momento da compra, mesmo que venha a instalar o robô dois anos mais tarde.
P: Qual é mais fácil de preencher com pessoal?
R: A dobradeira de painéis, sem dúvida. A precisão da prensa-dobra depende da experiência do operador, e é difícil contratar operadores experientes na maioria dos mercados. Uma dobradeira de painéis integra essa competência no processo.


Quer esteja a atualizar uma linha existente ou a iniciar um novo projeto, a STON personalizará uma solução CNC para a sua produção.


