Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

Der Korpus und die Schubladenfront eines Aktenschranks können in einem einzigen durchgehenden automatisierten Arbeitsgang – Abwickeln, Richten, Laserschneiden, Stanzen und Biegen – aus flachem Stahlband zu einer gebogenen, gestanzten Schale verarbeitet werden, ohne dass das Teil zwischen den Stationen abgelegt und erneut aufgenommen werden muss – genau dort, wo bei manuellen Fertigungslinien die meisten Abweichungen auftreten.
Auf den meisten Seiten zur Anlagenbeschreibung wird eine Fertigungslinie Station für Station beschrieben, als ob jede Maschine isoliert arbeiten würde. So erlebt ein Aktenschrankkorpus die Fertigungslinie in Wirklichkeit jedoch nicht. Derselbe Stahlstreifen, der um 8:00 Uhr abgewickelt wird, ist derselbe Rohling, der zehn Minuten später lasergeschnitten wird, und derselbe Rohling ist die Platte, in die Löcher für das Schlossgehäuse und Lüftungsschlitze gestanzt werden, bevor sie die Biegestation erreicht. Jeder Übergang zwischen diesen Arbeitsschritten ist eine Stelle, an der in einer manuell betriebenen Werkstatt Abweichungen entstehen können – ein Teil, das leicht schief abgelegt wird, ein Stapel, der neu sortiert wird, ein Bediener, der eine Kante nach Augenmaß ausrichtet, anstatt sie zu vermessen.
Diese Schritt-für-Schritt-Anleitung verfolgt den Weg einer einzelnen Korpusplatte für einen Aktenschrank und einer Schubladenfront durch die automatisierte Coil-Förderanlage von STON und zeigt dabei Schritt für Schritt auf, an welchen Stellen in den einzelnen Phasen manuelle Kontrollen entfallen oder weiterhin erforderlich sind.

Die Stahlcoils – kaltgewalzt, verzinkt oder aus Edelstahl, im Breitenbereich von 1000–1500 mm, den diese Anlagenklasse abdeckt – werden auf den Abwickler geladen, der das Band abwickelt und es synchron mit den Richtwalzen in die Richtmaschine einführt. Der Abwickler und der Rahmen der Richtmaschine sind Schweißkonstruktionen, die vor der Montage einer Wärmealterungsbehandlung unterzogen werden. Dies ist hier besonders wichtig, da ein spannungsfreies Richtbett die Gleichmäßigkeit der Richtgenauigkeit gewährleistet, während Tausende von Fuß Band durch die Anlage laufen – und zwar nicht nur beim Anfahren.
Die Nenn-Nivelliergenauigkeit für diese Linienklasse beträgt ±1 mm/m², wobei die Diagonalgenauigkeit über eine Spannweite von 2000 mm auf ≤1 mm begrenzt ist. Die Einfädelgeschwindigkeit beträgt 5 m/min; nach dem Einfädeln läuft die Linie mit einer einstellbaren Geschwindigkeit von 0–12 m/min. Bei einer Korpusplatte für einen Aktenschrank – typischerweise im Breitenbereich von 400–600 mm – bedeutet dies, dass das Band beim Eintritt in die Schneidstufe so eben ist, dass die nachgeschaltete Biegemaschine keine Wellen ausgleichen muss, die die Richtmaschine eigentlich hätte beseitigen sollen.
Vergleich zwischen manueller und maschineller Bearbeitung: In einer Werkstatt, in der vorgeschnittene Rohlinge von Hand aus einer Schere zugeführt werden, hängt die Ebenheit davon ab, wie die Rohlinge gestapelt wurden und wie lange sie unter ihrem eigenen Gewicht lagen. Eine Richtmaschine mit Coil-Zuführung beseitigt diese Variable bereits an der Quelle, noch bevor der Rohling als einzelnes Teil vorliegt.
Nach dem Richten wird das Band direkt in den Laserschneidkopf geführt – einen Faserlaser mit einer Leistung von 1–6 kW, je nach konfigurierter Anlage, wobei 3 kW und 6 kW die beiden am häufigsten spezifizierten Leistungen für diesen Materialbereich sind. Bei Stahl für Aktenschränke (typischerweise 0,5–1,5 mm kaltgewalzt oder verzinkt) sollte die Schnittqualität in diesem Leistungsbereich gratfreie Kanten ohne einen zweiten Entgratungsdurchgang gewährleisten.
Hier werden auch das Gehäuseteil und die Schubladenfront auf derselben Platte verschachtelt. Die Verschachtelungssoftware ordnet beide Teile – das größere Gehäuseteil und den kleineren Schubladenrohling – so an, dass der Verschnitt bei einem einzigen Banddurchlauf minimiert wird, anstatt sie als zwei separate Schneidaufträge mit zwei unterschiedlichen Materialeinstellungen auszuführen.
Zu berücksichtigender Sonderfall: Edelstahl-Aktenschränke (üblich bei Labor- und medizinischen Einrichtungsgegenständen) können auf dieser Coil-beschickten Anlage maximal 1,5 mm dick sein, im Gegensatz zu 2,0 mm bei kaltgewalztem Stahl. Falls Ihre Produktspezifikation 2 mm Edelstahl vorsieht – was bei Aktenschränken zwar unüblich ist, bei verstärkten feuerfesten Gehäusen jedoch vorkommt –, muss diese Dicke vor der Angebotserstellung anhand der spezifischen Laserkonfiguration bestätigt werden und darf nicht einfach aus dem Wert für kaltgewalzten Stahl abgeleitet werden.
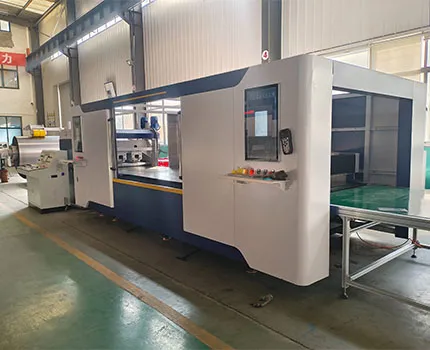
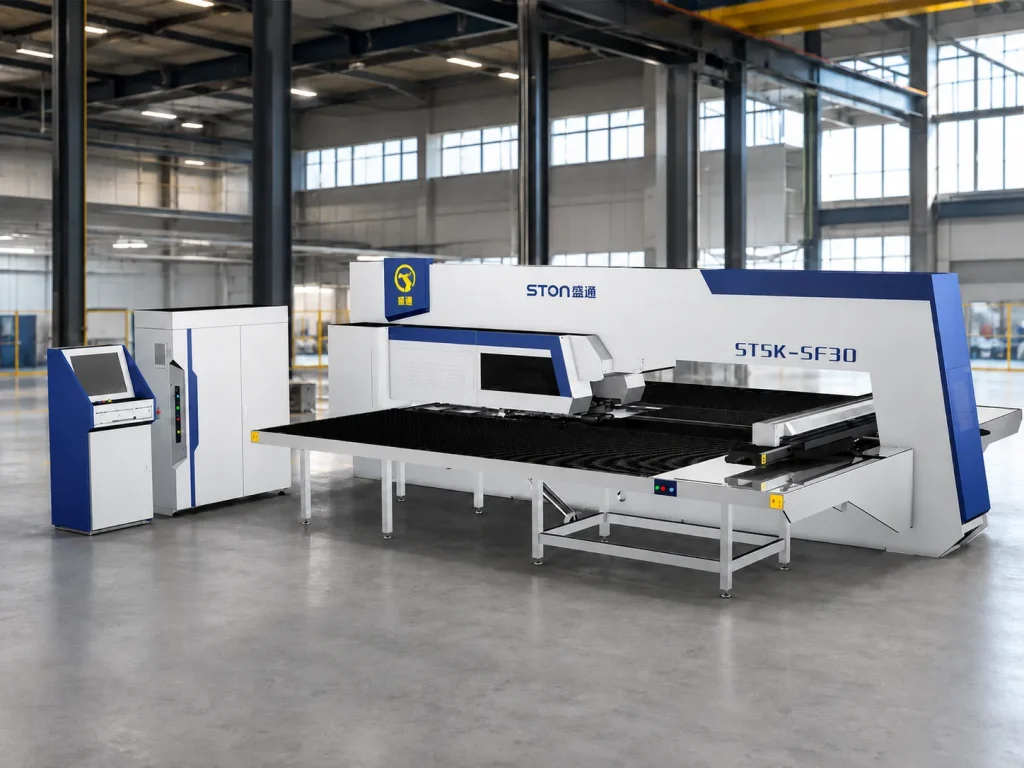
Der zugeschnittene Rohling wird zum CNC-Revolverstanzmaschine für die Merkmale, die ein Laser allein nicht effizient herstellen kann: Lamellenlüftungsöffnungen, geprägte Versteifungsrippen zur Erhöhung der Plattensteifigkeit sowie Umformvorgänge wie Beschnitt und Rippenpressen. Bei der Servo-Revolver-Konfiguration liegt die Bearbeitungsgenauigkeit bei ±0,1 mm, bei einer maximalen Revolverdrehzahl von 40 U/min und einer Tragfähigkeit des Arbeitstisches von 150 kg – mehr Tragfähigkeit, als ein einzelnes Gehäuseteil eines Aktenschranks jemals beanspruchen wird, aber relevant, falls die Anlage später auch für schwerere Gehäuseprodukte genutzt wird.
Das automatische Beladen, das Trennen der Bleche, das Positionieren, das Entladen und das Stapeln erfolgen in dieser Phase ohne Bedienpersonal. Genau diese Aussage sollte man genau nehmen: Sie bedeutet, dass die Materialhandhabung der Stanzpresse zwischen den Zyklen kein Bedienpersonal erfordert – nicht jedoch, dass die gesamte Anlage an keiner Stelle ohne menschliche Aufsicht läuft.
Wo manuelle Werkstätten hier den Kürzeren ziehen: Die Lochposition am Gehäuse eines Aktenschrankschlosses duldet keine Abweichungen – ein um nur 0,3 mm verschobener Schließmechanismus kann schon zum Blockieren führen. Bei einem manuellen Revolver oder einer handbeschickten Stanzmaschine hängt diese Toleranz davon ab, wie konsistent der Bediener das Teil nach dem Laserschneiden neu ausrichtet. In der integrierten Fertigungslinie verlässt das Werkstück zwischen dem Schneiden und dem Stanzen zu keinem Zeitpunkt die automatisierte Handhabungskette, sodass die Ausrichtungsreferenz nicht den Bediener wechselt.

Der gestanzte Rohling gelangt als letztes in die Abkantpresse. Für die Abmessungen von Aktenschrankkorpussen (in der Regel im Bereich von 1200–2000 mm bei Korpussen in voller Höhe, kleiner bei Schubladenfronten) gelten folgende Rahmenmaße für die Abkantpresse:
| Modell | Maximale Biegegröße (mm) | Maximale Biegehöhe (mm) | Maximale Dicke bei voller Biegung | Servoachsen |
|---|---|---|---|---|
| B (1400) | 1400 × 1250 | 170 / 300 / 400 | CR 1,5 mm / SS 1,0 mm (geschweißt) | 15 |
| B+ (1600) | 1600 × 1250 | 170 / 300 / 400 | CR 1,5 mm / SS 1,0 mm (geschweißt) | 15 |
| C (2000) | 2000 × 1500 | 170 / 300 / 400 | CR 1,5 mm / SS 1,0 mm (geschweißt) | 15 |
Ausführungen mit Gusskarosserie in denselben Rahmengrößen bewältigen bei voller Biegung bis zu CR 2,0 mm / SS 1,2 mm – ein echter Unterschied hinsichtlich der Formbarkeit der Maschine, keine rein kosmetische Angabe. Daher sollte die Entscheidung zwischen geschweißter und gegossener Ausführung anhand Ihres dicksten Karosserieteils getroffen werden, nicht anhand eines durchschnittlichen Teils.
Die angegebene Montagegenauigkeit für STON-Anlagen beträgt gemäß den aktuellen Herstellerspezifikationen ±0,05 mm. Die Biegefolge selbst ist entscheidend für die Rechtwinkligkeit eines Aktenschrankkorpus: Das Ausgleichssystem der Blechbiegemaschine ermöglicht es, die Biegegenauigkeit und den Biegewinkel an jeder beliebigen Stelle entlang der Biegelinie ohne physische Unterlegscheiben zu korrigieren. Dadurch bleibt ein vierseitiges Korpusblech – das je nach Ausführung an zwei oder vier Kanten gebogen wird – so rechtwinklig, dass die Schublade ohne Verziehen hineingleitet.
Integration automatischer Be- und Entladevorgänge: die Plattenbieger verfügt über eine Andockschnittstelle, die mit Roboterarm-, Portal- oder Fachwerk-Be- und Entladesystemen gekoppelt werden kann. Bei einer Anlage, in der Karosserieteile und Schubladenfronten Rücken an Rücken zugeführt werden, sorgt dies dafür, dass die Biegemaschine kontinuierlich beschickt wird, ohne dass ein Bediener jedes Einzelteil manuell einlegen muss – dasselbe Prinzip der unbemannten Handhabung, das bereits aus der Stanzphase übernommen wurde.
Die oben genannten Schritte umfassen das Abwickeln bis hin zum Biegen. Was bei einem Standard-Aktenschrankkorpus dabei nicht berücksichtigt wird, sind das Eckschweißen und die Endmontage – das Verbinden der Nahtstellen der gebogenen Bleche, die Montage der Führungen und das Anbringen der Beschläge. In der Anlagendokumentation von STON wird das automatisierte Schweißen als separater Arbeitsplatz (Roboter, Positionierer, Werkzeugvorrichtung und Nahtverfolgungssystem) aufgeführt, der einer Anlage hinzugefügt werden kann; es handelt sich jedoch um eine eigenständige Integrationsentscheidung und nicht um eine standardmäßige Komponente, und muss im Hinblick auf Ihre spezifische Korpuskonstruktion geprüft werden, bevor davon ausgegangen werden kann, dass sie Teil des Angebots ist.
Ja – in der Laserschneidphase werden beide Bauteiltypen in einem einzigen Coil-Durchlauf verschachtelt, und beide durchlaufen nacheinander dieselben Stanz- und Biegestationen.
0,5–2,0 mm für kaltgewalzten und verzinkten Stahl; bei der Standardkonfiguration für die Laserbearbeitung von Coil-Material ist die Dicke von Edelstahl auf 1,5 mm begrenzt.
Nicht, wenn sie mit einer automatischen Be- und Entladevorrichtung (Roboterarm, Portal oder Fachwerk) kombiniert wird. Ohne diese Kombination muss die Biegemaschine zwischen den Zyklen weiterhin manuell be- und entladen werden.
Die Version mit Gussrahmen lässt sich bei voller Biegung bis zu einer Stärke von CR 2,0 mm / SS 1,2 mm verformen, während der geschweißte Rahmen nur bis zu CR 1,5 mm / SS 1,0 mm reicht – dies ist relevant, wenn die Stärke Ihres dicksten Karosserieteils nahe an der Obergrenze des geschweißten Rahmens liegt.
Nein – das Schweißen ist ein separater Arbeitsplatz, der zwar integriert werden kann, aber nicht zur Standardausstattung der Fertigungslinie gehört. Der Umfang muss entsprechend Ihrer spezifischen Karosseriekonstruktion festgelegt werden.
Die servogesteuerte Revolverstanzpresse weist eine Bearbeitungsgenauigkeit von ±0,1 mm auf.
Diese Linienklasse unterstützt Coilgewichte von bis zu 10 t bei Innendurchmessern von Ø 470–630 mm; die tatsächliche Lauflänge hängt jedoch vom Materialverbrauch pro Einheit Ihres jeweiligen Teils ab – dies ist ein Wert, den STON in seiner veröffentlichten Dokumentation nicht in Zyklen pro Coil angibt, sodass sie anhand der Rohteilgröße Ihres Bauteils berechnet werden sollte.
Die Anlagenplanung von STON wird individuell an die bestehende Anordnung, Produktstruktur und den Prozessablauf des Kunden angepasst und nicht als festes Paket verkauft – der Umfang wird von Fall zu Fall festgelegt.



Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


