Somos responsáveis pela construção----- somos responsáveis pelo fabrico----- somos responsáveis pela formação

Uma máquina de chapa metálica OEM é personalizada a nível mecânico e de controlo, e não apenas na cor da pintura ou no emblema. Num centro de dobragem flexível, os elementos que realmente variam são o número de eixos de acionamento, o comprimento das ferramentas, o método de alimentação e a biblioteca de ferramentas do software. Todo o resto na plataforma de base permanece igual para todos os compradores.
Essa distinção é importante porque o termo “personalização” é utilizado de forma pouco precisa nas conversas sobre o fornecimento de equipamento. Uma empresa comercial pode estar a dizer: “podemos fornecer qualquer especificação que nos enviar”. Um fabricante, por sua vez, refere-se a algo mais restrito: dentro dos limites mecânicos de uma determinada plataforma, estes subsistemas específicos podem ser substituídos, atualizados ou adicionados — enquanto outros não podem.
Se um comprador precisar de um comprimento de dobra fora do intervalo da plataforma — por exemplo, 3 200 mm numa máquina cujo comprimento máximo é de 2 800 mm —, isso não é um pedido de personalização, mas sim um modelo diferente. A verdadeira personalização ocorre dentro dos limites de um tamanho de chassis que o fabricante já produz. Na STON’s Linha de máquinas de dobrar chapas do tipo «Press Arm», esse intervalo vai desde o quadro A (1000 × 1000 mm) até ao quadro D+ (2800 × 1500 mm), com cinco subsistemas personalizáveis sobrepostos ao quadro que melhor se adequar à peça.
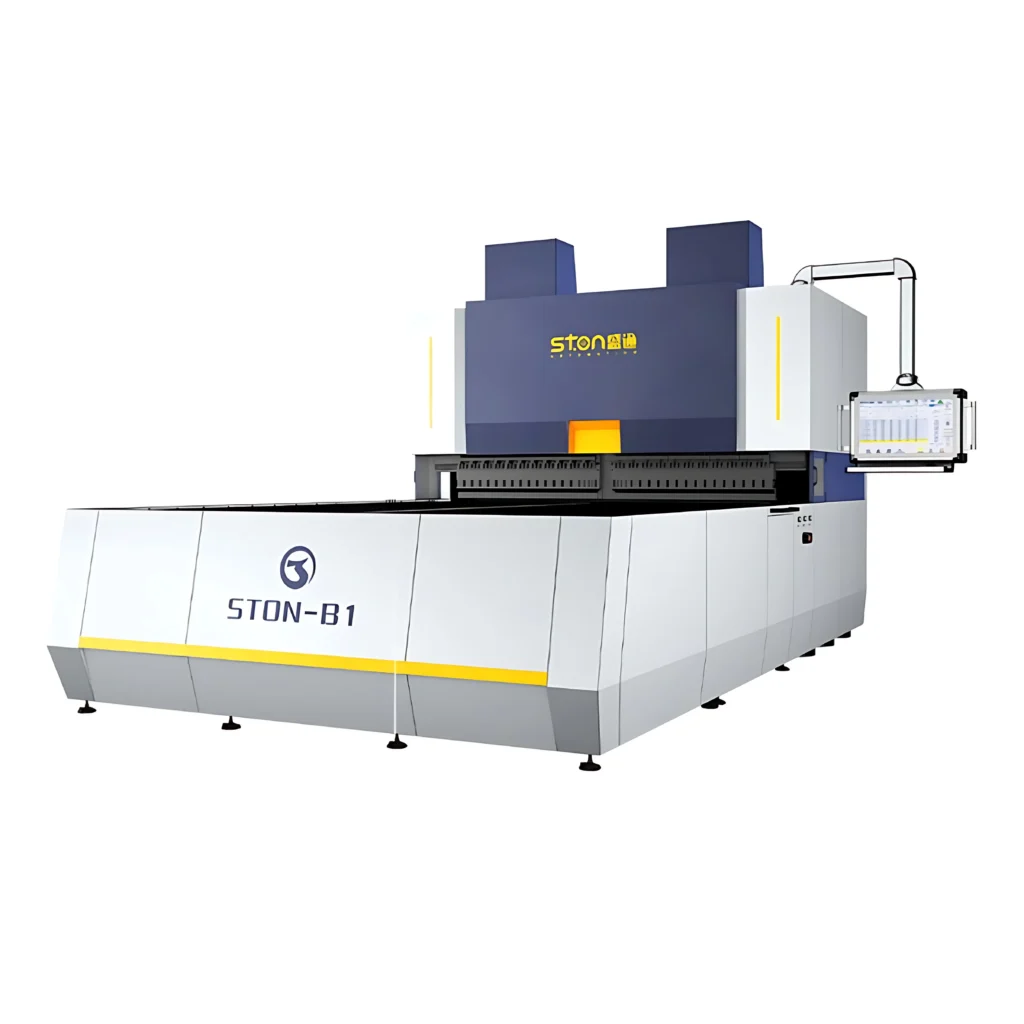
O número padrão de eixos servo nas máquinas do tipo Press Arm é de 15. Para peças que se situam no limite superior da gama de espessuras, os eixos W, X e Z podem, cada um, receber um motor independente, em vez de partilharem a carga de acionamento — o que é descrito na documentação técnica da STON como uma atualização “especificamente concebida para chapas grossas”. A própria estrutura é reforçada em conjunto com a alteração do motor; um comprador não pode instalar um sistema de acionamento de três motores numa base não modificada e esperar o mesmo ganho de rigidez.
Capacidade de espessura da base por tipo de bancada:
A atualização para três motores aumenta a capacidade de trabalho para além destes valores de referência, mas Da STON’s A documentação pública não indica um limite máximo único e universal — a espessura que é possível atingir depende da geometria da curvatura e da escolha da base, razão pela qual esta opção é confirmada com base num desenho da peça, em vez de ser indicada como uma especificação fixa.
Trata-se de uma modificação do lado da alimentação, e não do lado da dobragem. Altera a forma como a peça é fixada e levantada durante o ciclo de dobragem, e foi concebida para peças em que a geometria de fixação padrão não permite o espaço livre necessário para a dobra. É combinada com equipamento de fixação personalizado — pinças magnéticas ou grampos especiais — porque a elevação do eixo C, por si só, não resolve um problema de espaço livre se a pinça por baixo for genérica.
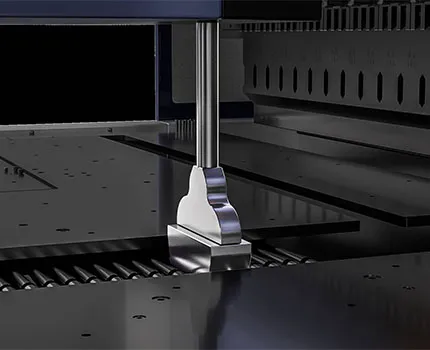
As facas auxiliares superiores, inferiores ou duplas prolongam o linha de dobragem‘… permite alcançar dobras locais e de pequena escala que o conjunto principal de facas não consegue isolar com precisão. O comprimento da lâmina é personalizado de acordo com a peça de trabalho, não sendo selecionado a partir de um catálogo fixo de comprimentos. Especificamente nas máquinas do tipo vácuo, as lâminas auxiliares são forjadas em aço 42CrMo, em vez do aço para ferramentas padrão utilizado no resto do conjunto de lâminas — uma diferença de material que afeta a vida útil da ferramenta sob flexões repetidas de pequeno raio, e não apenas a geometria.
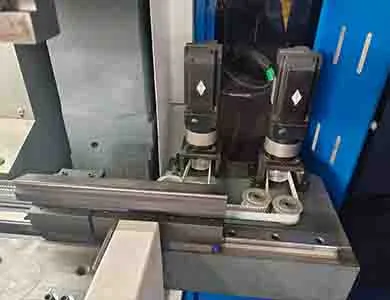
O ATC é a opção mais frequentemente confundida com o padrão. Não está incluído em nenhuma configuração básica do Press Arm Type — trata-se de uma “atualização personalizada de gama alta”, na própria terminologia da STON, adicionada especificamente para oficinas que realizam mudanças frequentes de peças durante um turno. Se a sua encomenda OEM envolver cinco SKUs por dia com perfis de dobragem diferentes, o ATC altera o seu tempo de troca. Se estiver a produzir um único perfil durante uma semana de cada vez, isso acrescenta custos sem alterar o rendimento, e a personalização do comprimento da ferramenta, mais comum, descrita acima, abrange a maioria das produções de um único produto.
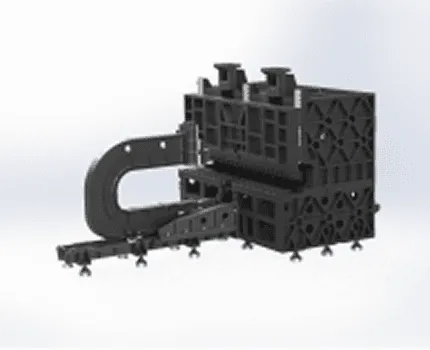
No caso de peças próximas da dimensão mínima de dobragem da plataforma, o ajuste da precisão é feito através da personalização dos dispositivos de fixação e das braçadeiras, em vez de recorrer a um nível de máquina separado. Esta é a opção que, muito provavelmente, exigirá uma amostra física ou um desenho detalhado antes de a equipa de engenharia da STON confirmar a viabilidade — a acumulação de tolerâncias em peças pequenas comporta-se de forma diferente de máquina para máquina, e nenhum revendedor deve apresentar um orçamento sem ver a peça.
Nem todas as encomendas de fabricantes de equipamento original (OEM) beneficiam da combinação destas opções. Um equívoco comum entre quem adquire equipamento pela primeira vez é a ideia de que mais opções de personalização significam uma máquina melhor. Na prática, cada adição — motores adicionais, ATC, sistema de fixação não padrão — aumenta a complexidade mecânica e prolonga o tempo de colocação em funcionamento. Para uma oficina que produz uma ou duas famílias de peças estáveis com espessura moderada, a configuração padrão do tipo «Press Arm» com fuso de parafuso de retificação, servocontrolo de circuito fechado e opções padrão de faca auxiliar já cobre a gama de precisão exigida pela maioria dos trabalhos de fabricantes de armários, caixas e caixilhos de portas. Opte por uma atualização para três motores ou pelo ATC apenas quando o desenho da peça ou a frequência de mudança de SKU o exigirem efetivamente.
| Modelo | Dimensão máxima de dobragem (mm) | Altura máxima de dobragem (mm) | Espessura máxima (curvatura total) | Eixos servo | Dimensões externas C×L×A (cm) |
|---|---|---|---|---|---|
| Soldadura A (1000) | 1000 × 1000 | 170 / 300 / 400 | CR 1,5 mm / SS 1,0 mm | 15 | 425 × 160 × 255 |
| B (1400) Fundição | 1400 × 1250 | 170 / 300 / 400 | CR 2,0 mm / SS 1,2 mm | 15 | 450 × 206 × 290 |
| C (2000) Elenco | 2000 × 1500 | 170 / 300 / 400 | CR 2,0 mm / SS 1,2 mm | 15 | 558 × 270 × 310 |
| D+ (2800) Fundição | 2800 × 1500 | 170 / 300 / 400 | CR 2,0 mm / SS 1,2 mm | 15 | 630 × 338 × 310 |
As bases em ferro fundido apresentam uma espessura nominal superior à das bases soldadas com a mesma área de apoio — uma questão estrutural que vale a pena ter em conta antes de se escolher o tamanho da estrutura com base apenas na espessura.
Isso depende de a estrutura de base ter sido concebida desde o início com a disposição de montagem do ATC. Não se trata de uma adaptação universal — confirme com a equipa de engenharia do fabricante antes de partir do princípio de que uma unidade existente pode ser atualizada.
Não necessariamente, mas a atualização para os três motores W/X/Z é acompanhada por um reforço da estrutura no mesmo tipo de base que selecionou. A mudança de uma base soldada para uma de ferro fundido é uma decisão separada, ligada à espessura de referência que pretende.
Não — é utilizada sempre que a geometria de fixação não consegue evitar o percurso de dobragem, o que inclui algumas peças pequenas e de estampagem profunda, bem como painéis de grandes dimensões que requerem alimentação assistida por elevação.



Quer esteja a atualizar uma linha existente ou a iniciar um novo projeto, a STON personalizará uma solução CNC para a sua produção.


