We zijn verantwoordelijk voor het bouwen-----we zijn verantwoordelijk voor de productie-----we zijn verantwoordelijk voor de training

Een OEM-plaatbewerkingsmachine wordt op mechanisch en besturingsniveau op maat gemaakt, niet alleen wat betreft de lakleur of het logo. Bij een flexibel buigcentrum zijn de onderdelen die daadwerkelijk veranderen het aantal asaandrijvingen, de lengte van de gereedschappen, de aanvoermethode en de gereedschapsbibliotheek van de software. Al het andere op het basisplatform blijft voor alle kopers hetzelfde.
Dat onderscheid is van belang omdat de term “maatwerk” in gesprekken over de inkoop van apparatuur nogal losjes wordt gebruikt. Een handelsbedrijf bedoelt ermee misschien: “we kunnen alles leveren volgens de specificaties die u ons toestuurt.” Een fabrikant hanteert een engere definitie: binnen de mechanische grenzen van een bepaald platform kunnen deze specifieke subsystemen worden vervangen, geüpgraded of toegevoegd — en deze niet.
Als een koper een buiglengte nodig heeft die buiten het bereik van het platform valt — bijvoorbeeld 3.200 mm op een machine met een maximale lengte van 2.800 mm — dan is dat geen aanvraag voor maatwerk, maar gaat het om een ander model. Echte maatwerkoplossingen vinden plaats binnen de grenzen van een chassisafmeting die de fabrikant al produceert. Op STON’s Productielijn voor paneelbuigmachines van het type „Press Arm“, waarbij het bereik loopt van het A-frame (1000×1000 mm) tot en met het D+-frame (2800×1500 mm), met vijf aanpasbare subsystemen die bovenop het frame worden geplaatst dat bij het onderdeel past.
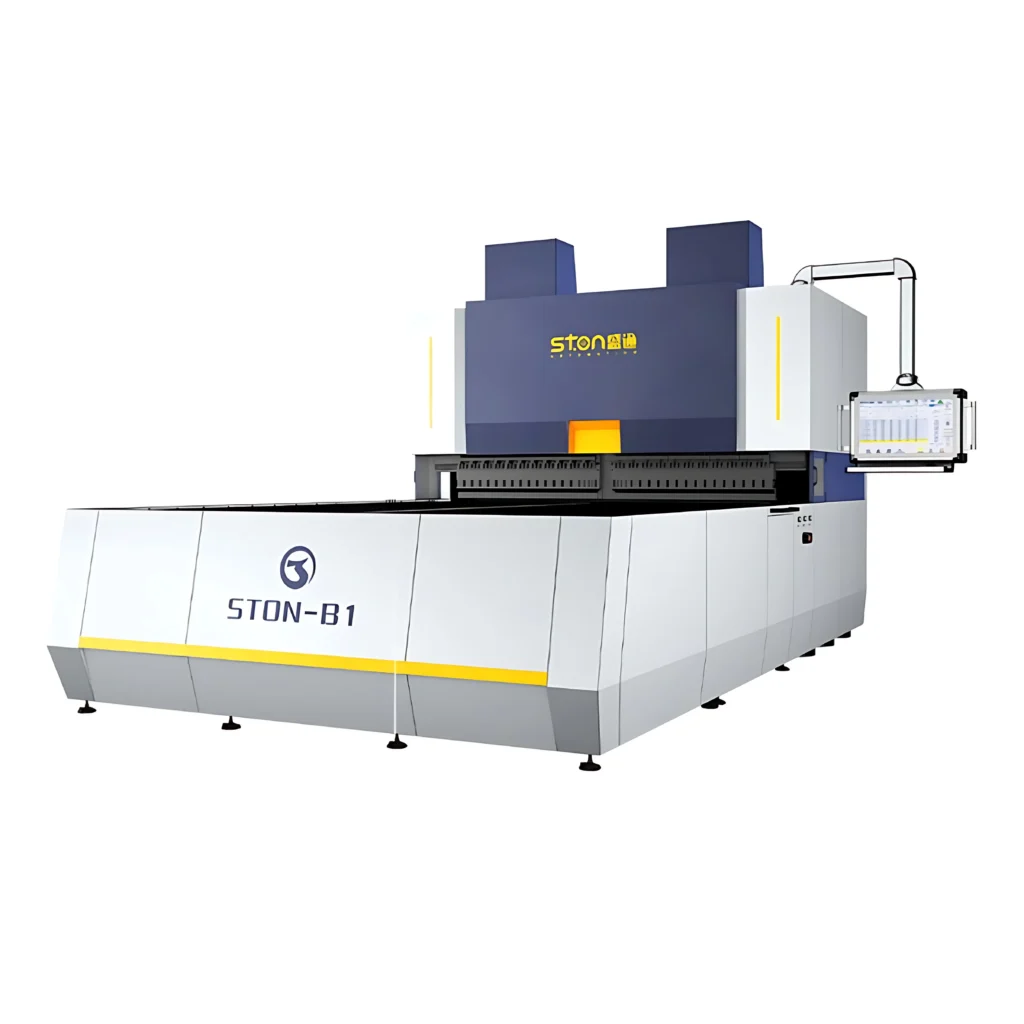
Het standaard aantal servo-assen op machines van het type Press Arm bedraagt 15. Voor werkstukken die tegen de bovengrens van het diktebereik aan zitten, kunnen de W-, X- en Z-assen elk een eigen motor krijgen in plaats van de aandrijfbelasting te delen — wat in de technische documentatie van STON wordt beschreven als een upgrade die “speciaal is ontworpen voor dikke platen”. Het frame zelf wordt samen met de motorwijziging versterkt; een koper kan geen aandrijving met drie motoren op een ongewijzigd bed monteren en dezelfde toename in stijfheid verwachten.
Maximale dikte van de basis per type werktafel:
De upgrade met drie motoren vergroot de werkcapaciteit tot boven deze basiscijfers, maar STON’s In de openbare documentatie wordt geen algemeen geldend maximum vermeld — de haalbare dikte hangt af van de buiggeometrie en de keuze van het bed; daarom wordt deze optie afgestemd op een onderdeeltekening in plaats van als een vaste specificatie te worden opgegeven.
Dit is een aanpassing aan de toevoerzijde, niet aan de buigzijde. Het verandert de manier waarop het werkstuk tijdens de buigcyclus wordt vastgeklemd en opgetild, en het is ontworpen voor onderdelen waarbij de standaard klemgeometrie niet voldoende ruimte laat voor de vouw. De aanpassing wordt gecombineerd met op maat gemaakte klemvoorzieningen — magnetische grijpers of speciale klemmen — omdat het heffen via de C-as alleen het ruimteprobleem niet oplost als de grijper eronder een standaarduitvoering is.
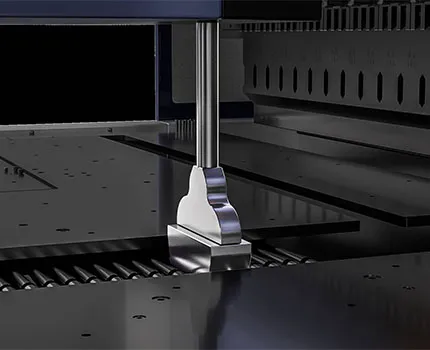
Bovenste, onderste of dubbele hulpmesjes vergroten de buiglijn‘… reikt tot in lokale, kleinschalige plooien die de hoofdmessenset niet netjes kan isoleren. De lengte van het mes wordt afgestemd op het werkstuk en niet gekozen uit een vaste catalogus met standaardlengtes. Specifiek bij vacuümmachines worden hulpmesjes gesmeed uit 42CrMo-staal in plaats van het standaard gereedschapsstaal dat elders in de messenset wordt gebruikt — een materiaalverschil dat van invloed is op de standtijd bij herhaaldelijk buigen met een kleine radius, en niet alleen op de geometrie.
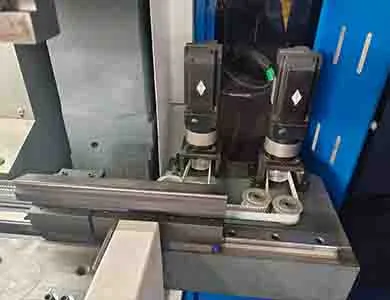
ATC is de optie die het vaakst ten onrechte als standaard wordt beschouwd. Deze optie is niet inbegrepen in enige basconfiguratie van het Press Arm Type — het is een “hoogwaardige, op maat gemaakte upgrade”, zoals STON het zelf noemt, die specifiek is toegevoegd voor werkplaatsen waar binnen een dienst regelmatig van werkstuk wordt gewisseld. Als uw OEM-opdracht vijf SKU’s per dag met verschillende buigprofielen omvat, verandert ATC uw omsteltijd. Als u een week lang één profiel verwerkt, brengt het extra kosten met zich mee zonder dat de doorvoer verandert, en de hierboven beschreven, meer gangbare aanpassing van de gereedschapslengte is voldoende voor de meeste productieseries van één product.
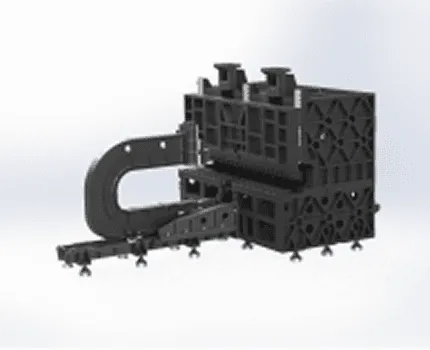
Voor onderdelen die dicht bij de minimale buigbare afmeting van het platform liggen, wordt de nauwkeurigheid afgestemd door middel van aanpassingen aan de opspanning en de klemmen, in plaats van via een apart machineniveau. Dit is de optie waarbij het meest waarschijnlijk een fysiek monster of een gedetailleerde tekening nodig is voordat het engineeringteam van STON de haalbaarheid kan bevestigen — de optivering van toleranties bij kleine onderdelen verloopt per machine anders, en geen enkele dealer zou hierover een offerte mogen uitbrengen zonder het onderdeel te hebben gezien.
Niet elke OEM-order heeft baat bij het combineren van deze opties. Een veelvoorkomende misvatting onder kopers die voor het eerst apparatuur aanschaffen, is dat meer aanpassingsmogelijkheden gelijk staan aan een betere machine. In de praktijk zorgt elke toevoeging — extra motoren, ATC, niet-standaard opspanning — voor meer mechanische complexiteit en een langere inbedrijfstellingsperiode. Voor een werkplaats die één of twee stabiele onderdelengroepen met een gemiddelde dikte produceert, dekt de standaardconfiguratie met persarm, slijpschroefspil, servobesturing met gesloten regelkring en standaard opties voor hulpmes al het nauwkeurigheidsbereik dat nodig is voor de meeste OEM-opdrachten voor kasten, behuizingen en deurkozijnen. Kies pas voor een upgrade naar drie motoren of ATC als de onderdeeltekening of de frequentie waarmee van SKU wordt gewisseld dit daadwerkelijk vereist.
| Model | Maximale buigafmeting (mm) | Maximale buighoogte (mm) | Maximale dikte (volledige buiging) | Servo-assen | Buitenafmetingen L×B×H (cm) |
|---|---|---|---|---|---|
| A (1000) Lassen | 1000 × 1000 | 170 / 300 / 400 | CR 1,5 mm / RVS 1,0 mm | 15 | 425 × 160 × 255 |
| B (1400) Gietwerk | 1400 × 1250 | 170 / 300 / 400 | CR 2,0 mm / RVS 1,2 mm | 15 | 450 × 206 × 290 |
| C (2000) Casting | 2000 × 1500 | 170 / 300 / 400 | CR 2,0 mm / RVS 1,2 mm | 15 | 558 × 270 × 310 |
| D+ (2800) Gietwerk | 2800 × 1500 | 170 / 300 / 400 | CR 2,0 mm / RVS 1,2 mm | 15 | 630 × 338 × 310 |
Gietijzeren bedden hebben een grotere nominale dikte dan gelaste bedden met dezelfde voetafdruk — een constructief afweging die het vermelden waard is voordat de framemaat uitsluitend op basis van de dikte wordt gekozen.
Dit hangt ervan af of het basisframe vanaf het begin is ontworpen met de ATC-bevestigingsvoorziening. Het gaat hier niet om een universele achterafmontage — neem contact op met het technische team van de fabrikant voordat u ervan uitgaat dat een bestaand apparaat kan worden aangepast.
Niet per se, maar de upgrade naar drie motoren (W/X/Z) gaat gepaard met een versterking van het frame op hetzelfde type bed dat u hebt gekozen. De overstap van een gelast naar een gietijzeren bed is een aparte beslissing die samenhangt met de door u gewenste basisdikte.
Nee — het wordt gebruikt wanneer de klemgeometrie het vouwtraject niet kan vrijhouden, wat geldt voor zowel sommige kleine, diepgetrokken onderdelen als voor grote panelen die met behulp van een hefsysteem moeten worden aangevoerd.



Of u nu een bestaande lijn upgradet of een nieuw project start, STON past een CNC oplossing aan voor uw productie.


