Wir sind verantwortlich für den Bau-----wir sind verantwortlich für die Herstellung-----wir sind verantwortlich für die Ausbildung

Schon ein kleiner Fehler beim Biegen kann ein gutes Blechteil ruinieren. Risse, falsche Winkel, zu kurze Flansche und schlechte Passgenauigkeit kosten Zeit und Geld. Die Lösung ist einfach: Erkennen Sie häufige Fehler beim Blechbiegen frühzeitig, wenden Sie sinnvolle Konstruktionsregeln an und wählen Sie die richtigen Biegeanlagen aus.
Zu den häufigen Fehlern beim Biegen von Blechen gehören die Verwendung eines falschen Biegeradius, die Anordnung von Bohrungen zu nahe an der Biegelinie, das Nichtberücksichtigen der Biegezugabe, das Fehlen einer Biegeentlastung, die Wahl des falschen Werkzeugs und die Nichtberücksichtigung der Materialstärke. Eine gute Konstruktion, die richtige Werkzeugauswahl, das CNC-Biegen und eine ordnungsgemäße Prüfung der Herstellbarkeit tragen dazu bei, diese Probleme zu vermeiden.
Blech sieht einfach aus, wenn es flach ist. Sobald man es jedoch biegt, wird das Metall an der Außenseite gedehnt und an der Innenseite zusammengedrückt. Deshalb kann sich ein Blechteil nach dem Biegen in der Größe verändern, Risse bekommen, sich verziehen oder nicht mehr passen.
Viele Fehler entstehen bereits in der Konstruktionsphase. Eine Zeichnung mag auf dem Bildschirm gut aussehen, doch das Metall verhält sich in der Realität anders. Liegt die Biegelinie zu nahe an einer Bohrung, kann sich diese verziehen. Ist der innere Biegeradius zu klein, kann das Metall reißen. Ist die Biegezugabe falsch, kann die Endabmessung abweichen.
In der Blechbearbeitung sind gute Ergebnisse das Ergebnis des Zusammenspiels dreier Faktoren: intelligentes Design, richtige Werkzeugauswahl und geeignete Biegeanlagen. Ist einer dieser Faktoren unzureichend, leidet der gesamte Fertigungsprozess darunter.
Die Welt von Blechbiegen Es gibt zwar viele Details, doch die meisten Probleme sind auf einige wenige häufige Fehler zurückzuführen. Das Vermeiden dieser häufigen Fehler kann Ingenieuren, Einkäufern und Werksleitern dabei helfen, die Qualität der Bauteile noch vor Produktionsbeginn zu verbessern.
Hier sind die 7 häufigsten Fehler:
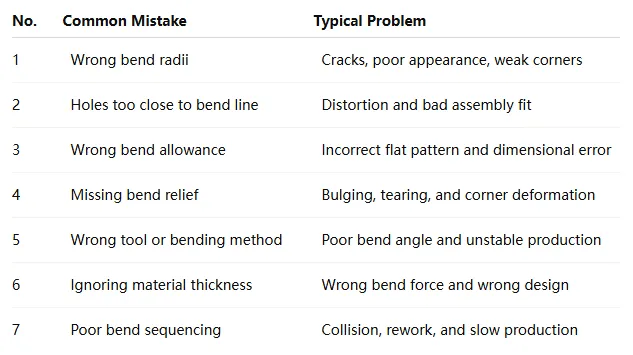
Das sind nicht nur Konstruktionsfehler. Es sind Fehler, die Kosten verursachen. Jeder dieser häufigen Fehler kann zu Ausschuss führen, die Lieferung verzögern oder das Vertrauen der Kunden untergraben.
Biegeradien gehören zu den wichtigsten Details bei der Blechkonstruktion. Der Innenbiegeradius bestimmt, wie stark das Blech umgeformt wird. Ist der Biegeradius zu klein, steigt die Spannung an, und es kann zu Rissen im Blech kommen.
Als allgemeine Regel gilt, dass der Innenbiegeradius nicht kleiner sein sollte, als es das Material zulässt. Manche Werkstoffe erfordern einen größeren Biegeradius als andere. Edelstahl ist beispielsweise fester und muss daher möglicherweise vorsichtiger gebogen werden als Weichstahl.
Falsche Biegeradien können Folgendes verursachen:
Ein geeigneter Biegeradius sollte auf die Materialstärke, die Materialeigenschaften und die Werkzeugeinstellung abgestimmt sein. Bei vielen Standardarbeiten im Blechbearbeitungsbereich kann die Verwendung einheitlicher Biegeradien über das gesamte Bauteil hinweg zudem den Werkzeugwechsel reduzieren und die Fertigungsfreundlichkeit verbessern.
Ein Loch in der Nähe der Biegelinie mag im CAD-Programm noch in Ordnung aussehen. Doch während des Biegevorgangs dehnt sich das Metall aus und verformt sich. Dadurch kann das Loch seine Form verlieren. Runde Löcher werden oval. Schlitze verziehen sich. Einsätze passen möglicherweise nicht mehr.
Eine bewährte Konstruktionsregel lautet, Löcher, Schlitze und Befestigungselemente von der Biegelinie fernzuhalten. Der genaue Abstand hängt von der Materialdicke, den Biegeradien, der Werkzeugart und den Konstruktionsanforderungen ab. In vielen Fertigungsrichtlinien wird empfohlen, zwischen einem Loch und einer Biegung einen Abstand einzuhalten, der ein Vielfaches der Materialdicke beträgt.
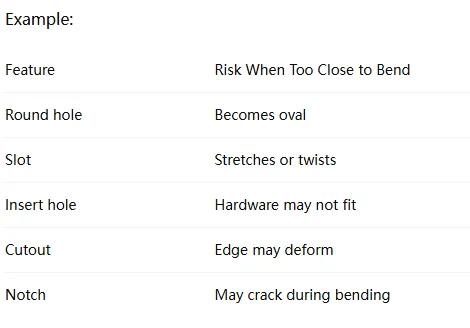
In der Präzisionsblechbearbeitung kommt es auf dieses Detail sehr an. Schaltschränke, Steuerkästen, HLK-Schalttafeln und Geräteabdeckungen benötigen häufig Löcher für Schrauben, Scharniere, Schlösser oder Kabel. Wenn sich die Position des Lochs nach dem Biegen verschiebt, verlangsamt sich die Montage.
Die Biegezugabe gibt an, wie viel Metall im Biegebereich verbraucht wird. Beim Biegen eines Blechs faltet sich das Metall nicht einfach wie Papier. Es wird gedehnt und zusammengedrückt. Dadurch ändert sich die Flachlänge.
Der K-Faktor hilft dabei, abzuschätzen, wo sich die neutrale Achse beim Biegen innerhalb des Materials befindet. Er wird zur Berechnung von Abwicklungsmustern verwendet. Ist der K-Faktor oder das Zugabemaß falsch, kann das fertige Teil zu lang, zu kurz oder außerhalb der Toleranz liegen.
Eine einfache Idee:
Maße des flachen Schnittmusters = Flanschmaße + Anpassung der Biegezugabe
Aus diesem Grund ist die Biegezugabe für die Maßgenauigkeit wichtig. Ein kleiner Fehler bei einer einzelnen Biegung mag noch akzeptabel sein. Mehrere Biegungen in einem Teil können jedoch zu einem großen Gesamtfehler führen.
Fabriken sollten geprüfte Biegedaten, reale Werkzeugeinstellungen und stabile CAD/CAM-Regeln verwenden. Ein Layout für einen Biegerechner kann dabei helfen, sollte jedoch auf die jeweilige Abkantpresse, Plattenbiegemaschine, das Werkzeug und das Material abgestimmt sein.
Unter Biegeauslauf versteht man einen kleinen Einschnitt oder eine Öffnung im Bereich der Biegestelle. Er gibt dem Metall während der Umformung Bewegungsspielraum. Ohne Biegeauslauf kann die Ecke reißen, sich wölben oder verziehen.
Teile benötigen eine Biegeentlastung, wenn zwei Flansche aufeinandertreffen, wenn sich eine Biegung in der Nähe einer Kante befindet oder wenn sich das Metall während des Biegevorgangs nicht gleichmäßig verformen kann. Dies ist besonders wichtig bei Kisten, Schalen, Abdeckungen, Gehäusen und komplexen Blechteilen.
Zu den gängigen Formen der Biegeentlastung gehören:
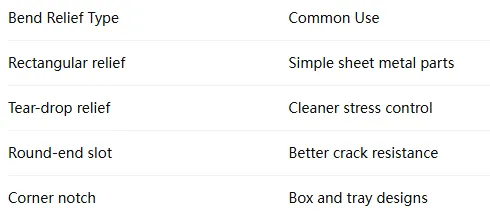
Wenn Sie die Biegeentlastung bereits frühzeitig in die Konstruktion einbeziehen, wird der Biegeprozess sicherer und stabiler. Wenn Sie dies außer Acht lassen, verursacht die Biegung lokale Spannungen, und das Bauteil muss möglicherweise nachbearbeitet werden.
Das Werkzeug bestimmt das Biegeergebnis. Ein Stempel und eine Matrize für die Abkantpresse, ein Biegeblatt, ein Spannsystem oder ein Umformwerkzeug beeinflussen das Ergebnis. Wenn das Werkzeug nicht auf die Materialstärke, den Biegewinkel, die Flanschlänge oder den inneren Biegeradius abgestimmt ist, kann das Ergebnis mangelhaft ausfallen.
Auch verschiedene Biegeverfahren weisen unterschiedliche Eigenschaften auf. Das Luftbiegen ist flexibel und weit verbreitet. Das Bodenbiegen sorgt für eine stabilere Form, erfordert jedoch einen höheren Kraftaufwand. Das Plattenbiegen eignet sich besonders für die Herstellung von wiederverwendbaren Blechplatten und Gehäusen. Das CNC-Biegen kann die Wiederholgenauigkeit verbessern, wenn Maschine und Werkzeug richtig aufeinander abgestimmt sind.
Ein einfacher Vergleich:
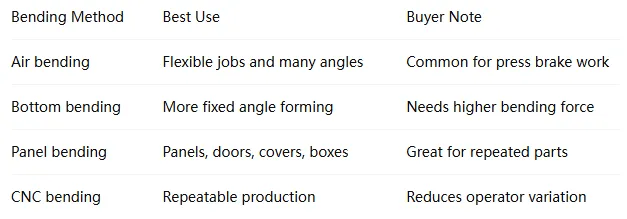
Die richtige Methode hängt vom jeweiligen Bauteil ab. Eine Standard-Blechhalterung lässt sich gut auf einer Abkantpresse bearbeiten. Eine Schranktür lässt sich möglicherweise besser auf einer Blechbiegemaschine bearbeiten. Ein komplexes Gehäuse erfordert unter Umständen sowohl eine Schneide- als auch eine Biegeplanung.
Die Materialstärke ist entscheidend. Ein dickeres Blech erfordert mehr Kraft, eine größere Werkzeugöffnung und oft auch einen größeren Biegeradius. Wird die Blechstärke nicht berücksichtigt, kann die Biegung fehlschlagen.
Auch die Materialeigenschaften spielen eine Rolle. Weichstahl, Edelstahl, Aluminium, verzinktes Metall und kaltgewalzter Stahl lassen sich alle unterschiedlich biegen. Edelstahl weist eine stärkere Rückfederung auf. Aluminium kann leicht zerkratzt werden. Verzinktes Metall benötigt einen Schutzüberzug.
Zu den materialbedingten Problemen zählen:
Eine gute Fertigung beginnt mit korrekten Materialdaten. Entwerfen Sie nicht nur nach dem Aussehen. Prüfen Sie die Materialgüte, die Dicke, die Oberflächenbeschichtung, die Faserrichtung und die Biegbarkeit.
Unter „Biegeabfolge“ versteht man die Festlegung der Reihenfolge der Biegungen. Eine ungünstige Biegeabfolge kann zu Kollisionen führen, den Zugang für Werkzeuge blockieren oder spätere Biegungen unmöglich machen. Dies ist ein häufiger Fehler bei der komplexen Blechbearbeitung.
Wenn beispielsweise ein Flansch zu früh gebogen wird, kann er beim nächsten Biegevorgang gegen das Werkzeug stoßen. Wird eine Kastenform zu früh geschlossen, erreicht die Maschine möglicherweise die endgültige Biegelinie nicht. Dies führt zu Nacharbeit oder einer Neukonstruktion.
Zu den Tipps für gutes Design gehören:
„Design for Manufacturability“ bedeutet, darüber nachzudenken, wie das Bauteil hergestellt wird, und nicht nur, wie es aussehen wird. Dies ist der sicherste Weg, kostspielige Fehler zu vermeiden.
Biegeradien wirken sich sowohl auf die strukturelle Integrität als auch auf das Erscheinungsbild aus. Eine scharfe Biegung kann zwar sauber aussehen, führt jedoch möglicherweise zu einer zu hohen Belastung. Ein größerer Radius verteilt die Belastung gleichmäßiger über das Metall.
Der richtige Biegeradius hängt von der Materialstärke, der Materialart und der Funktion des Endprodukts ab. Eine Dekorplatte erfordert möglicherweise eine glatte Oberfläche. Eine tragende Halterung muss möglicherweise besonders stabil sein. Eine Schranktür muss möglicherweise gut aussehen und passgenau sein.
Eine korrekte Biegung kommt dem Bauteil zugute:
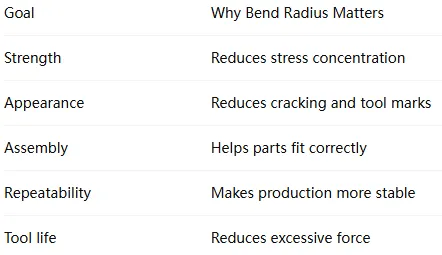
In der praktischen Blechbearbeitung ist die “ideale Biegung” nicht immer die schärfste. Es ist die Biegung, die gut funktioniert, gut aussieht und immer wieder reproduziert werden kann.
Metall verformt sich beim Biegen. Befindet sich ein Merkmal in der Nähe der Biegelinie, kann die Umformkraft den umgebenden Bereich mitziehen. Deshalb verformen sich Löcher in der Nähe von Biegestellen häufig.
Dies kommt bei Schaltschränken und Metallgehäusen sehr häufig vor. Die Bohrungen für Scharniere, Schlösser, Schrauben und Kabelverschraubungen müssen präzise sein. Wenn sie sich verziehen, lässt sich das Endprodukt möglicherweise nicht korrekt zusammenbauen.
Um Verzerrungen zu vermeiden:
Das Biegen in der Nähe von Löchern ist nicht unmöglich. Es erfordert lediglich eine sorgfältige Planung.
Bei der Konstruktionsplanung von Blechteilen im Hinblick auf die Fertigungsfähigkeit geht es darum, Teile so zu konstruieren, dass sie einfach, präzise und kostengünstig hergestellt werden können. Dies trägt dazu bei, Ausschuss zu reduzieren, Durchlaufzeiten zu verkürzen und die Teilequalität zu verbessern.
Zu den bewährten Verfahren gehören:
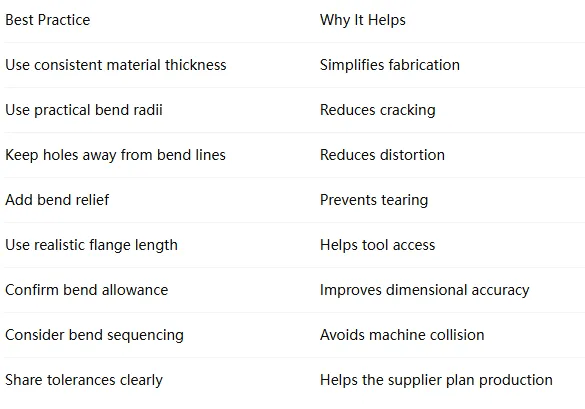
In der Konstruktionsphase besteht das Ziel nicht darin, ein möglichst komplexes Bauteil zu entwerfen. Das Ziel ist es, ein Bauteil zu entwickeln, das gut funktioniert und zuverlässig hergestellt werden kann.
Das CNC-Biegen trägt zur Fehlerreduzierung bei, indem der Biegevorgang mithilfe gespeicherter Programme, Servobewegungen und präziser Positionierung gesteuert wird. Es kann die Kontrolle des Biegewinkels verbessern, Abweichungen durch den Bediener verringern und eine wiederholbare Produktion gewährleisten.
Eine CNC-Abkantpresse eignet sich hervorragend für das flexible Biegen von Metall. Eine CNC-Plattenbiegemaschine ist ideal für die Serienfertigung von Platten, Türen, Abdeckungen und Kästen. Jede Maschine hat ihre eigene Aufgabe.
In modernen Blechbearbeitungsbetrieben kann das CNC-Biegen folgende Vorteile bieten:
CNC-Anlagen können jedoch ein schlechtes Konstruktionskonzept nicht ausgleichen. Die Zeichnung muss nach wie vor gute Biegeradien, eine angemessene Biegeentlastung, korrekte Aufmaße und realistische Toleranzen aufweisen.
Eine Abkantpresse biegt Bleche, indem sie das Metall zwischen Stempel und Matrize zusammenpresst. Sie ist flexibel einsetzbar und weit verbreitet. Eine Plattenbiegemaschine biegt die Kante des Blechs, während sie die Platte abstützt. Sie eignet sich besonders für die wiederholte Bearbeitung von Platten und Kisten.
Beide Maschinen können bei korrekter Verwendung dazu beitragen, Fehler bei der Blechbearbeitung zu vermeiden.
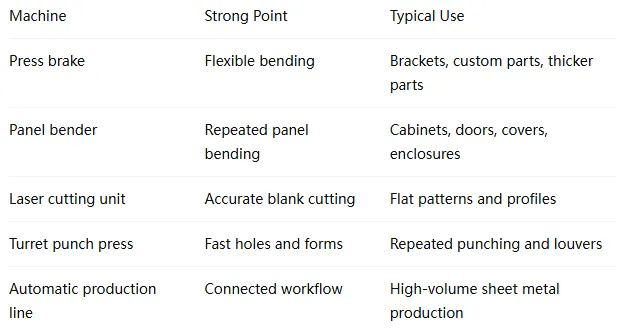
Ein gutes Werk wählt seine Anlagen nicht blindlings aus. Es passt die Maschinen an das Produkt, das Material und das Produktionsvolumen an.
STON ist ein in China ansässiger Hersteller von CNC-Blechbearbeitungsmaschinen. Wir bieten Blechbiegemaschinen, Revolverstanzpressen, Abkantpressen, Laserschneidanlagen und automatisierte Fertigungslinien an. Wir unterstützen Hersteller weltweit dabei, ihre Verarbeitungseffizienz zu steigern, Arbeitskosten zu senken und intelligentere Fabriken aufzubauen.
Unserer Erfahrung nach sind viele Fehler beim Biegen nicht nur auf den Bediener zurückzuführen. Sie haben ihren Ursprung in einer mangelhaften Prozessplanung. In einem Werk werden möglicherweise das falsche Werkzeug, die falsche Reihenfolge, die falsche Ausrüstung oder der falsche Arbeitsablauf verwendet.
STON unterstützt Käufer bei der Bewertung:
Nützliche interne STON-Links:
Wenn Sie Zeichnungen und Produktionsziele übermitteln, kann STON Ihnen dabei helfen, die richtige Maschine und das richtige Verfahren auszuwählen, bevor es in der Fertigung zu Problemen kommt.
 .
Ein Hersteller von Schaltschränken hatte wiederholt Probleme mit den Schaltschranktüren. Bei einigen Blenden waren die Löcher für die Verriegelung verzerrt. Manche Flansche waren zu kurz. Die Biegewinkel variierten je nach Bediener. Die Teile sahen zwar einfach aus, doch die Montage verlief nur langsam.
Nach der Überprüfung waren die Hauptprobleme klar:
Das Werk optimierte die Konstruktion, sorgte für einen besseren Abstand zwischen den Elementen, überprüfte die Biegeentlastung und verlagerte wiederkehrende Blechbearbeitungsaufgaben auf die CNC-Blechbiegeanlage. Die Abkantpresse blieb für flexible Aufträge weiterhin im Einsatz.
Das Ergebnis waren eine bessere Wiederholgenauigkeit, weniger Ausschuss und eine schnellere Montage.
Der häufigste Fehler ist die Verwendung eines falschen Biegeradius oder die Anordnung von Bohrungen zu nahe an der Biegelinie. Beides kann zu Rissen, Verformungen und einer schlechten Passgenauigkeit der Teile führen.
Blech kann reißen, wenn der Biegeradius zu klein ist, das Material zu hart ist, die Faserrichtung ungünstig ist oder das falsche Werkzeug verwendet wird. Edelstahl und härtere Metalle müssen besonders sorgfältig gebogen werden.
Die Biegezugabe ist die Materialmenge, die im Biegebereich verwendet wird. Sie dient zur Berechnung des korrekten Abwicklungsmusters, damit das fertige Teil die richtigen Maße aufweist.
Eine Biegeentlastung gibt dem Metall beim Biegen Bewegungsspielraum. Ohne sie können Ecken ausbeulen, reißen oder sich verziehen, insbesondere bei Schachteln, Schalen und Gehäuseteilen.
Der Sicherheitsabstand hängt von der Materialdicke, dem Biegeradius und der Werkzeugeinstellung ab. In vielen Konstruktionsleitfäden wird empfohlen, Löcher in einem Abstand von einem Vielfachen der Materialdicke von den Biegelinien entfernt anzuordnen.
Nein. Das CNC-Biegen verbessert zwar die Wiederholgenauigkeit und verringert menschliche Fehler, doch das Bauteil erfordert nach wie vor eine gute Konstruktion, korrekte Biegeradien, angemessene Aufmaße, eine geeignete Werkzeugauswahl und zuverlässige Materialdaten.



Ganz gleich, ob Sie eine bestehende Anlage aufrüsten oder ein neues Projekt beginnen, STON bietet Ihnen eine maßgeschneiderte CNC-Lösung für Ihre Produktion.


