Somos responsables de la construcción-----somos responsables de la fabricación-----somos responsables de la formación

Comparar punzonadora de torreta fabricantes en función de cinco criterios evaluables: número de estaciones, tipo de accionamiento, capacidad de conformado, estándar de utillaje y plazo de entrega de piezas de recambio. Solicita a cada proveedor los mismos datos sobre cada uno de estos criterios y, a continuación, clasifícalos en función de tu propia gama de piezas, en lugar de basarte en la reputación de la marca.
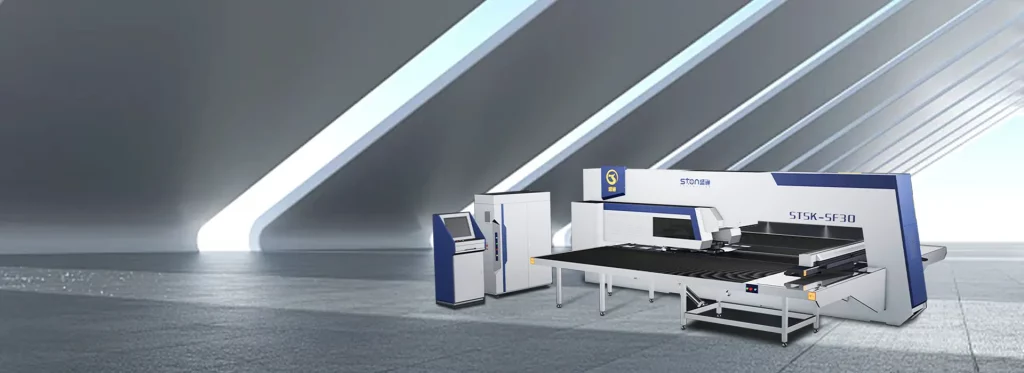
Los resultados de búsqueda para este término son, en su mayoría, páginas de marcas de fabricantes y directorios de proveedores. Cada uno describe sus propias máquinas con su propio vocabulario, por lo que “velocidad de la torreta” en una página y “índice de acierto” en otra no pueden figurar en la misma columna. Este artículo proporciona los encabezados de las columnas.
Se utiliza como ejemplo práctico STON CNC, un fabricante con una fábrica propia de 20 000 ㎡ en Qingdao, para que puedas ver cómo es una respuesta completa a cada pregunta. STON es también un proveedor que quizá estés evaluando, así que tenlo en cuenta a la hora de valorar el ejemplo.
| Criterio | Pide | Por qué influye en la decisión |
| Número y distribución de las estaciones | Mapa de estaciones por tamaño de herramienta, más el número de estaciones rotativas | Determina si los trabajos de ranurado, ranurado en rejilla y en ángulo se realizan sin cambio de herramienta |
| Tipo de transmisión | Velocidad de la torreta, consumo de energía, protección contra sobrecargas | Establece el rendimiento por turno y el coste de la electricidad |
| Capacidad de Conformado | Lista de herramientas de conformado, altura máxima de conformado por herramienta | Las máquinas que solo perforan no admiten rejillas ni elementos en relieve |
| Ecosistema de herramientas | Estándar de interfaz de herramientas, compatibilidad con productos de terceros | Controla el precio y el plazo de entrega de cada punzón y matriz de recambio |
| Plazo de entrega de las piezas | Tiempo de respuesta, tiempo de intervención in situ, tiempo de envío de piezas de desgaste | El coste del tiempo de inactividad suele superar la diferencia de precio entre dos máquinas |
Número de estaciones. Una cifra total no dice gran cosa. Lo que importa es cuántas estaciones de cada tamaño de herramienta alberga la torreta y cuántas de ellas son giratorias. La máquina de punzonado y láser SFL de STON detalla su distribución por tamaños: 16 estaciones A, 11 B, 3 C y 2 D, incluidas las estaciones giratorias 1B y 1C. Las torretas JT y SF cuentan con dos estaciones giratorias con control independiente.
Tipo de transmisión. La gama de torretas de STON incluye modelos mecánicos, servoaccionados y combinados de punzón y láser. La Serie JT utiliza un sistema mecánico accionado por volante de inercia, mientras que la serie SF emplea un servoaccionamiento. Las torretas de accionamiento hidráulico quedan fuera del ámbito que se trata aquí, por lo que, si un proveedor te ofrece una, solicita los mismos datos y compáralos línea por línea.
Formando. Las punzonadoras de torreta de STON realizan operaciones de punzonado, conformado y estampado. En la configuración de línea de producción automatizada, la torreta también realiza operaciones de recorte, perforación en rejilla y prensado de nervaduras. Solicita a cualquier proveedor la lista de herramientas de conformado y la altura máxima de conformado con cada herramienta, ya que el conformado ejerce una carga sobre la prensa diferente a la de un punzón simple.
Utillaje. El Máquina SFL utiliza herramientas de la serie 85 con guía larga, conformes a la norma internacional. Una interfaz estándar te permite adquirir los consumibles a nivel local, mientras que una interfaz propia vincula cada recambio a un único proveedor. Averigua cuál es el caso antes de comparar los precios de las máquinas.
Recambios y servicio técnico. STON garantiza una respuesta en una hora, una resolución in situ en 48 horas, un almacén específico de piezas de recambio y un seguimiento de por vida mediante un identificador de usuario único, además de actualizaciones de software gratuitas. La serie mecánica JT utiliza componentes eléctricos de Panasonic y Siemens, lo que facilita su sustitución a nivel local. Solicite por escrito a cada proveedor sus propios plazos de respuesta, de intervención in situ y de envío de piezas de desgaste, de modo que se puedan comparar directamente las tres cifras.
| Parámetro | JT (Ingeniería mecánica) | SF (Servo) | SFL (punzonado-láser) |
| Velocidad máxima de la torreta | 30 rpm | 40 rpm | Confírmalo con STON |
| Precisión de mecanizado | ±0,1 mm | ±0,1 mm | No se indica en este formulario |
| Capacidad de carga máxima | 150 kg | 150 kg | Confírmalo con STON |
| Consumo energético | ≤2 kW | Aprox. 3–5 kW | Confírmalo con STON |
| Presión atmosférica | 0,55 MPa | 0,55 MPa | Confírmalo con STON |
| Fuente de alimentación | 380 V ±5% | 380 V ±5% | Confírmalo con STON |
| Control | Plataforma Windows, servo con bus RTEX; FANUC, Siemens o Rexroth bajo pedido | Las mismas opciones | CNC integrado de punzonado y láser; FANUC opcional |
| Fuerza de perforación | Confírmalo con STON | Confírmalo con STON | 300 kN (30 t) / 400 kN (40 t) |
| Marco | Confírmalo con STON | Garganta estrecha, optimizada mediante el método de elementos finitos | Estructura cerrada tipo O |
| Recorrido de la chapa | Confírmalo con STON | Confírmalo con STON | X: 2500 mm por posición, hasta 5000 mm con posicionamiento secundario; Y: 1250 / 1500 mm |
| Repetibilidad del posicionamiento | No se indica | No se indica | ±0,01–0,02 mm (piñón y cremallera) |
| Herramientas | Confírmalo con STON | Confírmalo con STON | Serie 85 de guía larga, norma internacional |
La disyuntiva dentro de la propia gama de STON es la velocidad frente al consumo. El sistema de volante de inercia del modelo JT mantiene la carga eléctrica en 2 kW o menos, pero hace girar la torreta a un máximo de 30 rpm. El modelo SF gira a una velocidad de hasta 40 rpm y consume entre 3 y 5 kW aproximadamente. Es posible que un taller que trabaje en un solo turno con lotes pequeños y variados nunca llegue a aprovechar la velocidad adicional del SF, mientras que uno que trabaje en dos o tres turnos con paneles repetitivos probablemente sí lo haga.

La velocidad de la torreta no es lo mismo que la tasa de acierto. Las cifras de 30 y 40 rpm indican la velocidad a la que gira la torreta para seleccionar una herramienta. No indican cuántos agujeros por minuto perfora la prensa, y esa segunda cifra depende de la separación entre herramientas y de la alimentación de la chapa. Pide que te faciliten ambas.
Dos cifras de precisión, dos significados. El ±0,1 mm en los modelos JT y SF corresponde a la precisión de mecanizado. El ±0,01–0,02 mm en el modelo SFL corresponde a la repetibilidad de posicionamiento del accionamiento de piñón y cremallera. Compararlos directamente implica una diferencia de diez veces en la calidad de las piezas que los datos no respaldan. Cuando un proveedor indique la precisión, pregunte de qué medida se trata y qué norma de tolerancia sigue: la norma ISO 2768 define las clases generales de tolerancia y la norma ISO 286 establece los límites y los ajustes.
Tamaño de la hoja por posición. La SFL perfora 2.500 mm a lo largo del eje X en una sola posición y alcanza los 5.000 mm mediante un cambio de posición. En el caso de los paneles de aparamenta largos, es precisamente en la fase de cambio de posición donde tiende a acumularse el error entre orificios, por lo que conviene preguntar cómo se gestiona este aspecto.
El total de estaciones. Una torreta con más estaciones no es necesariamente mejor si la mayoría son del tamaño más pequeño. Adapta el mapa a tu lista de herramientas.
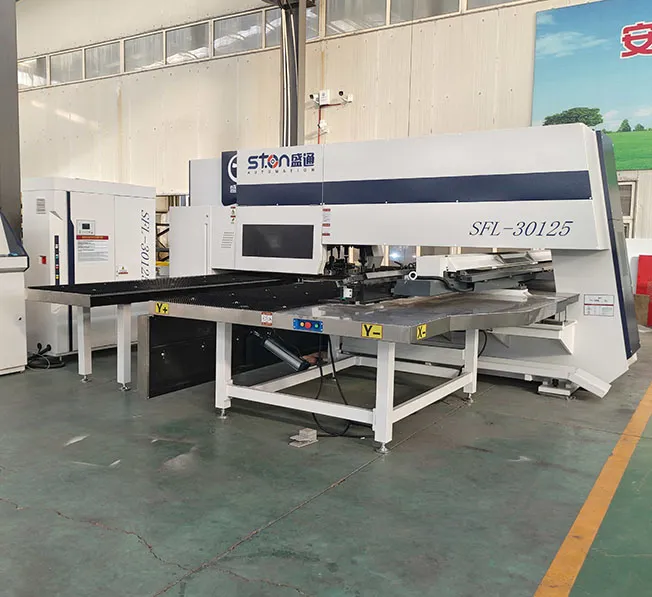
En comparación con la opción habitual de adquirir una punzonadora de torreta y una cortadora láser por separado, una máquina combinada de punzonado y láser transforma la distribución del taller. STON afirma que la SFL realiza el estampado, el conformado, el corte por láser y el recorte en una sola sujeción y ocupa aproximadamente 40% menos espacio que un conjunto independiente de punzonadora y cortadora láser. Además, elimina la manipulación, la sujeción secundaria y la realineación entre ambas máquinas.
El precio a pagar es la concentración. Un bastidor que alberga dos procesos implica que un fallo puede detener ambos, por lo que las plantas con un volumen diario elevado tanto en punzonado como en corte por láser pueden seguir prefiriendo dos máquinas. En el caso de paneles perforados o con lamas, con una proporción moderada de corte de contorno, la máquina combinada merece un lugar en la lista de finalistas.
Los distribuidores y proveedores de maquinaria deben valorar lo que hay detrás de la máquina: la personalización OEM/ODM en estructuras modulares, la amplitud del stock de repuestos, la política de actualizaciones de software y la documentación de servicio técnico. Estos factores determinan si se puede dar soporte a una máquina instalada en el propio mercado sin tener que recurrir a la fábrica cada vez que se produce una avería.
Las fábricas de cuadros eléctricos trabajan con puertas de armario, cuadros de distribución y placas de ventilación. Consulta el mapa de herramientas para ver las herramientas para rejillas y nervaduras, la carrera de la chapa para tu panel más largo y si la torreta es compatible con la carga y descarga automáticas. STON‘La línea automatizada se encarga de la separación, el posicionamiento, la descarga y el apilado de las láminas sin necesidad de un operario.
No existe una cifra universal. Haz una lista de todos los tamaños de herramientas y herramientas rotativas que requieren tus piezas y, a continuación, solicita a cada proveedor su plano de estaciones por tamaño. La SFL de STON incluye 16 estaciones A, 11 B, 3 C y 2 D.
Según los datos de STON, el servo SF alcanza hasta 40 rpm y consume aproximadamente entre 3 y 5 kW, mientras que el JT mecánico alcanza hasta 30 rpm con un consumo de 2 kW o menos. Ambos ofrecen una precisión de mecanizado de ±0,1 mm. Los trabajos con alta repetición de cambios favorecen al SF, mientras que los lotes mixtos más ligeros pueden favorecer al JT.
Sí, dentro de ciertos límites. Las torretas de STON se encargan del punzonado, el conformado y el estampado, y la configuración de la línea incluye además el recorte, la perforación y el prensado de nervaduras. Solicita la lista de herramientas de conformado y la altura máxima de conformado antes de realizar el pedido.
La Directiva sobre maquinaria 2006/42/CE regula el marcado CE, mientras que las normas EN ISO 12100 y EN ISO 13849-1 se refieren a la evaluación de riesgos y a los controles relacionados con la seguridad. Solicite la declaración y el expediente técnico.
STON no publica un rango de precios para los modelos JT, SF ni SFL, por lo que es necesario solicitar un presupuesto. Especifique en la solicitud los utillajes, la carga y el transporte.



Tanto si está actualizando una línea existente como si está iniciando un nuevo proyecto, STON personalizará una solución CNC para su producción.


