We zijn verantwoordelijk voor het bouwen-----we zijn verantwoordelijk voor de productie-----we zijn verantwoordelijk voor de training

Een productielijn voor schakelkasten koppelt ontrollen, richten, lasersnijden of stansen met een revolverstans, paneelbuigen en stapelen tot één beheerste materiaalstroom. Voor een koudgewalste verdeelkast van 1,5 mm kunt u rekenen op ongeveer 3,5 minuten lijntijd per kastbehuizing, drie tot vier operators per shift in plaats van negen of tien, en 35 tot 45 meter vloerlengte inclusief buffers.
De meeste kastenfabrieken hebben niet alle zes nodig. De volgorde is belangrijker dan het aantal.
Ontrollen. De ontroller wikkelt de strookcoil af en zorgt voor een synchrone materiaalbalans met de richtmachine. STON’s afwikkellichaam en -basis zijn gelaste constructies die een warmteveroudingsbehandeling hebben ondergaan. De coilcapaciteit is ≤10 T.
Vlakwalsen. Vlakwalsrollen in 40Cr, met zelfcentrerende lagers of naaldlagers op de werkrollen. De opgegeven vlakheidsnauwkeurigheid is ±1 mm/m², met een diagonale nauwkeurigheid van ≤1 mm/2000 mm. Dit station is wat het aanvoeren van coils überhaupt haalbaar maakt — een niet-vlakgemaakt plaatdeel houdt de buighoek niet vast op een paneelbuigmachine.
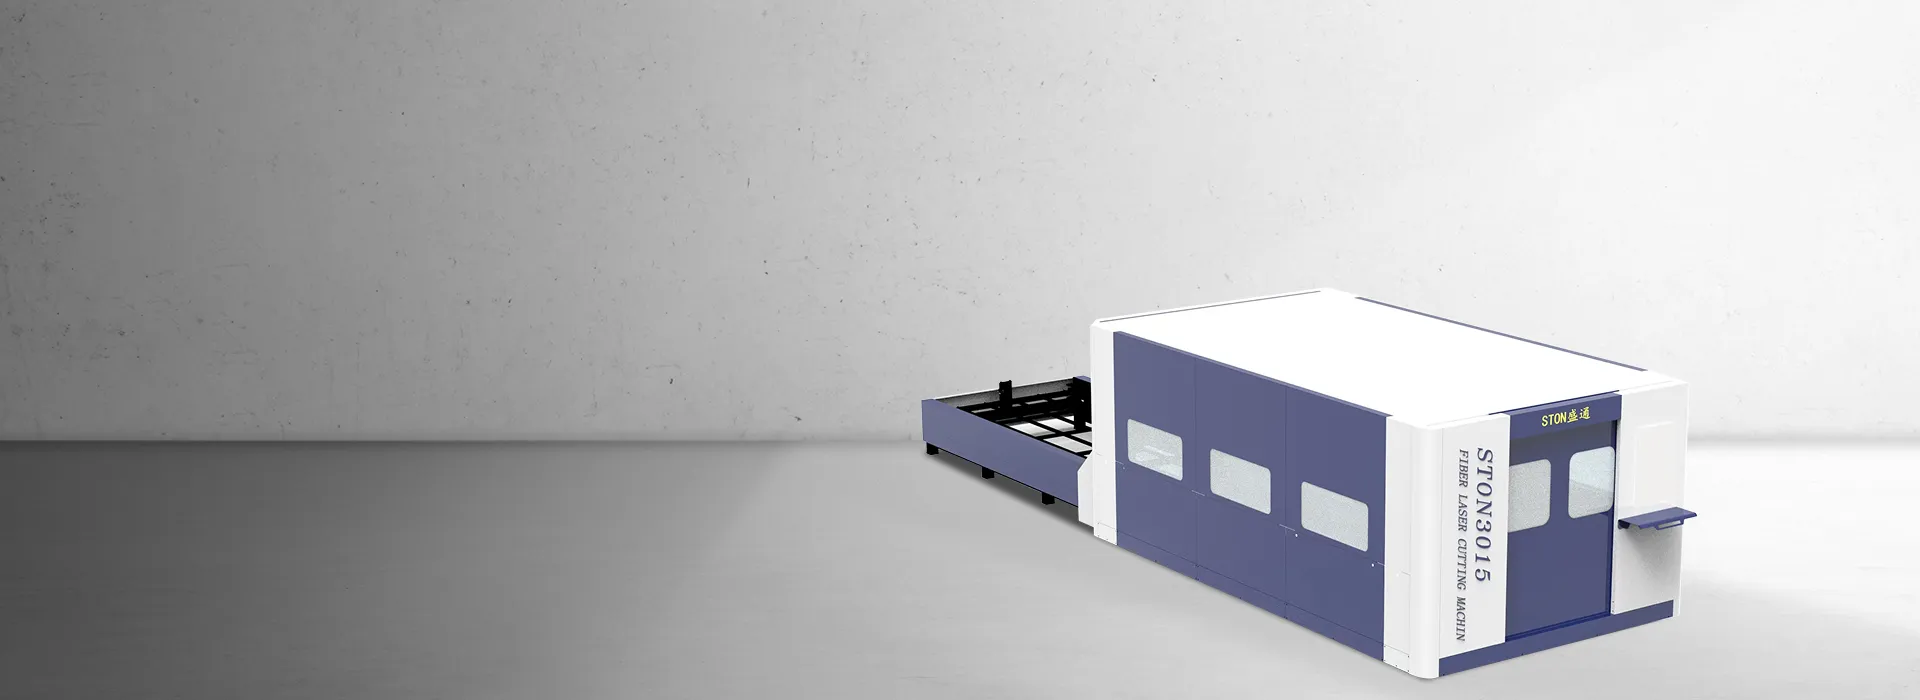
Lasersnijden. Vezellaser, 1 kW tot 6 kW, met een database voor snijparameters en real-time parameteraanpassing tijdens het snijden. Dit is uw uitslagstation voor kastdeuren, zijpanelen en achterpanelen met uitsparingen.
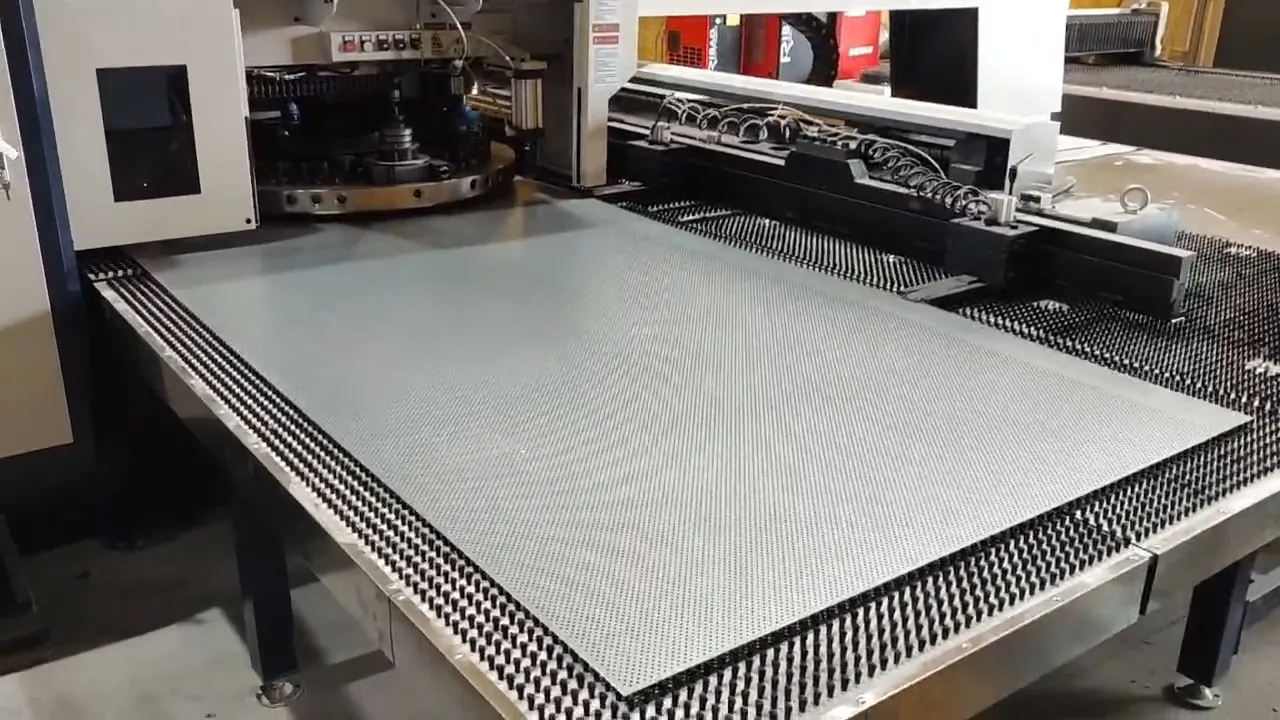
Revolverstansen. Het station dat zijn plaats verdient wanneer uw onderdelen luchtroosters, ribben, reliëf of een hoog aantal gaten hebben. Stansen, afkanten, vormen, luchtroosters aanbrengen en ribben persen op één revolverkop.
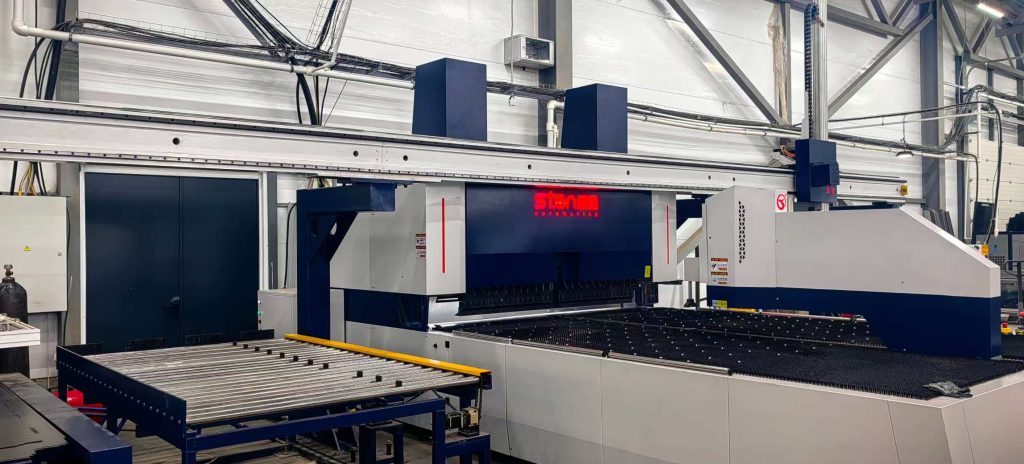
Buigen. Een CNC-paneelbuiger voltooit meerhoekige buigingen op een paneel in één opspanning, met hoekcompensatie en programmawissel tussen producten.
Stapelen en optioneel lassen. Een robotlascel met positioner, klemmen en naadvolging kan worden toegevoegd voor stomp-, hoek- en puntlassen van de kastbehuizing.
Voor een kastenfabriek die één dominante SKU-familie produceert, vormen stations 1, 2, 3 en 5 de minimaal haalbare lijn. Sla de revolverpons over en je verliest de louvres. Sla de vlakstraat over en je verliest de consistentie van de buigingen, wat verderop in het proces niet meer te herstellen is.
Neem een standaard laagspanningsverdeelkast. Acht plaatonderdelen per behuizing: twee zijpanelen (1.800 × 600), achterpaneel (1.800 × 800), deur (1.800 × 800), boven- en onderpaneel (elk 800 × 600), en een montageplaat (1.600 × 700).
De netto vrije oppervlakte bedraagt ongeveer 7,12 m² per kast. Bij een dichtheid van 11,775 kg/m² voor 1,5 mm dik staal komt dat neer op 84 kg afgewerkt materiaal per kast.
Door het nestelen vanuit een rol op een strook van 1.500 mm kun je de twee zijpanelen van 600 mm met twee stuks naast elkaar verwerken en de panelen van 800 mm met één stuk naast elkaar, waarbij de resterende ruimte wordt opgevuld met kleine onderdelen. Bij een benuttingsgraad van 88% bedraagt het brutoverbruik 8,09 m², ofwel 95 kg per kast. Eén rol van 10 ton levert dus ongeveer 105 kastlijken op.
Vergelijk dat eens met het uitsnijden van vellen uit vellen van 1.250 × 2.500, waarbij een gemengde kastnest realistisch gezien uitkomt op een benutting van ongeveer 78%. Het brutoverbruik stijgt tot 9,13 m² en 107,5 kg. Het verschil bedraagt 12,2 kg per kast, ongeveer 11%. Bij 25.000 kasten per jaar komt dat neer op 305 ton staal. Niemand binnen de SERP publiceert dit cijfer, en het is vaak groter dan de arbeidsbesparing.
| Functie | Station | STON-referentie | Afmetingen in uitgeklapte toestand (L × B) | Hoogte |
|---|---|---|---|---|
| 1 | Spoelwagen + afwikkelinrichting | Lijn-geïntegreerd, ≤10 T | Niet opgenomen in de producttabellen ⁽¹⁾ | — |
| 2 | Nivelleerapparaat | Op maat gemaakt qua dikte/nauwkeurigheid | Niet opgenomen in de producttabellen ⁽¹⁾ | — |
| 3 | Lasersnijden | STON-3015L (1–6 kW) | 4.500 × 2.600 mm (3015 standalone met één tafel) | — |
| 4 | Revolverponsmachine | Servomotor uit de SF-serie | 5.200 × 5.000 mm | 2.230 mm |
| 5 | CNC Paneelbuiger | Type persarm, C(2000) gietstuk | 5.580 × 2.700 mm | 3.100 mm |
| 6 | Lossen / Stapelen | Truss- of Bronte-robotarm | Niet opgenomen in de producttabellen ⁽¹⁾ | — |
De lengtes van de afwikkelaar, de vlakrol en de stapelaar worden bepaald op basis van het gewicht van de rol, de beoogde vlakheidsnauwkeurigheid en de afmetingen van de buffers, en worden aangegeven op de projectplattegrond in plaats van in de standaard producttabellen. Alleen al de drie gepubliceerde machineafmetingen zijn samen goed voor een totale lengte van ongeveer 15 m. Als we daar de koilverwerking, het vlakmaken, de buffers tussen de stations en het stapelen bij optellen, is 35 tot 45 m de totale lijnlengte die in de planning moet worden gereserveerd. Controleer dit aan de hand van de lay-outtekening voordat de funderingen worden gestort.
De werkhoogte over het spoelgedeelte bedraagt +800 mm; dit bepaalt de hoogte van uw bedieningsplatform en de buffertafel.
Een ontwerpbeslissing die vaak te laat wordt genomen: of de laser en de revolver in serie op één productielijn worden geplaatst, of in parallelle takken die vanuit een gemeenschappelijke buffer worden gevoed. Een serieopstelling is eenvoudiger te besturen en goedkoper. Parallelle opstelling is de beste keuze als je productmix bestaat uit twee categorieën: “veel gaten, eenvoudige omtrek” en “complexe omtrek, weinig gaten” — een verdeling die geldt voor de meeste fabrieken die zowel kasten als geventileerde deuren produceren.
Dit is het gedeelte dat u aan uw procesingenieur moet overhandigen.
Spoel- en materiaalverpakking (lijn voor afrollen – vlakmaken – lasersnijden)
| Parameter | Waarde |
|---|---|
| Grondstof | Koudgewalste plaat, gegalvaniseerde plaat, roestvrij staal |
| Plaatdikte | 0,5–2,0 mm (roestvrij staal ≤ 1,5 mm) |
| Plaat breedte | 1.000–1.500 mm ⁽²⁾ |
| Spoelgewicht | ≤10 T |
| Binnendiameter spoel | φ508–630 mm ⁽³⁾ |
| Buitendiameter spoel | φ1.000–1.600 mm |
| Nivelleernauwkeurigheid | ±1 mm/m² |
| Diagonale nauwkeurigheid | ≤1 mm/2.000 mm |
| Inrijgsnelheid | 5 m/min |
| Lijnsnelheid | 0–12 m/min, instelbaar |
| Loophoogte | +800 mm |
| Stroomvoorziening | 3-fasig wisselstroom 400 V ±5%, 50 Hz ±2% |
| Luchtdruk / Luchtstroom | 0,5–0,6 MPa / |
In de tabel met technische parameters van de STON-lijn staat 1.000–1.500 mm vermeld; in het productoverzicht van het bedrijf staat 200–1.500 mm. Beide cijfers zijn hier weergegeven. Neem contact op met de technische dienst van STON om het bereik van de rolbreedte voor uw specifieke configuratie te bevestigen voordat u de nesting definitief vastlegt. ⁽³⁾ In de tabel met technische parameters voor de productielijn staat φ508–630 mm vermeld; in het productoverzicht staat Ø470–630 mm. Controleer dit aan de hand van de specificaties voor de doorn van uw rolstaalleverancier.
| Model | Max. buigafmeting (mm) | Max. buighoogte (mm) | Max. dikte bij volledige buiging | Servo-assen | Buitenafmetingen (cm) |
|---|---|---|---|---|---|
| A (1000) Gelast | 1,000 × 1,000 | 170 / 300 / 400 | CR 1,5 / SS 1,0 | 15 | 425 × 160 × 255 |
| B (1400) Gietwerk | 1,400 × 1,250 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 450 × 206 × 290 |
| C (2000) Casting | 2,000 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 558 × 270 × 310 |
| D (2500) Gietwerk | 2,500 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 615 × 308 × 310 |
| D+ (2800) Gietwerk | 2,800 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 630 × 338 × 310 |
De modelbenamingen worden in de producttabellen weergegeven als A / A+ / B / B+ / C / D / D+ en op de officiële productpagina als A2 / B2 / C2 / D2 / F2. In het bedrijfsinformatiemateriaal wordt ook een maximale buiglengte van 4.100 mm vermeld, terwijl in de modeltabel 2.800 mm staat, en er wordt een nauwkeurigheid van ±0,01 mm opgegeven, terwijl in dezelfde tabel een maatnauwkeurigheid van ±0,1 mm/m staat vermeld. Beschouw de modeltabel als leidend en vraag op basis van uw offerte om een schriftelijke bevestiging van de serienaam, de maximale lengte en de nauwkeurigheid.
Voor het zijpaneel van 1.800 × 600 in dit voorbeeld dekt C (2000) de omhulling. Het gelaste frame heeft een CR-waarde van 1,5 mm bij volledige buiging, waardoor een kastpaneel van 1,5 mm precies tegen het plafond komt te zitten. Kies in plaats daarvan voor het gegoten frame. De extra marge kost geld op de offerte, maar levert op over een periode van vijf jaar een besparing op dankzij de stabiliteit van het gereedschap en de hoeken.
Revolverponsmachine, SF-serie met servoaandrijving
Maximale snelheid van de revolverkop 40 omw/min; bewerkingsnauwkeurigheid ±0,1 mm; maximale belasting 150 kg; gecombineerd stroomverbruik ongeveer 3–5 kW; perslucht 0,55 MPa; 380 V ±5%; buitenafmetingen 5.200 × 5.000/5.500/6.500 × 2.230 mm. De tafelstructuur bestaat uit een combinatie van geborsteld staal en stalen kogels die in alle richtingen kunnen rollen; dit detail is bepalend voor de mate van krassen op vooraf geverfde of geborstelde roestvrijstalen kastfronten.
De mechanische JT-serie heeft een revolversnelheid van 30 omw/min bij een totaal verbruik van ≤2 kW. Lager energieverbruik, minder flexibiliteit.
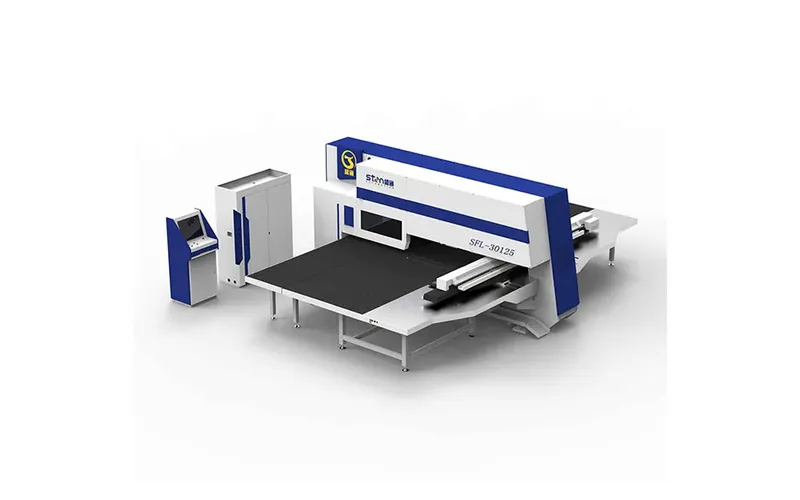
Als uw onderdelenmix daadwerkelijk zowel ponsen als contoursnijden op hetzelfde onderdeel in één opspanning vereist, dan is de SFL-combinatiemachine (pons-laser) hiervoor geschikt: 300/400 kN (30/40 T) ponskracht, gesloten frame van het “O”-type, X-as 2.500 mm in één positie en tot 5.000 mm met secundaire positionering, Y-as 1.250/1.500 mm, stapfrequentie 405 keer/minuut bij 5 mm, en een matrijsindeling van 16A, 11B, 3C, 2D inclusief 1B en 1C draaistations. STON stelt dat het ongeveer 40% minder ruimte inneemt dan een afzonderlijke ponspers plus lasersnijmachine, en dat het de tijd bespaart die nodig is voor het verplaatsen, opnieuw vastklemmen en opnieuw uitlijnen tussen beide machines.
De machine die de doorlooptijd van een kastlijn beperkt, is vrijwel nooit de ponsmachine. Het is ofwel de laser ofwel de buigmachine, en welke van de twee dat is, hangt af van de verhouding tussen het aantal gaten en het aantal buigingen in uw specifieke onderdelenreeks.
Hier is het model van de hierboven afgebeelde kast met acht delen. Elke aanname is aangegeven.
Laserstation. Snijtraject per kastset: totale omtrek van de uitgesneden onderdelen bedraagt ongeveer 30,2 m; interne elementen (uitsparingen voor DIN-rails, bevestigingsgaten, kabeldoorvoeren, ventilatie) voegen daar ongeveer 12 m aan toe; gedeelde randen bij het nesten van spiraalvormige onderdelen leveren een besparing op van ongeveer 4 m. Netto ≈ 38 m.
Aanname: de effectieve snijsnelheid voor 1,5 mm koudgewalst staal bij 3 kW ligt onder normale omstandigheden tussen 12 en 20 m/min. Bij een geplande snelheid van 15 m/min duurt het snijden 2,53 min. Tel hier 25% bij op voor doorboren, snelle verplaatsing en indexering: ≈ 3,2 min per kastset. Controleer dit aan de hand van de bij de machine geleverde database met snijparameters, niet aan de hand van dit artikel.
Torenstation. Ongeveer 180 aanslagen per kast voor het bevestigen van gaten, lamellen en uitsparingen.
Aanname: 200–300 effectieve slagen/min, inclusief asbewegingen. Dat komt neer op 36–54 s ponsen, plus het verwerken van de platen. ≈ 1,2 min per kastset. Dit station heeft in dit voorbeeld nog reservecapaciteit. Het wordt het knelpunt zodra je een ventilatiedeur met lamellen toevoegt: 800 lamellen zorgen ervoor dat hetzelfde station meer dan 4 minuten nodig heeft.
Buigstation. Ongeveer 36 buigcycli per kastset (vier randen met teruglopende flenzen aan beide zijkanten, de achterwand en de deur; enkele flenzen aan de boven- en onderkant en op de montageplaat).
Aanname: 2,5–3,5 s per buigcyclus, inclusief herpositionering van de assen, en 8–12 s per onderdeel voor het laden en lossen met behulp van een truss of robot. Dat komt neer op 90–126 s buigen plus 64–96 s handling. ≈ 2,6–3,7 min per kastset. De tabellen van STON vermelden 15 servo-assen en het bereik van 0–180°, maar geen cijfer per buigcyclus; vraag een gesimuleerde cyclustijd aan op basis van uw eigen DXF-bestanden voordat u een doorvoercijfer vastlegt.
| Station | Cyclus per kastset | Gebruik bij lijnsnelheid |
|---|---|---|
| Ontrollen + Waterpas zetten | Afhankelijk van de lijnsnelheid van 0–12 m/min; ~5,4 m rol per kast | Geen beperking |
| Lasersnijden (3 kW) | 3,2 min | Knelpunt |
| Torenponsen (SF) | 1,2 min | 34% |
| Paneelbuigen (C2000) | 2,6–3,7 min | 81–100% |
| Stapelen | Opgenomen door de buffer | Geen beperking |
Lijningang. Bij een doorlooptijd van 3,2–3,5 min. bedraagt de theoretische productie 17–18 kastensets per uur. Bij een beschikbaarheid van 85% – het realistische planningscijfer als je rekening houdt met het wisselen van spoelen, programmawijzigingen, onderhoud aan spuitmonden en lenzen en het wisselen van gereedschap – bedraagt de output 14–15 sets per uur, ofwel 115–120 kastbehuizingen per dienst van 8 uur.
Eén ploeg, 250 werkdagen: ongeveer 28.750 lichamen per jaar. Twee ploegen: 57.500.
Een opmerking over het verschil met wat de markt publiceert. In tegenstelling tot de Europese categorie van lijnbouwers, die doorgaans één enkel kerngetal vermeldt, zoals seconden per onderdeel of producten per minuut, is het bovenstaande cijfer bewust berekend op basis van stationcycli vermenigvuldigd met een beschikbaarheidsfactor. Een hoofdcijfer van zes seconden beschrijft één station dat onder ideale omstandigheden één onderdeel verwerkt. Het is geen lijnsnelheid, en als u dit aan uw raad van bestuur presenteert als een capaciteitsplan, zal dit u aan geloofwaardigheid kosten wanneer de lijn in gebruik wordt genomen.
Een productielijn is geen machine. Volgens de Machinerichtlijn 2006/42/EG wordt gekoppelde machinerie die als functionele eenheid op de EU-markt wordt gebracht, behandeld als een samenstel van machines. Dit betekent dat de geïnstalleerde lijn een eigen risicobeoordeling, technisch dossier en conformiteitsverklaring vereist — niet louter een map met CE-certificaten voor afzonderlijke stations. Verordening (EU) 2023/1230 regelt nu nieuwe marktintroducties.
Vraag specifiek naar:
STON‘De machines zijn voorzien van ISO- en CE-certificering en zijn uitgerust met veiligheidsvoorzieningen, waaronder laserbeschermingssystemen met realtime gebiedsbewaking en onmiddellijke stopfunctie, bescherming tegen overbelasting op de mechanische revolver en een volledig gesloten achterbescherming op de flexibele randbuigmachines. De certificering van de afzonderlijke machine vormt het uitgangspunt. Uw fabrieksinspecteur zal om het assemblagedossier vragen.
V: Welke doorvoercapaciteit moet ik mijn klanten eigenlijk beloven na de installatie van een kastlijn?
A: Neem de cyclusduur van het knelpuntstation, vermenigvuldig deze met een beschikbaarheidsfactor van 0,85 en pas vervolgens een extra factor van 0,9 toe voor de eerste zes maanden, terwijl je programmeurs de parameterbibliotheek opbouwen. Voor het voorbeeld van de 1,5 mm-verdeelkast betekent dit dat u in het eerste jaar 100–105 behuizingen per ploeg moet beloven, terwijl de theoretische opbrengst 17–18 per uur bedraagt.
V: Kan één productielijn zowel 0,8 mm gegalvaniseerd staal als 2,0 mm koudgewalst staal verwerken?
A: Binnen het gepubliceerde bereik van 0,5–2,0 mm wel, maar niet zonder gevolgen. De instellingen van de egalisatierol, de snijparameters en de buigcompensatie veranderen allemaal, dus behandel elke dikte als een afzonderlijke instelling met een eigen omsteltijd. Bij 2,0 mm koudgewalst op de paneelbuigmachine heb je het gegoten frame nodig; het gelaste frame is geschikt voor CR 1,5 mm bij volledige buiging. Roestvrij staal is beperkt tot 1,5 mm op de spoellijn en SS 1,2 mm bij volledige buiging op de gegoten paneelbuigmachine.
V: Hoeveel vloeroppervlak moet ik reserveren?
A: De drie gepubliceerde afmetingen van de machines in een standaard kastconfiguratie bedragen in totaal ongeveer 15 m in de lengte. Reserveer 35–45 m lijnlengte en 6–8 m breedte voor het verwerken van spoelen, het waterpas zetten, buffers tussen stations, stapelen en toegang voor onderhoud. De indelingstekening is bepalend; beschouw dit als de ruimte die u bij uw verhuurder aanvraagt, niet als de ruimte waarvoor u gaat bouwen.
V: Wat kost een productielijn voor kasten?
A: Dit wordt op basis van een offerte bepaald. De installatiekosten variëren afhankelijk van het laservermogen (1–6 kW), de spoelbreedte, het model van de paneelbuigmachine en het frametype, de reeks van de revolverkop en de mate waarin het laden en lossen geautomatiseerd is. In plaats van een prijsindicatie van een willekeurige website te accepteren, kunt u beter de berekening voor het terugverdienen van de investeringskosten uit dit artikel gebruiken: elke US$100.000 aan installatiekosten levert ongeveer US$0,57 per kast op bij een productie van 25.000 stuks per jaar gedurende zeven jaar. Zo zet u een offerte om in een bedrag per onderdeel dat u kunt verdedigen.
V: Is een gecombineerde pons-lasermachine een alternatief voor afzonderlijke werkstations?
A: Het is een alternatief wanneer uw onderdelen zowel gestanst als contourgesneden moeten worden in één opspanning en uw productievolume de aanschaf van twee machines niet rechtvaardigt. De SFL van STON neemt ongeveer 40% minder vloeroppervlak in beslag dan een afzonderlijke ponsmachine plus lasersnijmachine, waarbij de tijd voor het verplaatsen en opnieuw uitlijnen tussen beide machines komt te vervallen. Bij grote productievolumes voor elk van beide bewerkingen afzonderlijk is het geen alternatief, omdat beide functies één portaal en één opspancyclus delen.
V: Hoe lang duurt het vanaf het sluiten van het contract tot aan de productie?
A: Vraag erom in vier afzonderlijke cijfers in plaats van één: productie, verzending, installatie en inbedrijfstelling, en het opvoeren naar het nominale vermogen. Het vierde cijfer is het cijfer dat vaak over het hoofd wordt gezien en dat bepaalt wanneer je bestellingen kunt aannemen op basis van de nieuwe capaciteit.
V: Wat gebeurt er met mijn huidige kantpersen?
A: Houd er minstens één. Frames, basisprofielen, zware beugels en alles wat buiten het bereik van de 2,0 mm-spiraal valt, hoort nog steeds thuis op een kantpers, en een machine in het bereik van 100 T/3200 mm tot 320 T/4100 mm dekt de rest af. Bedrijven die al hun kantpersen op de eerste dag verkopen, kopen er doorgaans binnen achttien maanden weer een terug.



Of u nu een bestaande lijn upgradet of een nieuw project start, STON past een CNC oplossing aan voor uw productie.


