Мы отвечаем за строительство----- мы отвечаем за производство----- мы отвечаем за обучение

Линия по производству шкафов объединяет размотку, правку, лазерную резку или револьверную пробивку, гибку панелей и укладку в единый управляемый материальный поток. Для распределительного шкафа из холоднокатаного проката толщиной 1,5 мм рассчитывайте примерно на 3,5 минуты машинного времени линии на корпус шкафа, три-четыре оператора в смену вместо девяти-десяти и 35–45 метров длины участка с учётом буферных зон.
Большинству заводов по выпуску шкафов не нужны все шесть. Порядок важнее их количества.
Размотка. Разматыватель разматывает рулон полосы и обеспечивает синхронный материальный баланс с правильной машиной. STON’s: корпус и основание разматывателя представляют собой сварные конструкции, прошедшие обработку термическим старением. Ёмкость по рулону — ≤10 т.
Правка (выравнивание). Правильные ролики из 40Cr, рабочие ролики на самоустанавливающихся или игольчатых подшипниках. Заявленная точность правки — ±1 мм/м², точность по диагонали — ≤1 мм/2000 мм. Именно эта станция вообще делает подачу из рулона возможной: невыправленная заготовка не удержит угол гиба на панелегибочном станке.
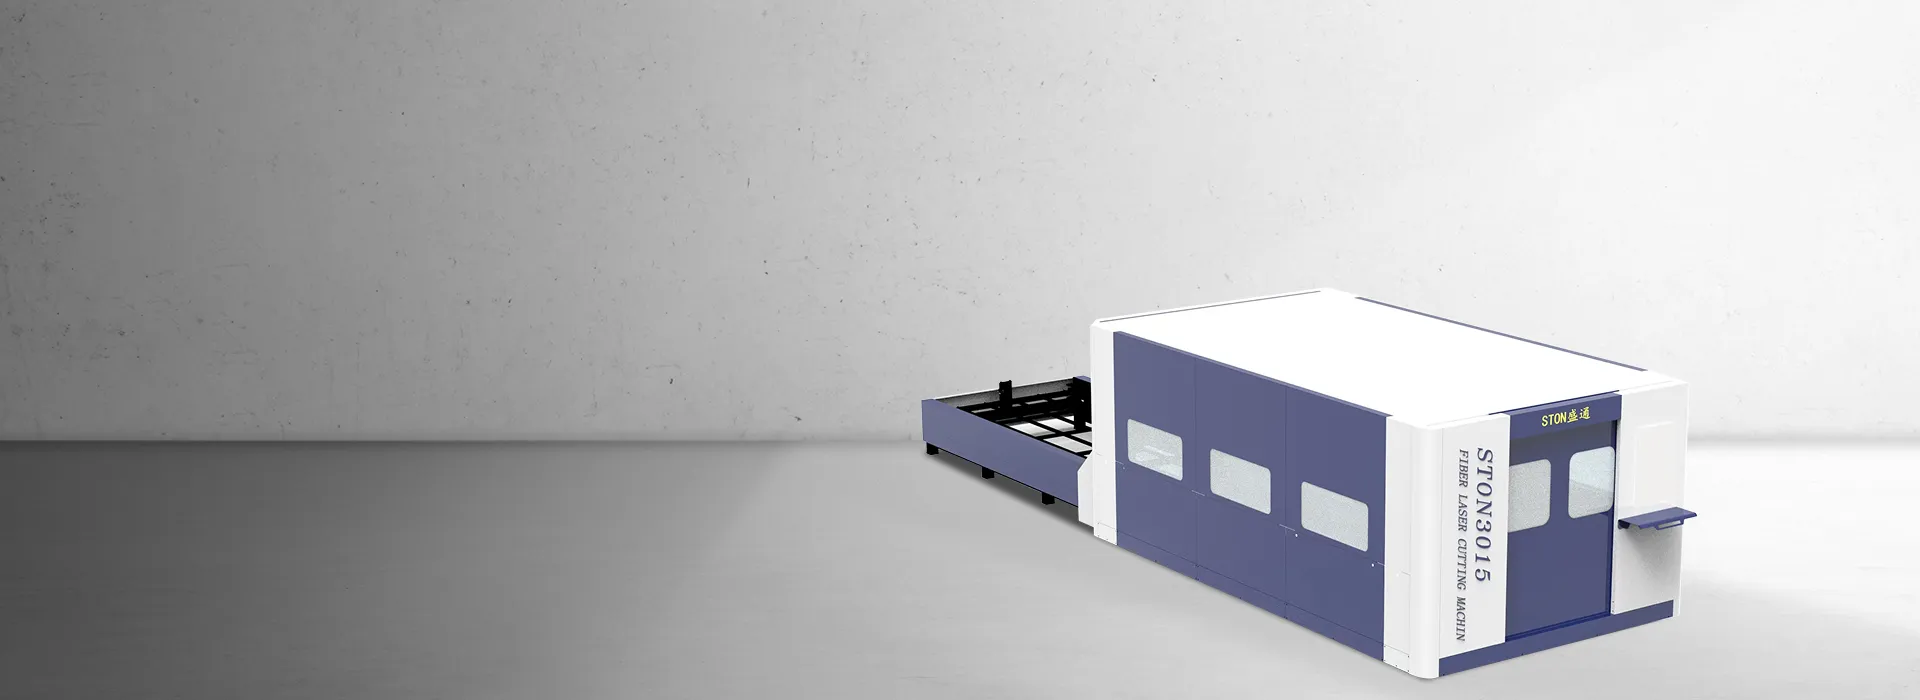
Лазерная резка. Волоконный лазер мощностью от 1 до 6 кВт с базой параметров резки и корректировкой параметров в реальном времени непосредственно в процессе резки. Это ваш участок заготовки для дверей шкафов, боковых и задних панелей с вырезами.
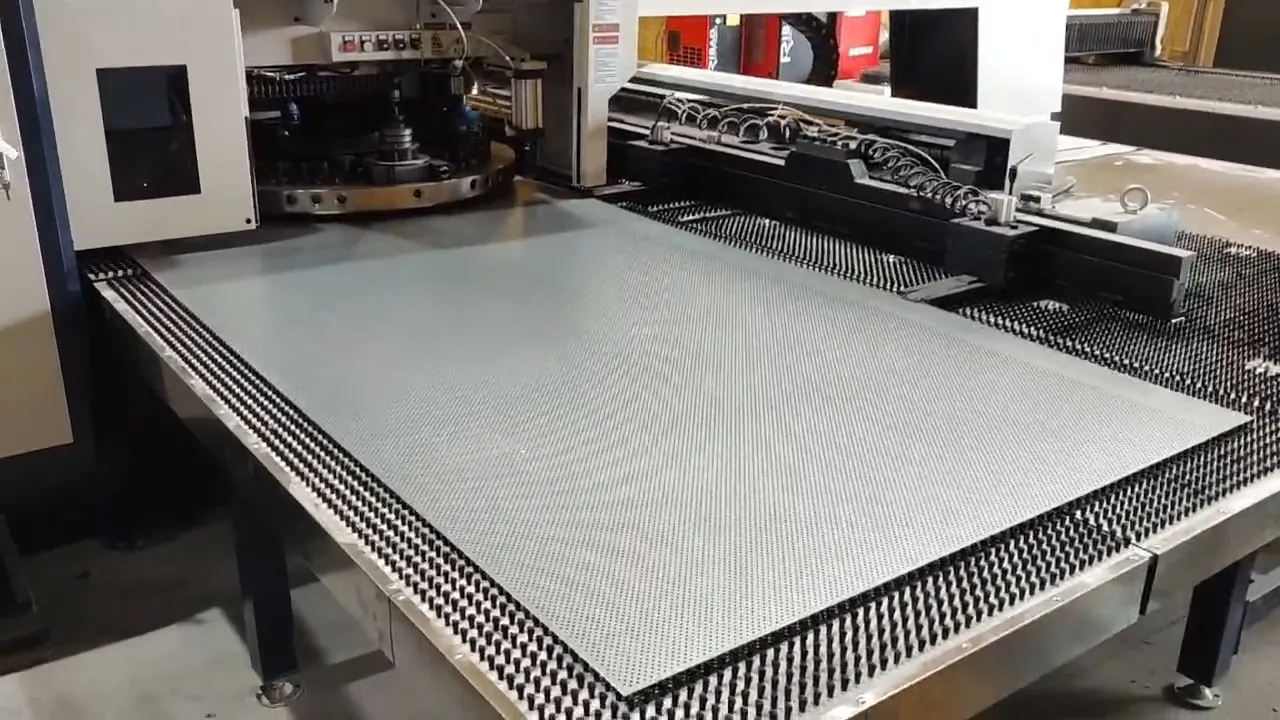
Револьверная штамповка. Участок, который оправдывает себя, когда на деталях есть жалюзийные отверстия, рёбра жёсткости, тиснение или большое количество отверстий. Штамповка, обрезка, формовка, пробивка жалюзи и выдавливание рёбер на одной револьверной головке.
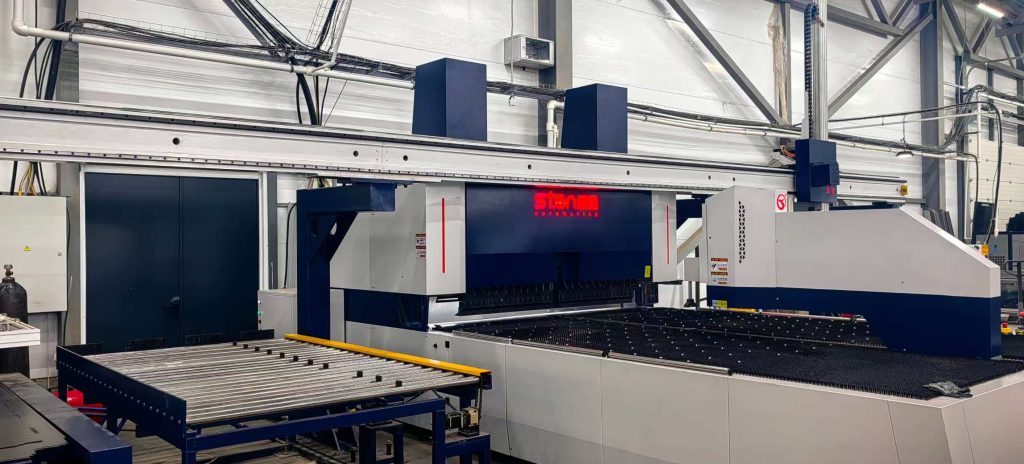
Гибка. Листогибочный центр с ЧПУ выполняет многоугловую гибку панели за один зажим, с компенсацией угла и переключением программ при смене изделий.
Штабелирование и, при необходимости, сварка. Возможно подключение роботизированной сварочной ячейки с позиционером, оснасткой и системой слежения за швом для стыковой, угловой и точечной сварки корпуса шкафа.
Для производства шкафов, выпускающего одно доминирующее семейство SKU, минимально работоспособную линию образуют участки 1, 2, 3 и 5. Откажетесь от револьверного пресса — потеряете вентиляционные жалюзи. Откажетесь от правильной машины — потеряете стабильность гибки, а это та потеря, которую уже не компенсировать на последующих операциях.
Возьмём стандартный низковольтный распределительный шкаф. Восемь листовых деталей на корпус: две боковые панели (1 800 × 600), задняя панель (1 800 × 800), дверь (1 800 × 800), верхняя и нижняя панели (по 800 × 600) и монтажная плата (1 600 × 700).
Чистая площадь заготовок составляет около 7,12 м² на один шкаф. При 11,775 кг/м² для стали толщиной 1,5 мм это 84 кг готового материала на корпус.
Раскрой из рулона на полосе шириной 1 500 мм позволяет размещать две боковые панели шириной 600 мм в два ряда, а панели шириной 800 мм — по одной, компенсируя остаток мелкими деталями. При коэффициенте использования 88% общий расход составляет 8,09 м², или 95 кг на шкаф. Таким образом, из одной 10-тонной рулонной заготовки можно получить примерно 105 корпусов шкафов.
Сравним это с раскроем листов размером 1 250 × 2 500 мм, где смешанная раскладка деталей шкафа в реальных условиях обеспечивает коэффициент использования около 78%. Общий расход увеличивается до 9,13 м² и 107,5 кг. Разница составляет 12,2 кг на шкаф, то есть около 11%. При 25 000 шкафов в год это 305 тонн стали. Никто в SERP не публикует это число, и оно часто превышает экономию на оплате труда.
| Позиция | Станция | Справочный номер STON | Опубликованные габариты (Д × Ш) | Высота |
|---|---|---|---|---|
| 1 | Тележка для рулона + разматыватель | Интегрированное по линии, ≤10 Тл | Не публикуется в таблицах продукции ⁽¹⁾ | — |
| 2 | Правильная машина | Настраивается по толщине/точности | Не публикуется в таблицах продукции ⁽¹⁾ | — |
| 3 | Установка лазерной резки | STON-3015L (1–6 кВт) | 4500 × 2600 мм (отдельный однокоординатный стол 3015) | — |
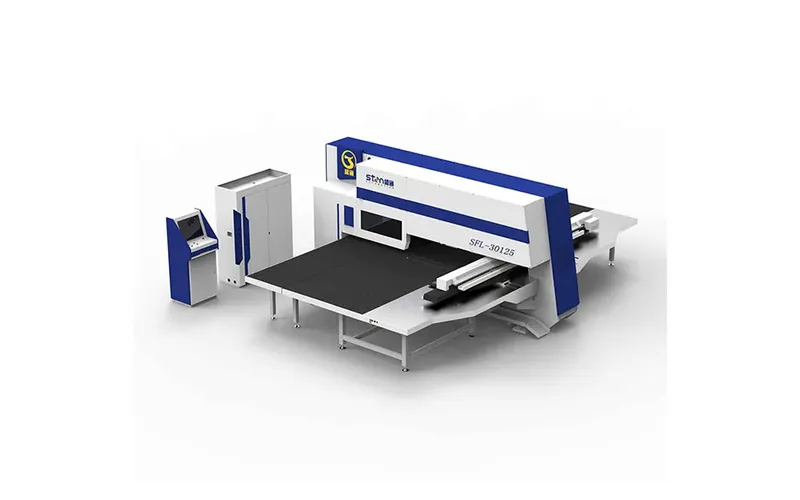
| 4 | Револьверный штамповочный пресс | Сервопривод серии SF | 5200 × 5000 мм | 2230 мм |
| 5 | Панелегибочный станок с ЧПУ | Тип с прижимным рычагом, литьё C(2000) | 5 580 × 2 700 мм | 3 100 мм |
| 6 | Разгрузка / укладка | Роботизированная рука Truss или Bronte | Не публикуется в таблицах продукции ⁽¹⁾ | — |
Длины разматывателя, правильной машины и укладчика определяются массой рулона, требуемой точностью правки и размером буферной зоны и указываются в компоновочном чертеже проекта, а не в стандартных таблицах продукции. Общая длина только трех опубликованных габаритов оборудования составляет примерно 15 м. С учетом подачи рулона, правки, межстанционных буферов и укладки при планировании следует предусмотреть общую длину линии 35–45 м. Перед заливкой фундамента сверьтесь с компоновочным чертежом.
Рабочая высота по всей секции подачи рулона составляет +800 мм, что определяет высоту рабочей платформы оператора и буферного стола.
Одно решение по компоновке, которое часто принимают слишком поздно: должны ли лазер и револьверная головка работать последовательно в одном потоке или параллельно, по отдельным ветвям, питаемым от общего буфера. Последовательная схема проще в управлении и дешевле. Параллельная схема нужна, если номенклатура деталей делится на “много отверстий, простой контур” и “сложный контур, мало отверстий” — именно так устроена номенклатура большинства производств шкафов, выпускающих как корпуса, так и перфорированные двери.
Этот раздел следует передать вашему инженеру-технологу.
Рабочая зона рулона и материала (линия размотки, правки и лазерной резки)
| Параметр | Значение |
|---|---|
| Сырье | Холоднокатаный лист, оцинкованный лист, нержавеющая сталь |
| Толщина листа | 0,5–2,0 мм (нержавеющая сталь ≤1,5 мм) |
| Ширина пластины | 1 000–1 500 мм ⁽²⁾ |
| Вес катушки | ≤10 т |
| Внутренний диаметр катушки | φ508–630 мм ⁽³⁾ |
| Внешний диаметр катушки | φ1 000–1 600 мм |
| Точность нивелирования | ±1 мм/м² |
| Точность диагонали | ≤1 мм/2 000 мм |
| Скорость нарезания резьбы | 5 м/мин |
| Скорость линии | 0–12 м/мин, регулируемая |
| Высота работы | +800 мм |
| Источник питания | 3φ переменного тока, 400 В ±5%, 50 Гц ±2% |
| Давление / расход воздуха | 0,5–0,6 МПа / |
В таблице технических параметров линии STON указано значение 1 000–1 500 мм; в обзоре продукции компании указано значение 200–1 500 мм. Здесь приведены оба значения. Перед окончательным проектированием раскроя уточните у инженеров STON диапазон ширины рулона для вашей конкретной конфигурации. ⁽³⁾ В таблице параметров линии указан диапазон φ508–630 мм; в обзоре продукции указан диапазон Ø470–630 мм. Сверьте эти данные со спецификацией оправки поставщика рулона.
| Модель | Макс. размер гибки (мм) | Макс. высота гибки (мм) | Макс. толщина при полной гибке | Сервоприводы | Внешние размеры (см) |
|---|---|---|---|---|---|
| A (1000) Сварной | 1,000 × 1,000 | 170 / 300 / 400 | CR 1.5 / SS 1.0 | 15 | 425 × 160 × 255 |
| B (1400) Литой | 1,400 × 1,250 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 450 × 206 × 290 |
| C (2000) Литьё | 2,000 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 558 × 270 × 310 |
| D (2500) Литьё | 2,500 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 615 × 308 × 310 |
| D+ (2800) Литьё | 2,800 × 1,500 | 170 / 300 / 400 | CR 2.0 / SS 1.2 | 15 | 630 × 338 × 310 |
Обозначения моделей указаны как A / A+ / B / B+ / C / D / D+ в таблицах продукции и как A2 / B2 / C2 / D2 / F2 на официальной странице продукта. В обзорных материалах компании фигурирует максимальная длина гибки 4100 мм, тогда как в таблице моделей указано 2800 мм, а заявленная точность ±0,01 мм противоречит указанной в этой же таблице точности размеров ±0,1 мм/м. Следует считать таблицу моделей приоритетной и запросить письменное подтверждение наименования серии, максимальной длины и основания для показателя точности в вашем коммерческом предложении.
Для боковой панели 1800 × 600 в этом примере C (2000) покрывает габарит. Сварная рама рассчитана на CR 1.5 мм при полном изгибе, что ставит панель шкафа 1,5 мм точно на предельное значение. Указывайте литую раму вместо неё. Эта разница в цене отражается в смете, но окупается за пять лет за счёт стабильности инструмента и угла.
Координатно-пробивной пресс, серия SF с сервоприводом
Максимальная скорость поворота турели 40 об/мин; точность обработки ±0,1 мм; максимальная нагрузка 150 кг; суммарное энергопотребление приблизительно 3–5 кВт; воздух 0,55 МПа; 380 В ±5%; внешние габариты 5200 × 5000/5500/6500 × 2230 мм. Конструкция стола — комбинация щёточного и разнонаправленного стального шарового покрытия, что является той деталью, которая определяет уровень царапин на окрашенных или матированных нержавеющих панелях шкафа.
Механическая серия JT работает со скоростью револьверной головки 30 об/мин при суммарном потреблении ≤2 кВт. Меньше энергии, меньше гибкости.
Если номенклатура ваших деталей действительно требует и вырубки, и контурной резки одной и той же детали за один зажим, комбинированный станок SFL “пробивка-лазер” справляется с этой задачей: усилие пробивки 300/400 кН (30/40 Т), закрытая рама типа «O», ось X — 2500 мм за одну позицию и до 5000 мм с повторным позиционированием, ось Y — 1250/1500 мм, шаг перемещения 405 раз/мин при шаге 5 мм, а также раскладка штампов 16A, 11B, 3C, 2D, включая поворотные позиции 1B и 1C. По данным STON, он занимает примерно на 40% меньше места, чем отдельные пресс для пробивки и лазерный резак, а также устраняет время на перемещение, повторный зажим и повторное выравнивание деталей между операциями.
Станция, ограничивающая производительность линии по производству корпусов шкафов, почти никогда не пресс для пробивки. Это либо лазер, либо гибочный станок, и то, какой именно, зависит от соотношения количества отверстий и количества гибов в конкретном семействе деталей.
Вот модель для корпуса шкафа из восьми деталей, рассмотренного выше. Каждое допущение отмечено.
Лазерный участок. Траектория резки на один комплект шкафа: общий периметр заготовок составляет примерно 30,2 м; внутренние элементы (вырезы под DIN-рейку, крепёжные отверстия, кабельные вводы, вентиляция) добавляют около 12 м; общие кромки при раскрое рулона позволяют сэкономить около 4 м. Итого ≈ 38 м.
Допущение: эффективная скорость резки холоднокатаной стали толщиной 1,5 мм при мощности 3 кВт при нормальных параметрах находится в диапазоне 12–20 м/мин. Для планирования используем 15 м/мин: 2,53 мин резки. Добавьте 25% на пробивку, ускоренные перемещения и индексирование: ≈ 3,2 мин на комплект шкафа. Проверьте расчёт по базе параметров резки, поставляемой вместе со станком, а не по этой статье.
Турельный участок. Примерно 180 ударов на один комплект шкафа для крепёжных отверстий, жалюзи и вырезов.
Допущение: 200–300 эффективных ударов в минуту с учётом перемещений по осям. Это даёт 36–54 с пробивки плюс обработку листа. ≈ 1,2 мин на комплект шкафа. В этом примере у данного участка есть резерв производительности. Он становится узким местом сразу после добавления вентилируемой двери с жалюзи: 800 жалюзи увеличивают время работы того же участка до более чем 4 минут.
Гибочный участок. Примерно 36 циклов гибки на один комплект шкафа (по четыре гибки с возвратными отбортовками на каждой из двух боковых стенок, задней стенке и двери; одиночные отбортовки на верхней и нижней панелях и монтажной плате).
Допущение: 2,5–3,5 с на цикл гибки, включая перемещение осей в исходное положение, и 8–12 с на деталь для загрузки и выгрузки с использованием ферменного манипулятора или робота. Это составляет 90–126 с гибки плюс 64–96 с на обработку. ≈ 2,6–3,7 мин на комплект шкафа. В таблицах STON указаны 15 сервоприводных осей и диапазон 0–180°, но не указано время отдельного цикла гибки; прежде чем принимать показатель производительности, запросите моделирование времени цикла на основе собственных DXF-файлов.
| Станция | Цикл на комплект шкафа | Загрузка при линейной производительности |
|---|---|---|
| Размотка и правка | Определяется скоростью линии 0–12 м/мин; ~5,4 м рулонного материала на шкаф | Не является ограничивающим фактором |
| Лазерная резка (3 кВт) | 3,2 мин | Узкое место |
| Координатно-револьверная штамповка (SF) | 1,2 мин | 34% |
| Гибка панелей (C2000) | 2,6–3,7 мин | 81–100% |
| Штабелирование | Поглощается буфером | Не является ограничивающим фактором |
Выходная линия. Узкое место 3,2–3,5 мин дает теоретические 17–18 комплектов шкафов в час. При доступности 85%, что представляет собой реалистичный плановый показатель с учетом смены бобин, изменения программ, обслуживания форсунок и линз и смены инструмента, производительность составляет 14–15 комплектов в час, или 115–120 корпусов шкафов за 8-часовую смену.
Одна смена, 250 рабочих дней: приблизительно 28 750 корпусов в год. Две смены: 57 500.
Примечание о том, чем это отличается от данных, публикуемых на рынке. По сравнению с европейской категорией производителей линий, которые обычно указывают одну итоговую цифру, например секунды на деталь или изделий в минуту, приведенное выше число намеренно рассчитано на основе циклов станций, умноженных на коэффициент доступности. Итоговый показатель в шесть секунд описывает работу одной станции с одной деталью в идеальных условиях. Это не производительность линии, и если вы представите эту цифру своему руководству как план по производственной мощности, это подорвет доверие к вам, когда линия будет введена в эксплуатацию.
Производственная линия — это не машина. Согласно Директиве по машиностроению 2006/42/EC связанное оборудование, размещаемое на рынке ЕС как функциональная единица, рассматривается как комплекс машин, а значит, линия в смонтированном виде требует собственной оценки рисков, технического файла и Декларации о соответствии, а не просто папки с CE-сертификатами на отдельные станции. Новые размещения на рынке теперь регулируются Регламентом (ЕС) 2023/1230.
Обязательно запросите следующее:
STON‘Машины __AITC_0__ имеют сертификацию ISO и CE, а также средства безопасности, включая лазерные защитные устройства с мониторингом зоны в реальном времени и мгновенной остановкой, защиту от превышения тоннажа на механической турели и полностью закрытые задние ограждения на гибочных машинах с гибкой кромкой. Сертификация отдельной машины — это только отправная точка. Именно файл сборки запросит инспектор вашего завода.
В: Какую производительность мне действительно стоит обещать клиентам после установки линии по производству шкафов?
О: Возьмите время цикла узкого места и умножьте на коэффициент готовности 0,85, а затем в течение первых шести месяцев, пока ваши программисты создают библиотеку параметров, примените дополнительный коэффициент 0,9. Для примера распределительного шкафа толщиной 1,5 мм это означает обещание 100–105 корпусов за смену в первый год против теоретических 17–18 в час.
В: Может ли одна линия обрабатывать как гальванизированную сталь 0,8 мм, так и холоднокатаную сталь 2,0 мм?
О: В пределах заявленного диапазона 0,5–2,0 мм — да, но не без последствий. Настройки правильных роликов, параметры резки и компенсация изгиба меняются, поэтому каждую толщину нужно рассматривать как отдельную настройку со своим временем переналадки. При работе с холоднокатаной сталью 2,0 мм на панелегибочном станке требуется литая рама; сварная рама рассчитана на CR 1,5 мм при полном изгибе. Нержавеющая сталь ограничена 1,5 мм на линии подачи рулона и SS 1,2 мм при полном изгибе на литом панелегибочном станке.
В: Сколько производственной площади мне нужно зарезервировать?
О: Суммарные заявленные габариты трёх станков в типовой конфигурации для шкафов составляют примерно 15 м в длину. Зарезервируйте 35–45 м длины линии и 6–8 м ширины для работы с рулоном, правки, межстанционных буферов, укладки в стопы и доступа для обслуживания. Определяющим документом является чертёж планировки — считайте эти цифры площадью, которую вы запрашиваете у арендодателя, а не площадью, под которую вы строите линию.
В: Сколько стоит производственная линия для шкафов?
О: Цена определяется по запросу. Стоимость установки зависит от мощности лазера (1–6 кВт), ширины рулона, модели панелегибочного станка и типа рамы, серии координатно-пробивного станка, а также от степени автоматизации загрузки и разгрузки. Вместо того чтобы принимать диапазон цен с любого сайта, используйте расчёт возврата капитальных затрат из этой статьи: каждые US$100 000 стоимости установки добавляют около US$0,57 к цене одного шкафа при производстве 25 000 корпусов в год в течение семи лет. Это превращает коммерческое предложение в цифру за единицу продукции, которую можно обосновать.
В: Является ли комбинированный станок «координатно-пробивной пресс + лазер» заменой отдельных постов?
О: Он служит заменой, когда вашим деталям требуется и вырубка, и контурная резка за один зажим, а объём производства не оправдывает покупку двух станков. По данным STON, SFL занимает примерно на 40% меньше площади, чем отдельный координатно-пробивной пресс плюс лазерный резак, при этом устраняется время на перемещение и повторное выравнивание деталей между операциями. Он не является заменой при высоком объёме по какой-либо одной из операций отдельно, поскольку обе функции используют одну портальную систему и один цикл зажима.
В: Сколько времени проходит от подписания контракта до начала производства?
О: Запрашивайте эту информацию в виде четырёх отдельных цифр, а не одной: изготовление, доставка, монтаж и пусконаладка, а также выход на номинальную производительность. Четвёртую цифру чаще всего упускают из виду, хотя именно она определяет, когда вы сможете принимать заказы под новую мощность.
В: Что будет с моими существующими листогибочными прессами?
О: Оставьте хотя бы один. Рамы, базовые швеллеры, тяжёлые кронштейны и всё, что выходит за пределы рулонного диапазона 2,0 мм, всё равно относится к листогибочному прессу, и станок в диапазоне от 100 т/3200 мм до 320 т/4100 мм покрывает остальное. Заводы, которые распродают все свои прессы в первый же день, как правило, покупают один обратно в течение восемнадцати месяцев.



Если вы модернизируете существующую линию или начинаете новый проект, STON разработает решение с ЧПУ для вашего производства.


