Мы отвечаем за строительство----- мы отвечаем за производство----- мы отвечаем за обучение

Координатно-пробивной пресс с ЧПУ формирует отверстия, жалюзи и вырезы, продавливая пробойник через листовой металл на фиксированной позиции, а затем поворачивая инструментальную револьверную головку к следующей форме. Ниже приведены количество позиций, тоннаж и показатели точности, которые фактически отличают механическую модель от сервомодели.
Револьверная головка — это часть, которая дает станку его название: вращающийся диск, загруженный десятками комплектов пробойников и матриц, индексируемый в позицию системой управления перед каждым ударом. Затем ползун — с приводом от механического маховика или сервоэлектрический — продавливает пробойник через лист. Между ударами сам лист перемещается по направляющим X/Y, так что один и тот же инструмент может наносить удары в нескольких местах без смены инструмента.
Это отличается от листогибочного пресса, который гнет отформованную заготовку, и от лазера, который режет по непрерывной траектории. Координатно-пробивной пресс с револьверной головкой создан для повторяющихся дискретных элементов — круглых отверстий, жалюзи, пазов, рифленых ребер — на плоском или слегка отформованном листе. Когда деталь в основном состоит из отверстий и стандартных форм, пробивной пресс производит их за удар, а не за миллиметр траектории реза, и именно здесь проявляется его преимущество по стоимости детали перед лазером.
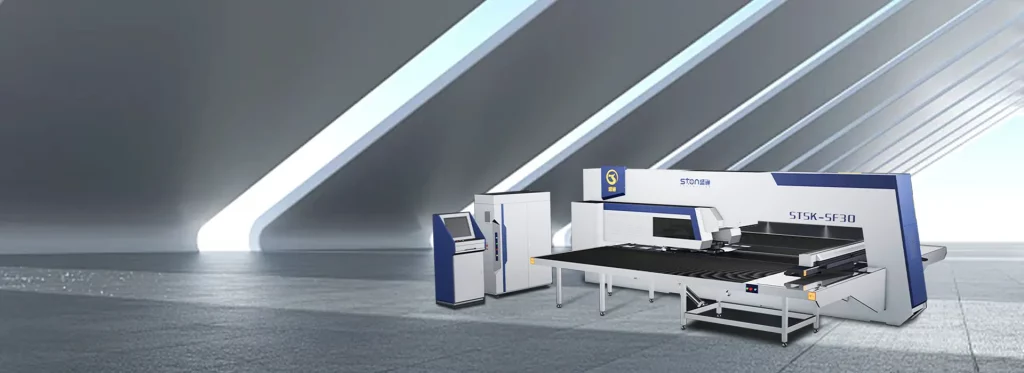
Револьверный штамповочный пресс
Оба типа станков используют одну и ту же концепцию турели, но система привода влияет на скорость турели, потребление энергии и поведение станка при непрерывной высокочастотной штамповке. Вот опубликованные параметры для координатно-пробивных прессов STON серии JT (механический) и серии SF (серводвигатель):
| Параметр | Серия JT (механический) | Серия SF (серводвигатель) |
|---|---|---|
| Максимальная скорость турели | 30 об/мин | 40 об/мин |
| Точность обработки | ±0,1 мм | ±0,1 мм |
| Максимальная грузоподъемность | 150 кг | 150 кг |
| Суммарное энергопотребление | ≤2 кВт | Прибл. 3–5 кВт |
| Давление источника воздуха | 0,55 МПа | 0,55 МПа |
| Источник питания | 380 В ±5% | 380 В ±5% |
| Платформа управления | На базе Windows, серводвигатель с шиной RTEX; опционально FANUC, Siemens или Rexroth | На базе Windows, серводвигатель с шиной RTEX; опционально FANUC, Siemens или Rexroth |
Показатель точности на бумаге одинаков — реальная разница заключается в рабочем цикле. Механическая Серия JT использует маховиковую систему, которая накапливает энергию вращения и высвобождает её при каждом ударе, что снижает нагрузку на двигатель, но ограничивает скорость индексации револьверной головки между ударами. Серия SF приводит ползун напрямую с помощью серводвигателя, что позволяет увеличить скорость револьверной головки с 30 до 40 об/мин без дополнительной нагрузки на двигатель. Если ваш производственный ассортимент в основном состоит из панелей с большим количеством отверстий — перфорированных вентиляционных крышек, дверей с сетчатым рисунком — эта разница в 10 об/мин быстро накапливается за смену; если в большинстве деталей всего несколько отверстий и одна-две формовки, механический станок достигает той же точности при меньшем энергопотреблении.
Обе серии имеют общую червячную револьверную головку с внутренней медной валовой конструкцией для поворотных позиций, систему матриц с двухцепным приводом, рассчитанную на более чем год между регулировками натяжения цепи, и защиту от перегрузки по тоннажу, которая отключает муфту или снижает силу удара до того, как перегрузка достигнет коленчатого вала или штампов.
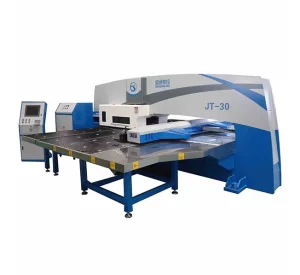
Серия STON JT
Пробивка выигрывает при изготовлении деталей, геометрия которых в основном состоит из повторяющихся стандартных форм: круглых или продолговатых отверстий, жалюзийных прорезей, вырубок, рёбер жёсткости, полученных штамповкой. Поскольку инструмент формирует такую форму за один удар, а не обводит её контур, вентиляционная панель с 500 отверстиями может выйти из координатно-пробивного пресса быстрее, чем такая же панель будет вырезана лазером, а стоимость оснастки на одно отверстие после установки штампа в револьверную головку ниже. Поэтому вентиляционные решётки, перфорированные дверцы шкафов и задние панели коммутационного и электротехнического оборудования — классические детали для револьверно-пробивных прессов: линейка STON продукции указывает среди основных покупателей этого оборудования фабрики по производству панелей с пробитыми отверстиями, изготовителей вентиляционных панелей и фабрики по производству электрических панелей.
Лазер выигрывает, когда геометрия детали отходит от повторяющихся стандартных форм — при свободных контурах, единичных прототипах или обработке толстого материала, выходящего за пределы практических возможностей пробивного пресса. Комбинированный пробивно-лазерный станок существует именно для предприятий, выполняющих оба типа работ: серия SFL компании STON объединяет на одной станине пробивную головку с номинальным усилием 300–400 кН / 30–40 т и лазерную головку, обрабатывает лист длиной до 2500 мм за одну установку (с возможностью увеличения до 5000 мм за счёт вторичного позиционирования) и выполняет до 405 ходов в минуту при стандартных схемах отверстий, переключаясь на лазер для нестандартных вырезов при том же зажиме.
Самая распространённая ошибка при выборе револьверно-пробивного пресса связана не с тоннажем, а с предположением, что большее количество станций в револьверной головке автоматически означает расширенные возможности. Обе серии JT и Серия SF поставляются с управлением поворотной станцией на двух независимых позициях (поворотные станции типа 1B/1C), и практический предел количества различных размеров отверстий, необходимых для работы последовательно, обычно определяется временем смены пресс-формы и точностью позиционирования реечной передачи, а не количеством станций, которые физически вмещает турель. Работа, при которой чередуются четыре диаметра отверстий на панели, тратит больше времени на перемещение по осям X/Y, чем на индексирование турели — поэтому станок с более жесткой системой подачи (двойная направляющая балка типа «ласточкин хвост» STON и запатентованный кронштейн крепления балки с двойной треугольной конструкцией, рассчитанный на снижение нагрузки на ходовой винт) может превзойти станок с большей турелью, но менее жесткой осью подачи. Запросите время цикла для вашей фактической схемы отверстий, а не только количество станций, прежде чем сравнивать два предложения.
1. Толщина листа и материал, с которым вы фактически работаете — углеродистая сталь, оцинкованная или нержавеющая сталь имеют разные практические пределы пробивки, прежде чем разрыв отверстия или износ штампа станет проблемой.
2. Максимальный диаметр пробивки за один удар — комбинированная серия SFL от STON обеспечивает 6 мм за один удар, при этом большие диаметры (до Ø88,9 мм) требуют применения метода пошагового nibbling с шагом 25,4 мм.
3. Скорость турели и шаг перемещения — 405 ударов/минуту с заданным шагом в серии SFL является полезным эталоном для сравнения высокопроизводительных работ по перфорации у разных поставщиков.
4. Грузоподъёмность системы подачи — 150 кг для серий JT и SF ограничивает размер или вес одного листа, который станок может обрабатывать без дополнительной поддержки.
5. Совместимость штампов/инструмента — убедитесь, что турель принимает стандартные международные длинноходовые матрицы серии 85 (типы штампов 16A, 11B, 3C, 2D), чтобы оснастка не была привязана к одному поставщику.
6. Варианты системы управления — Windows/RTEX является стандартом; обновление до FANUC или Siemens имеет значение в основном, если ваш цех уже стандартизирован на одной CNC-платформе для других станков.
Координатно-пробивные прессы подпадают под стандарты безопасности прессового оборудования, а не под общие правила ограждения станков с ЧПУ. EN ISO 16092 и EN 12622 охватывают требования механической безопасности, специфичные для прессов и гидравлических гибочных машин, а для оборудования, продаваемого в ЕС, соответствие Директиве по машинному оборудованию 2006/42/EC является отдельным требованием от сертификации качества ISO 9001 — эти два часто путают, но они касаются разных вещей. Если вы оцениваете импортную машину, спрашивайте конкретно, по каким из этих стандартов сертифицирован агрегат, а не просто имеет ли он “маркировку CE”.”
STON не публикует фиксированный прайс-лист на координатно-пробивные прессы — тоннаж, количество станций, сервопривод или механический привод и любая комбинация пробивки с лазером — всё это влияет на цену, и честный ответ заключается в том, что вам нужно запросить коммерческое предложение на основе ваших чертежей деталей, диапазона материалов и целевой производительности, а не цифру, взятую из спецификации. Что вы можете заложить в бюджет заранее, так это переменные, которые определяют предложение: тип привода (механический или сервопривод), конфигурация револьверной головки и нужна ли вам SFL комбинированного координатно-пробивного пресса с лазером вместо автономного координатно-пробивного пресса.
В: В чём разница между механическим и серво-приводным координатно-пробивным прессом? О: Оба обеспечивают схожую точность (±0,1 мм на серии JT и SF компании STON), но серия SF с серво-приводом индексирует револьверную головку быстрее — 40 об/мин против 30 об/мин у механической серии JT — при этом потребляя примерно в два раза больше энергии (3–5 кВт против ≤2 кВт).
В: Может ли координатно-пробивной пресс резать криволинейные или произвольные формы? О: Неэффективно, используя только пробивной инструмент. Произвольные контуры лучше подходят для лазерной резки; комбинированная машина с пробивкой и лазером, такая как серия SFL компании STON, позволяет одному станку выполнять обе операции без переустановки детали.
В: Какой диапазон толщины листа обрабатывает координатно-пробивной пресс? О: Это зависит от тоннажности и выбора штампа, а не от одного фиксированного числа — STON указывает диапазон материалов и толщин для каждой модели при составлении коммерческого предложения, а не в виде универсальной цифры, поскольку углеродистая сталь, оцинкованный лист и нержавеющая сталь ведут себя по-разному при одинаковом усилии пробивки.
В: Нужна ли мне автоматическая загрузка и разгрузка с координатно-пробивным прессом? О: Только если объём производства это оправдывает. Обе серии JT и SF сохраняют стандартные интерфейсы для робота-манипулятора или портальных систем загрузки, поэтому автоматизация может быть добавлена позже без замены самого пробивного пресса.



Если вы модернизируете существующую линию или начинаете новый проект, STON разработает решение с ЧПУ для вашего производства.


