Somos responsables de la construcción-----somos responsables de la fabricación-----somos responsables de la formación

Merece la pena considerar el uso de una dobladora de paneles con brazo de presión cuando la pieza en bruto ofrece una zona de sujeción mecánica aprovechable, pero el espacio para el sellado al vacío es limitado. Merece la pena considerar una dobladora de paneles con ventosas cuando la pieza en bruto ofrece áreas de sellado adecuadas para una manipulación estable al vacío. Ninguna de las dos opciones puede confirmarse basándose únicamente en el espesor del material: también deben comprobarse el acceso para la sujeción, los orificios, el estado de la superficie y el espacio libre a lo largo de toda la secuencia de doblado.
En el caso de las cajas eléctricas, los paneles de ventilación, el mobiliario metálico y otras piezas de chapa conformada, la cuestión práctica es si el sistema seleccionado es capaz de controlar la pieza desde su primera posición de carga hasta su forma final.
En esta comparación, los términos “brazo de presión” y “ventosa” se refieren a la forma en que se sujeta y se manipula la pieza de trabajo. No significan que una máquina utilice un brazo para realizar el plegado, mientras que la otra lo haga mediante vacío.
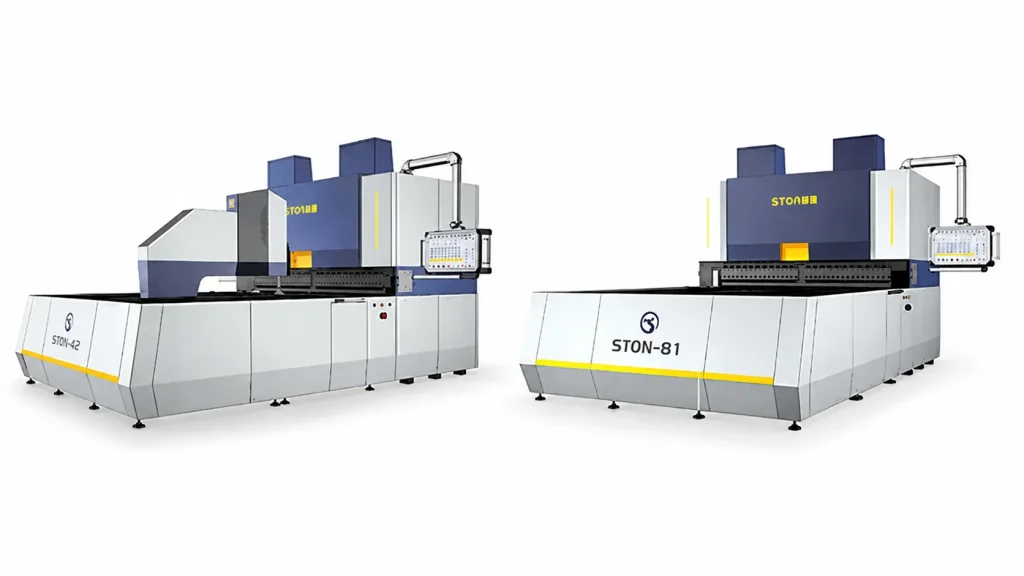
Un sistema de brazo de presión utiliza el contacto mecánico para sujetar y posicionar la pieza en bruto. Un sistema de ventosas utiliza la sujeción por vacío para la manipulación de la pieza de trabajo. Las herramientas de plegado y el sistema de sujeción siguen desempeñando sus respectivas funciones de conformado.
Utiliza la siguiente tabla como marco de selección inicial, y no como aprobación de un modelo STON concreto.
| Factor de selección | Máquina dobladora de paneles con brazo de presión | Plegadora de Paneles con Ventosas |
| Área de sujeción | Requiere un punto de sujeción accesible y con el soporte adecuado | Requiere zonas de sellado adecuadas para los vasos instalados |
| Agujeros y recortes | Se puede tener en cuenta cuando los orificios dejan espacios aptos para la sujeción | Las posiciones de las copas deben evitar las vías de fuga o utilizar una solución de sujeción validada. |
| Estado de la superficie | Evaluar la presión de contacto, la fricción y las marcas aceptables | Evaluar la estanqueidad, la fricción, el material de la copa y la compatibilidad de las superficies |
| Geometría conformada | Comprueba el espacio libre del brazo, la pinza y las herramientas a lo largo de toda la secuencia | Comprueba el acceso y el espacio libre de la copa a medida que se van construyendo las paredes y las bridas |
| Piezas pequeñas o estrechas | Comprueba el acceso para la sujeción y los límites de conformado del modelo | Confirmar la huella de la copa, el soporte y los límites de conformado del modelo |
| Automatización | Confirmar por separado la carga, el traslado y la descarga | Confirmar por separado la carga, el traslado y la descarga |
Sujetar correctamente la pieza en bruto plana es solo la primera comprobación. Pregunta cómo mantiene la máquina el control tras cada plegado.
Una chapa perforada no requiere necesariamente una dobladora de paneles con brazo de presión. Su idoneidad para la manipulación por vacío depende, en parte, de la ubicación de los orificios con respecto a las ventosas.
Un panel de ventilación con un borde sólido o una franja central puede ofrecer zonas de sellado útiles. En cambio, un panel diferente con aberturas en todas las zonas de contacto disponibles podría resultar difícil de sujetar con la disposición de copas propuesta.
Para un sistema de brazo de presión, Determina el punto en el que la abrazadera entrará en contacto con la chapa. Ese punto debe contar con un soporte suficiente y permanecer accesible durante los movimientos necesarios. La sujeción mecánica no elimina los riesgos de colisión o deformación. Los fabricantes describen configuraciones de alimentación mediante el brazo de la prensa para chapas perforadas y gofradas, pero la idoneidad depende siempre del equipo y de la pieza en cuestión.
Pide al proveedor que marque los puntos de sujeción propuestos en el plano real de la pieza en bruto y compáralos con la secuencia completa de conformado. La densidad de agujeros por sí sola no es un criterio de selección suficiente.
Sí. Indica al proveedor las condiciones de la superficie tal y como se utilizarán realmente en la producción.
En la manipulación por vacío, la forma y el material de la ventosa influyen en cómo se adapta el sistema a la superficie de contacto. Las ventosas especializadas pueden manipular algunas láminas aceitosas o irregulares, por lo que la presencia de aceite no es un motivo automático para descartar la manipulación por vacío. Del mismo modo, no se puede dar por sentado que todas las ventosas instaladas tengan esa capacidad.

En el caso de la sujeción mecánica, comprueba el área de contacto y si su aspecto sigue siendo aceptable tras el procesamiento.
| Estado de la superficie | Qué hay que comprobar |
|---|---|
| Acero inoxidable cepillado | Si se admiten marcas de contacto en la cara visible |
| Chapa prepintada | Si la sujeción, el soporte de la mesa y las herramientas preservan el recubrimiento |
| Lámina protectora | Si el film se pega, se desliza, se levanta o deja marcas durante su manipulación |
| Papel absorbente para piel grasa | Si el sistema de contacto propuesto mantiene la adherencia durante el movimiento |
| Hoja con relieve o irregular | Si las zonas de contacto disponibles se adaptan a la pinza seleccionada |
Solicita una prueba de muestra utilizando el mismo acabado, la misma película y la misma preparación que en la producción. Ninguno de los métodos de manipulación por sí solo garantiza que la pieza acabada no presente arañazos.
Comprueba la pieza en bruto plana y la pieza acabada a la vez. La longitud máxima de plegado es solo uno de los criterios de selección.
Tu reseña debería incluir:
Una pieza en bruto puede caber en la mesa, pero puede resultar difícil girarla o retirarla a medida que se van formando sus paredes. Del mismo modo, un componente pequeño puede caber dentro de la capacidad máxima, pero quedar por debajo de los límites prácticos de sujeción o conformado de la máquina.
El uso del brazo de presión no garantiza, por sí solo, una mayor capacidad de plegado en cuanto al espesor. Confirme la capacidad para el modelo, el bastidor, el material y la longitud de plegado seleccionados en la propuesta por escrito.
Los ejemplos que figuran a continuación ilustran un método de revisión. No se trata de casos prácticos de clientes ni de resultados de procesamiento confirmados.
| Parte ilustrativa | Orientación para la revisión inicial | Comprobación imprescindible antes de la selección |
|---|---|---|
| Puerta de armario con una parte central ancha y sin interrupciones | Evaluar el manejo de la ventosa; comparar el manejo del brazo de la prensa, si procede | Acceso a las juntas o abrazaderas, marcas en la superficie y holgura de la brida de retorno |
| Panel de ventilación con perforaciones densas | Evaluar las zonas de sujeción mecánica y las zonas de sellado al vacío restantes | Si se mantienen áreas de contacto utilizables a lo largo de toda la secuencia |
| Panel de cerramiento prepintado | Evalúa ambos métodos con el acabado real | Aspecto tras la sujeción, el desplazamiento de la mesa, la flexión y la descarga |
| Bandeja pequeña con bordes altos | Empieza con el tamaño mínimo de conformado y la comprobación de colisiones | Acceso de la pinza, utillaje en las esquinas, espacio libre respecto a la pared y retirada de la pieza acabada |
Para cada pieza, el resultado debe ser una configuración viable y una secuencia de plegado. Una recomendación basada únicamente en “armario”, “climatización” o “mobiliario” resulta demasiado general.

STON incluye una Gama de plegadoras de paneles CNC con brazo de presión y un Gama de dobladoras de paneles CNC con ventosa A1/B1, con opciones de automatización descritas en las páginas de sus productos.
Hay que diferenciar el cargador externo del manipulador interno de piezas de la máquina. El hecho de que un cargador de vacío coja una chapa de una pila no convierte, por sí solo, a la plegadora en una máquina de tipo ventosa.
Al revisar sistemas automáticos de carga y descarga, pregunta cómo se separan, se ubican, se trasladan y se liberan las láminas. Comprueba el método de apilado de las piezas acabadas con el mismo cuidado que la recogida de las piezas en bruto.
Confirma el alcance indicado en el presupuesto: una interfaz de automatización, un cargador opcional y una célula completa puesta en marcha son elementos de entrega distintos.
Compara las dos configuraciones utilizando las mismas piezas representativas y los mismos supuestos de producción.
Una demostración útil incluye la carga, la colocación, el reposicionamiento, todos los pliegues y la descarga. En el caso de lotes mixtos, hay que tener en cuenta también la preparación del programa y los cambios en el utillaje o en la configuración de las pinzas.
El tiempo estimado para una operación de plegado no determina la producción por hora. Del mismo modo, un precio más bajo de la máquina no tiene por qué suponer un menor coste por pieza aceptada.
Pide un propuesta detallada que abarca la máquina, las herramientas, los dispositivos de sujeción, la automatización, la instalación, la formación y las tareas de mantenimiento recomendadas. A continuación, compara:
No existe ninguna regla universal fiable que establezca que las máquinas con brazo de presión sean siempre más precisas, ni que las máquinas con ventosas sean siempre más rápidas o más baratas.
Empieza con planos de producción representativos, incluyendo piezas complejas y cambios frecuentes de línea.
| Información | Por qué es importante |
|---|---|
| Planos de piezas en bruto y acabadas | Identifica las zonas de contacto, la geometría de las curvas y los problemas relacionados con el espacio libre |
| Calidad y espesor del material | Sienta las bases para la revisión de la capacidad |
| Acabado superficial y película protectora | Facilita la sujeción y la evaluación del aspecto |
| Patrones de orificios, recortes y elementos en relieve | Revela posibles restricciones en cuanto al sellado y la sujeción |
| Cantidades mensuales, tamaños de lote y combinación de piezas | Ayuda a evaluar la frecuencia de configuración y el alcance de la automatización |
| Disposición del taller y requisitos de manipulación | Permite la carga, la descarga y la planificación de la distribución de las celdas |
| Criterios de aceptación dimensional y estética | Establece una base clara de «aprobado» o «suspenso» para la prueba de muestra |
Descubre STON’s Máquinas CNC para el doblado de paneles y ponte en contacto con el equipo de STON junto con tus planos para analizar una configuración adecuada.
Antes de realizar el pedido, solicite la confirmación del método de sujeción propuesto, las herramientas, la secuencia de plegado, el alcance de la automatización y los resultados de muestras representativas.
¿Puede una dobladora de paneles con ventosas procesar chapas con agujeros?
Es posible. El diseño propuesto para el vaso requiere zonas de sellado adecuadas o alguna otra solución validada para las aberturas. Comprueba la pieza en bruto real y la secuencia de manipulación, en lugar de rechazarla o aprobarla basándote únicamente en la presencia de orificios.
¿Es una dobladora de paneles con brazo de presión siempre la mejor opción para los paneles perforados?
No. Merece la pena valorar el uso de sujeción mecánica cuando el sellado al vacío está limitado, pero la pieza en bruto debe seguir ofreciendo puntos de sujeción accesibles y bien sujetos, así como un espacio libre suficiente.
¿Evitan las ventosas que se rayen los paneles prepintados?
No de forma automática. La compatibilidad de los vasos, la limpieza, el contacto con la mesa, el utillaje y la descarga influyen en el aspecto. Comprueba el acabado real de la producción comparándolo con los criterios estéticos acordados.
¿Se pueden integrar ambos tipos en una célula de plegado automatizada?
Ambas gamas de productos STON describen opciones de automatización. Es necesario confirmar el cargador, la pinza, los controles y el sistema de descarga concretos para la configuración presupuestada.
¿Debería decidir primero el grosor de la chapa o el método de sujeción?
Comprueba ambas cosas. La máquina debe cumplir los requisitos de conformado y mantener el control de la pieza de trabajo. Superar una de las comprobaciones no compensa el hecho de no superar la otra.


Tanto si está actualizando una línea existente como si está iniciando un nuevo proyecto, STON personalizará una solución CNC para su producción.


