Siamo responsabili della costruzione----- siamo responsabili della produzione----- siamo responsabili della formazione

Confronta punzonatrice a torretta valutate i produttori in base a cinque criteri verificabili: numero di stazioni, tipo di azionamento, capacità di formatura, standard degli utensili e tempi di consegna dei ricambi. Richiedete a ogni fornitore gli stessi dati relativi a ciascuno di questi criteri, quindi classificate i fornitori in base al vostro mix di componenti anziché alla reputazione del marchio.
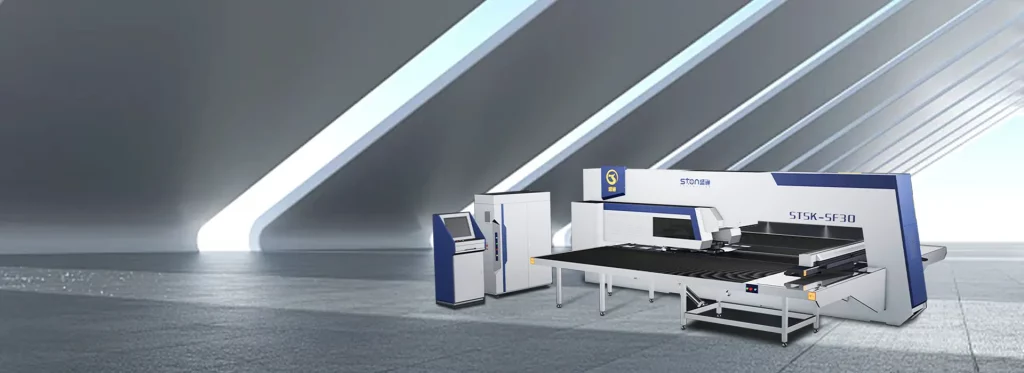
I risultati della ricerca per questo termine sono per lo più pagine dedicate ai marchi dei produttori e elenchi di fornitori. Ciascuno descrive i propri macchinari utilizzando un proprio vocabolario, quindi termini come “velocità della torretta” in una pagina e “tasso di successo” in un’altra non possono essere inseriti nella stessa colonna. Questo articolo fornisce le intestazioni delle colonne.
STON CNC, un produttore originale con uno stabilimento di proprietà di 20.000 ㎡ a Qingdao, viene utilizzato come esempio concreto, in modo che possiate capire come si presenta una risposta completa a ciascuna domanda. STON è anche un fornitore che potreste prendere in considerazione, quindi valutate l'esempio di conseguenza.
| Criterio | Chiedi | Perché questo cambia la decisione |
| Numero e disposizione delle stazioni | Mappa delle stazioni in base alle dimensioni degli utensili, più il numero di stazioni rotanti | Determina se le operazioni relative a fessure, feritoie e angoli vengono eseguite senza cambio di utensile |
| Tipo di trasmissione | Velocità della torretta, assorbimento di potenza, protezione da sovraccarico | Imposta la produttività per turno e il costo dell'energia elettrica |
| Capacità di Formatura | Elenco degli utensili di formatura, altezza massima di formatura per utensile | Le macchine dedicate esclusivamente alla punzonatura non sono in grado di lavorare lamelle o elementi goffrati |
| Ecosistema degli strumenti | Standard dell'interfaccia degli strumenti, compatibilità con prodotti di terze parti | Controlla il prezzo e i tempi di consegna di ogni punzone e matrice di ricambio |
| Tempi di consegna dei componenti | Tempo di risposta, tempo di intervento in loco, tempo di spedizione dei ricambi soggetti a usura | Il costo dei tempi di fermo supera solitamente la differenza di prezzo tra due macchine |
Numero di stazioni. Il numero totale non dice molto. Ciò che conta è quante stazioni di ciascuna dimensione dell’utensile può contenere la torretta e quante di queste sono rotanti. La macchina punzonatrice-laser SFL di STON riporta la propria configurazione per dimensione: 16 stazioni A, 11 B, 3 C e 2 D, comprese le stazioni rotanti 1B e 1C. Le torrette JT e SF dispongono di due stazioni rotanti con controllo indipendente.
Tipo di trasmissione. La gamma di torrette STON comprende modelli meccanici, servoassistiti e combinati punzone-laser. La serie JT utilizza un sistema meccanico azionato da un volano, mentre la serie SF impiega un servocomando. Le torrette ad azionamento idraulico non rientrano nell’ambito trattato in questa sede; pertanto, se un fornitore ne propone una, richiedete gli stessi dati e confrontateli riga per riga.
Formazione. Le punzonatrici a torretta STON eseguono operazioni di punzonatura, formatura e goffratura. Nella configurazione per linee di produzione automatizzate, la torretta esegue anche operazioni di rifilatura, foratura a lamelle e pressatura di nervature. Chiedete a qualsiasi fornitore l’elenco degli utensili di formatura e l’altezza massima di formatura per ciascun utensile, poiché la formatura sollecita la pressa in modo diverso rispetto alla semplice punzonatura.
Attrezzature. Il Macchina SFL utilizza utensili della serie 85 con guida lunga, conformi agli standard internazionali. Un’interfaccia standard consente di procurarsi i materiali di consumo a livello locale, mentre un’interfaccia proprietaria vincola ogni sostituzione a un unico fornitore. Verificate quale delle due si applica prima di confrontare i prezzi delle macchine.
Ricambi e assistenza. STON garantisce un tempo di risposta di 1 ora, la risoluzione del problema in loco entro 48 ore, un magazzino dedicato ai ricambi e il monitoraggio a vita tramite un ID utente univoco, con aggiornamenti software gratuiti. La serie meccanica JT utilizza componenti elettrici Panasonic e Siemens, il che facilita la sostituzione a livello locale. Chiedete a ciascun fornitore di comunicarvi per iscritto i propri tempi di risposta, di intervento in loco e di spedizione dei ricambi soggetti a usura, in modo da poter confrontare direttamente i tre valori.
| Parametro | JT (Meccanica) | SF (Servo) | SFL (Punch-Laser) |
| Velocità Massima Torretta | 30 giri/min | 40 giri/min | Confermare con STON |
| Precisione di lavorazione | ±0,1 mm | ±0,1 mm | Non indicato nel presente modulo |
| Capacità di Carico Massima | 150 kg | 150 kg | Confermare con STON |
| Consumo energetico | ≤2 kW | Circa 3–5 kW | Confermare con STON |
| Pressione atmosferica | 0,55 MPa | 0,55 MPa | Confermare con STON |
| Alimentazione elettrica | 380 V ±5% | 380 V ±5% | Confermare con STON |
| Controllo | Piattaforma Windows, servomotore con bus RTEX; FANUC, Siemens o Rexroth su richiesta | Stesse opzioni | CNC integrato con punzonatura e taglio laser; FANUC opzionale |
| Forza di punzonatura | Confermare con STON | Confermare con STON | 300 kN (30 t) / 400 kN (40 t) |
| Cornice | Confermare con STON | Gola stretta, ottimizzata con il metodo degli elementi finiti | Telaio chiuso di tipo O |
| Corsa della lamiera | Confermare con STON | Confermare con STON | X 2500 mm per posizione, fino a 5000 mm con posizionamento secondario; Y 1250 / 1500 mm |
| Ripetibilità del posizionamento | Non specificato | Non specificato | ±0,01–0,02 mm (pignone e cremagliera) |
| Attrezzatura | Confermare con STON | Confermare con STON | Serie 85 con guida lunga, standard internazionale |
All’interno della gamma STON, il compromesso è tra velocità e assorbimento di potenza. Il sistema a volano del modello JT mantiene il carico elettrico pari o inferiore a 2 kW, ma fa ruotare la torretta a una velocità massima di 30 giri al minuto. Il modello SF gira fino a 40 giri al minuto e assorbe circa 3–5 kW. Un’officina che lavora su un unico turno con piccoli lotti misti potrebbe non utilizzare mai la velocità extra del modello SF, mentre un’officina che lavora su due o tre turni con pannelli ripetitivi probabilmente ne trarrà vantaggio.

La velocità della torretta non equivale alla percentuale di colpi andanti a segno. I valori di 30 e 40 giri al minuto indicano la velocità di rotazione della torretta per la selezione degli utensili. Non indicano invece il numero di fori al minuto che la pressa è in grado di praticare; quest’ultimo dato dipende infatti dalla distanza tra gli utensili e dall’avanzamento della lamiera. Richiedete entrambe le informazioni.
Due valori di precisione, due significati. Il ±0,1 mm indicato per i modelli JT e SF si riferisce alla precisione di lavorazione. Il ±0,01–0,02 mm indicato per il modello SFL si riferisce alla ripetibilità di posizionamento della trasmissione a pignone e cremagliera. Metterli a confronto implica un divario di dieci volte nella qualità dei pezzi che i dati non confermano. Quando un fornitore indica un valore di precisione, chiedete di quale misura si tratti e quale norma di tolleranza segua: la norma ISO 2768 definisce le classi generali di tolleranza, mentre la norma ISO 286 riguarda i limiti e gli accoppiamenti.
Dimensioni del foglio per ciascuna posizione. L'SFL perfora 2500 mm lungo l'asse X in una posizione e raggiunge i 5000 mm tramite riposizionamento. Nel caso di quadri elettrici di grandi dimensioni, è proprio durante la fase di riposizionamento che tende ad accumularsi l'errore da foro a foro, quindi è opportuno chiedere come viene gestito.
Il totale delle postazioni. Una torretta con più postazioni non è automaticamente migliore se la maggior parte di esse è della dimensione più piccola. Adatta la mappa al tuo arsenale.
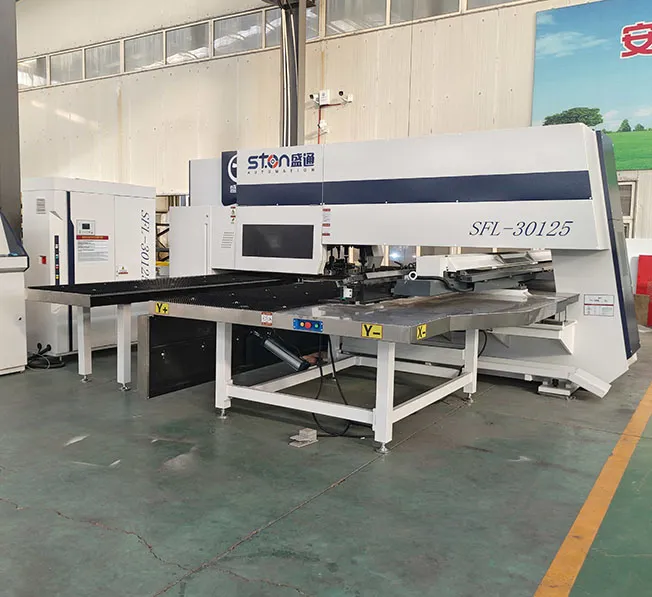
Rispetto alla soluzione tradizionale che prevede l’acquisto di una punzonatrice a torretta e di una taglierina laser separata, una macchina combinata punzonatrice-laser rivoluziona la configurazione dello spazio di lavoro. STON afferma che la SFL esegue stampaggio, formatura, taglio laser e tranciatura in un unico serraggio e occupa circa 40% meno spazio rispetto a una coppia separata di punzonatrice e taglierina laser. Inoltre, elimina la movimentazione, il serraggio secondario e il riallineamento tra le due macchine.
Il prezzo da pagare è la concentrazione. Un unico telaio che ospita due processi comporta il rischio che un guasto possa bloccare entrambi; pertanto, gli stabilimenti con volumi giornalieri elevati sia nella punzonatura che nel taglio laser potrebbero comunque preferire due macchine separate. Per i pannelli perforati o a lamelle con una quota modesta di taglio di contorno, la macchina combinata merita di essere presa in considerazione.
I rivenditori e i distributori di macchinari dovrebbero valutare attentamente gli aspetti che stanno dietro alla macchina: la personalizzazione OEM/ODM su strutture modulari, la disponibilità delle scorte di ricambi, la politica di aggiornamento del software e la documentazione relativa all’assistenza. Sono questi fattori a determinare se è possibile fornire assistenza per una macchina installata nel proprio mercato senza dover contattare la casa produttrice per ogni guasto.
Le fabbriche di quadri elettrici producono ante per armadi, quadri di comando e piastre di ventilazione. Controlla la mappa degli utensili per individuare quelli per le alette e le nervature, verifica la corsa della lamiera per il tuo pannello più lungo e verifica se la torretta è compatibile con il carico e lo scarico automatici. PIETRA‘La linea automatizzata gestisce la separazione, il posizionamento, lo scarico e l'impilamento dei fogli senza l'intervento di un operatore.
Non esiste un numero universale. Elencate tutte le dimensioni degli utensili e gli utensili rotanti necessari per i vostri pezzi, quindi richiedete a ciascun fornitore la mappa delle stazioni suddivisa per dimensione. L'SFL di STON elenca 16 stazioni di tipo A, 11 di tipo B, 3 di tipo C e 2 di tipo D.
Secondo i dati forniti da STON, il servomotore SF raggiunge i 40 giri/min e assorbe circa 3–5 kW, mentre il motore meccanico JT raggiunge i 30 giri/min con un assorbimento pari o inferiore a 2 kW. Entrambi garantiscono una precisione di lavorazione di ±0,1 mm. I lavori con elevata ripetibilità favoriscono il modello SF, mentre i lotti misti più leggeri possono favorire il modello JT.
Sì, entro certi limiti. Le torrette STON eseguono operazioni di punzonatura, formatura e goffratura, mentre la configurazione della linea prevede anche rifilatura, foratura a lamelle e pressatura delle nervature. Prima di effettuare l’ordine, richiedere l’elenco degli utensili di formatura e l’altezza massima di formatura.
La Direttiva Macchine 2006/42/CE disciplina la marcatura CE, mentre le norme EN ISO 12100 e EN ISO 13849-1 riguardano la valutazione dei rischi e i controlli relativi alla sicurezza. Richiedete la dichiarazione di conformità e la documentazione tecnica.
STON non indica una fascia di prezzo pubblica per i modelli JT, SF o SFL, pertanto è necessario richiedere un preventivo. Nella richiesta, specificare gli utensili, il carico e le spese di trasporto.



Sia che stiate aggiornando una linea esistente o iniziando un nuovo progetto, STON personalizzerà una soluzione CNC per la vostra produzione.


