Siamo responsabili della costruzione----- siamo responsabili della produzione----- siamo responsabili della formazione

Un piccolo errore di piegatura può rovinare un buon pezzo in lamiera. Crepe, angoli errati, flange troppo corte e un montaggio imperfetto comportano uno spreco di tempo e denaro. La soluzione è semplice: individuare tempestivamente gli errori più comuni nella piegatura della lamiera, applicare regole di progettazione intelligenti e scegliere le attrezzature di piegatura adeguate.
Gli errori comuni nella piegatura della lamiera includono l'utilizzo del raggio di piega errato, il posizionamento dei fori troppo vicino alla linea di piega, l'ignorare il fattore di piega, la mancanza di scarico di piega, la scelta dell'utensile sbagliato e la mancata considerazione dello spessore del materiale. Una buona progettazione, l'utensile corretto, la piegatura CNC e un'adeguata revisione della producibilità aiutano a evitare questi problemi.
La lamiera sembra semplice quando è piatta. Ma una volta piegata, il metallo si allunga all’esterno e si comprime all’interno. Ecco perché un componente in lamiera può cambiare dimensioni, rompersi, deformarsi o non adattarsi più dopo la piegatura.
Molti errori si verificano in fase di progettazione. Un disegno può sembrare corretto sullo schermo, ma il metallo reale si comporta in modo diverso. Se la linea di piegatura è troppo vicina a un foro, quest’ultimo potrebbe deformarsi. Se il raggio di curvatura interno è troppo piccolo, il metallo potrebbe rompersi. Se il margine di piegatura è errato, le dimensioni finali potrebbero risultare errate.
Nella lavorazione della lamiera, i risultati ottimali derivano dalla combinazione di tre fattori: una progettazione intelligente, la scelta corretta degli utensili e attrezzature di piegatura adeguate. Se uno di questi elementi è carente, l'intero processo di lavorazione ne risente.
Il mondo di piegatura della lamiera presenta molti dettagli, ma la maggior parte dei problemi deriva da alcuni errori ricorrenti. Evitare questi errori ricorrenti può aiutare ingegneri, acquirenti e responsabili di stabilimento a migliorare la qualità dei componenti prima dell’avvio della produzione.
Ecco i 7 errori più comuni:
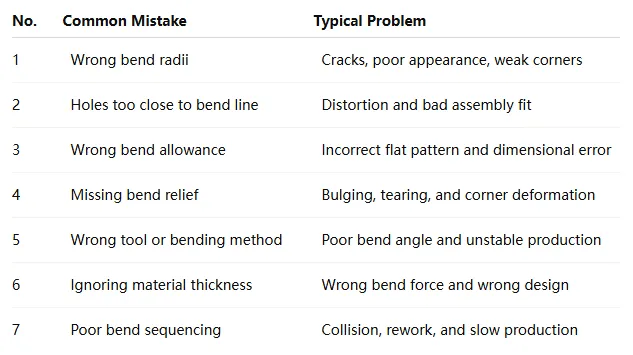
Non si tratta solo di errori di progettazione. Sono errori che incidono sui costi. Ogni errore comune può causare scarti, ritardi nelle consegne o minare la fiducia dei clienti.
I raggi di piegatura sono uno degli aspetti più importanti nella progettazione delle lamiere. Il raggio di piegatura interno determina il grado di compressione del metallo durante la formatura. Se il raggio di piegatura è troppo piccolo, le sollecitazioni aumentano e il metallo potrebbe rompersi.
Una regola generale è quella di evitare che il raggio di curvatura interno sia inferiore a quello che il materiale è in grado di sopportare. Alcuni materiali richiedono un raggio di curvatura maggiore rispetto ad altri. L'acciaio inossidabile, ad esempio, è più resistente e potrebbe richiedere una piegatura più accurata rispetto all'acciaio dolce.
Raggi di curvatura errati possono causare:
Un raggio di piegatura adeguato deve tenere conto dello spessore del materiale, delle sue proprietà e della configurazione dell'utensile. Per molte lavorazioni standard della lamiera, l'utilizzo di raggi di piegatura uniformi su tutto il pezzo può inoltre ridurre i cambi di utensile e migliorare la producibilità.
Un foro vicino alla linea di piegatura può sembrare corretto nel CAD. Tuttavia, durante il processo di piegatura, il metallo si allunga e si sposta. Ciò può deformare il foro: i fori circolari diventano ovali, le fessure si deformano e gli inserti potrebbero non adattarsi.
Una buona regola di progettazione consiste nel mantenere fori, fessure ed elementi di fissaggio lontani dalla linea di piegatura. La distanza esatta dipende dallo spessore del materiale, dai raggi di piegatura, dal tipo di utensile e dai requisiti di progettazione. Molte linee guida di lavorazione raccomandano di lasciare una distanza pari a diverse volte lo spessore del materiale tra un foro e una piegatura.
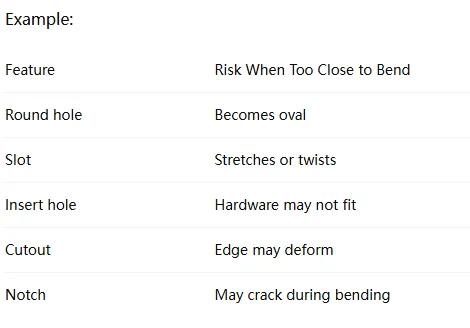
Nella lavorazione di precisione della lamiera, questo dettaglio è di fondamentale importanza. Gli armadi elettrici, le scatole di comando, i pannelli HVAC e i coperchi degli elettrodomestici richiedono spesso fori per viti, cerniere, serrature o cablaggi. Se il foro si sposta dopo la piegatura, l'assemblaggio risulta rallentato.
Il margine di piegatura indica la quantità di metallo impiegata nell’area di piegatura. Quando si forma una piega in una lamiera, il metallo non si piega semplicemente come la carta, ma subisce un allungamento e una compressione che ne modificano la lunghezza in piano.
Il fattore K aiuta a stimare la posizione dell'asse neutro all'interno del materiale durante la piegatura. Viene utilizzato per calcolare i disegni in piano. Se il fattore K o il margine di tolleranza sono errati, il pezzo finito potrebbe risultare troppo lungo, troppo corto o fuori tolleranza.
Un'idea semplice:
Dimensioni del disegno in piano = dimensioni della flangia + margine di adattamento per la curvatura
Ecco perché il margine di piegatura è importante per la precisione dimensionale. Un piccolo errore in una singola piegatura può essere accettabile. Tuttavia, la presenza di diverse piegature in un unico pezzo può determinare un errore finale considerevole.
Gli stabilimenti dovrebbero utilizzare dati di piegatura collaudati, impostazioni reali degli utensili e regole CAD/CAM stabili. Un modello di calcolo della piegatura può essere d’aiuto, ma deve corrispondere alla pressa piegatrice, alla piegatrice per lamiere, all’utensile e al materiale effettivamente utilizzati.
Per “sbalzo di piegatura” si intende un piccolo intaglio o un’apertura in prossimità della zona di piegatura. Esso consente al metallo di muoversi durante la formatura. In assenza di sbalzo di piegatura, l’angolo potrebbe lacerarsi, rigonfiarsi o deformarsi.
I pezzi necessitano di un raggio di smussatura nel punto di giunzione tra due flange, quando una piegatura è vicina a un bordo o quando il metallo non riesce a deformarsi in modo regolare durante la piegatura. Ciò è particolarmente importante per scatole, vassoi, coperchi, involucri e pezzi complessi in lamiera.
Tra le forme più comuni di smussatura di curvatura figurano:
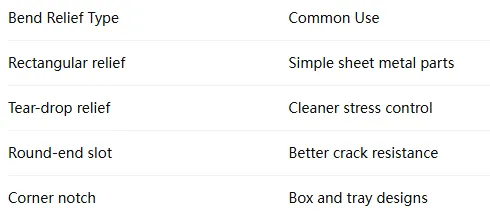
Se si tiene conto del margine di piegatura sin dalle prime fasi della progettazione, il processo di piegatura risulta più sicuro e stabile. Se invece lo si trascura, la piegatura provoca tensioni locali e il pezzo potrebbe richiedere una rilavorazione.
L'utensile determina la piegatura. Il punzone e la matrice della pressa piegatrice, la lama della piegatrice per pannelli, il sistema di serraggio o l'utensile di formatura influenzano tutti il risultato. Se l'utensile non è adeguato allo spessore del materiale, all'angolo di piegatura, alla lunghezza della flangia o al raggio interno di piegatura, il risultato potrebbe essere insoddisfacente.
Anche i diversi metodi di piegatura presentano caratteristiche diverse. La piegatura ad aria è flessibile e ampiamente utilizzata. La piegatura dal basso conferisce una forma più rigida, ma richiede una maggiore forza. La piegatura a pannelli è particolarmente indicata per pannelli in lamiera e involucri prodotti in serie. La piegatura CNC può migliorare la ripetibilità quando la macchina e l'utensile sono correttamente abbinati.
Un semplice confronto:
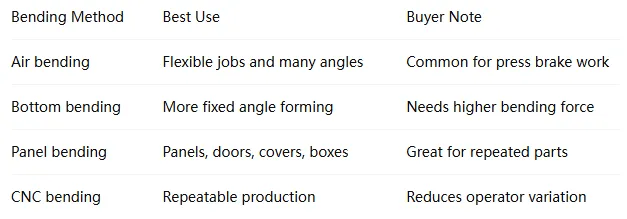
Il metodo più adatto dipende dal pezzo. Una staffa standard in lamiera può essere lavorata bene su una pressa piegatrice. Per un'anta di armadio potrebbe essere più indicato utilizzare una piegatrice per pannelli. Un involucro complesso potrebbe richiedere una progettazione che preveda sia il taglio che la piegatura.
Lo spessore del materiale cambia tutto. Una lamiera più spessa richiede una forza maggiore, un’apertura dell’utensile più ampia e, spesso, un raggio di piegatura maggiore. Se non si tiene conto dello spessore della lamiera, la piegatura potrebbe non riuscire.
Anche le proprietà dei materiali sono importanti. L'acciaio dolce, l'acciaio inossidabile, l'alluminio, il metallo zincato e l'acciaio laminato a freddo presentano tutti comportamenti diversi alla flessione. L'acciaio inossidabile presenta un ritorno elastico più marcato. L'alluminio si graffia facilmente. Il metallo zincato necessita di un rivestimento protettivo.
I problemi legati ai materiali includono:
Una buona lavorazione parte da dati reali sui materiali. Non limitatevi a progettare in base all’aspetto. Verificate il tipo di materiale, lo spessore, il rivestimento superficiale, la direzione delle fibre e la capacità di piegatura.
La sequenza di piegatura consiste nella scelta dell'ordine delle pieghe. Una sequenza di piegatura errata può causare collisioni, impedire l'accesso agli utensili o rendere impossibili le pieghe successive. Si tratta di un errore comune nella lavorazione complessa della lamiera.
Ad esempio, se una flangia viene piegata troppo presto, potrebbe urtare l’utensile durante la piegatura successiva. Se la forma a scatola viene chiusa troppo presto, la macchina potrebbe non raggiungere la linea di piegatura finale. Ciò comporta la necessità di rilavorazioni o di una riprogettazione.
Ecco alcuni consigli utili per un buon design:
Progettare in funzione della producibilità significa pensare a come verrà realizzato il componente, non solo al suo aspetto. Questo è il modo più sicuro per evitare errori costosi.
I raggi di curvatura influiscono sia sull'integrità strutturale che sull'aspetto estetico. Una curvatura stretta può sembrare pulita, ma può generare una sollecitazione eccessiva. Un raggio più ampio distribuisce la sollecitazione in modo più uniforme sul metallo.
Il raggio di curvatura corretto dipende dallo spessore e dal tipo di materiale, nonché dalla funzione del prodotto finale. Un pannello decorativo potrebbe richiedere una superficie liscia. Una staffa portante potrebbe richiedere resistenza. L'anta di un mobile potrebbe richiedere un aspetto gradevole e un accoppiamento preciso.
Una curvatura corretta favorisce il pezzo:
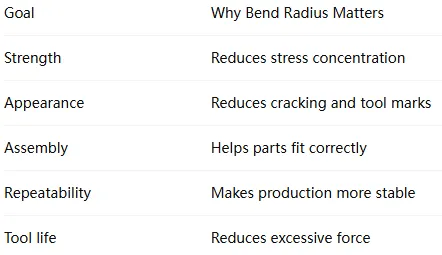
Nella produzione pratica di lamiere, la “piegatura ideale” non è sempre quella più accentuata. È piuttosto quella che funziona bene, ha un bell’aspetto e può essere riprodotta più e più volte.
Il metallo si sposta durante la piegatura. Quando un elemento si trova vicino alla linea di piegatura, la forza di formatura può esercitare una trazione sull’area circostante. Ecco perché i fori situati in prossimità delle piegature spesso si deformano.
Si tratta di una situazione molto comune nei quadri elettrici e nelle custodie metalliche. I fori per cerniere, serrature, viti e pressacavi devono essere precisi. Se si deformano, il prodotto finale potrebbe non montarsi correttamente.
Per evitare distorsioni:
La piegatura in prossimità dei fori non è impossibile. Richiede semplicemente un'attenta pianificazione.
La progettazione di lamiere in un'ottica di producibilità consiste nel progettare componenti che possano essere realizzati in modo semplice, preciso ed economico. Ciò contribuisce a ridurre gli scarti, ad accorciare i tempi di produzione e a migliorare la qualità dei componenti.
Tra le migliori pratiche figurano:
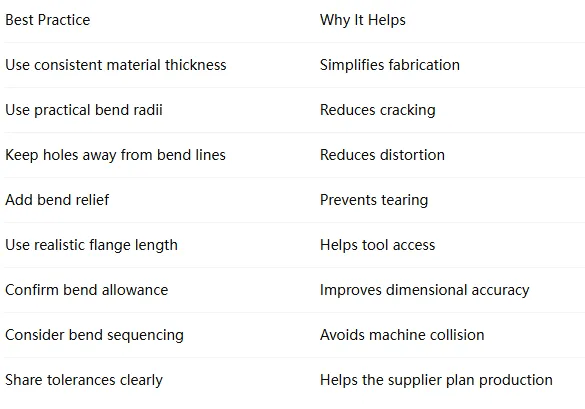
Nella fase di progettazione, l'obiettivo non è quello di realizzare il componente più complesso possibile. L'obiettivo è quello di realizzare un componente che funzioni bene e che possa essere prodotto in modo affidabile.
La piegatura CNC contribuisce a ridurre gli errori grazie al controllo del processo di piegatura tramite programmi memorizzati, movimenti servoassistiti e posizionamento preciso. Consente di migliorare il controllo dell'angolo di piegatura, ridurre le variazioni dovute all'operatore e garantire una produzione ripetibile.
Una pressa piegatrice CNC è ideale per la piegatura flessibile dei metalli. Una piegatrice CNC per pannelli è perfetta per la produzione in serie di pannelli, porte, coperchi e scatole. Ogni macchina ha la sua funzione.
Per i moderni stabilimenti di lavorazione della lamiera, la piegatura CNC può essere d’aiuto per:
Tuttavia, le macchine a controllo numerico (CNC) non risolvono i problemi di progettazione. Il disegno deve comunque prevedere raggi di piegatura adeguati, un’adeguata inclinazione di piegatura, un margine corretto e tolleranze realistiche.
Una pressa piegatrice piega la lamiera esercitando una pressione tra un punzone e una matrice. È versatile e ampiamente utilizzata. Una piegatrice per pannelli piega il bordo della lamiera sostenendo al contempo il pannello stesso. È particolarmente adatta per la lavorazione ripetuta di pannelli e scatole.
Se utilizzate correttamente, entrambe le macchine possono aiutare a evitare errori nella lavorazione della lamiera.
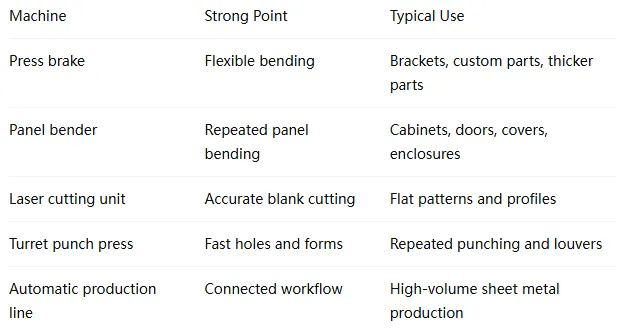
Una buona azienda non sceglie le attrezzature a casaccio. Adatta la macchina al prodotto, al materiale e al volume di produzione.
PIETRA è un'azienda con sede in Cina specializzata nella produzione di macchinari CNC per la lavorazione della lamiera. Forniamo piegatrici per pannelli, punzonatrici a torretta, presse piegatrici, unità di taglio laser e linee di produzione automatizzate. Aiutiamo i produttori di tutto il mondo a migliorare l'efficienza produttiva, ridurre i costi di manodopera e realizzare fabbriche più intelligenti.
In base alla nostra esperienza, molti errori di piegatura non sono causati solo dall’operatore. Il problema nasce da una pianificazione inadeguata del processo. Uno stabilimento potrebbe utilizzare l’utensile sbagliato, la sequenza sbagliata, le attrezzature sbagliate o un flusso di lavoro errato.
STON aiuta gli acquirenti a valutare:
Link interni utili su STON:
Quando inviate i disegni e gli obiettivi di produzione, STON può aiutarvi a scegliere la macchina e il processo più adatti prima che insorgano problemi in officina
 .
Uno stabilimento produttrice di quadri elettrici aveva ripetuti problemi con le ante dei quadri. Alcuni pannelli presentavano fori per le serrature deformati. Alcune flange erano troppo corte. Gli angoli di piegatura variavano a seconda dell'operatore. I componenti sembravano semplici, ma l'assemblaggio era lento.
Dopo un'analisi approfondita, i problemi principali sono emersi chiaramente:
Lo stabilimento ha migliorato il progetto, ottimizzato la disposizione delle caratteristiche, verificato il raggio di curvatura e trasferito le operazioni ripetitive di piegatura dei pannelli alla piegatura CNC. La pressa piegatrice è rimasta utile per i lavori che richiedono flessibilità.
Il risultato è stato una maggiore ripetibilità, un minor numero di pannelli scartati e un assemblaggio più rapido.
L'errore più comune consiste nell'utilizzare un raggio di piegatura errato o nel posizionare i fori troppo vicini alla linea di piegatura. Entrambe queste situazioni possono causare crepe, deformazioni e un cattivo accoppiamento dei componenti.
La lamiera può rompersi quando il raggio di piegatura è troppo piccolo, il materiale è troppo duro, la direzione delle fibre non è ottimale o viene utilizzato l'utensile sbagliato. L'acciaio inossidabile e i metalli più duri richiedono una piegatura più accurata.
Il margine di piegatura è la quantità di materiale utilizzata nell'area di piegatura. Serve a calcolare il disegno in piano corretto affinché il pezzo finito abbia le dimensioni giuste.
Il margine di piegatura offre al metallo lo spazio necessario per muoversi durante la piegatura. Senza di esso, gli angoli potrebbero rigonfiarsi, lacerarsi o deformarsi, specialmente su scatole, vassoi e parti di involucri.
La distanza di sicurezza dipende dallo spessore del materiale, dal raggio di piegatura e dalla configurazione dell’utensile. Molte guide di progettazione raccomandano di mantenere i fori a una distanza pari a diverse volte lo spessore del materiale dalle linee di piegatura.
No. La piegatura CNC migliora la ripetibilità e riduce gli errori umani, ma il pezzo richiede comunque una progettazione accurata, raggi di piegatura corretti, un margine adeguato, una scelta appropriata degli utensili e dati precisi sul materiale.



Sia che stiate aggiornando una linea esistente o iniziando un nuovo progetto, STON personalizzerà una soluzione CNC per la vostra produzione.


